Comment sont fabriqués les bonbons gélifiés ? Réponse courte pour les acheteurs
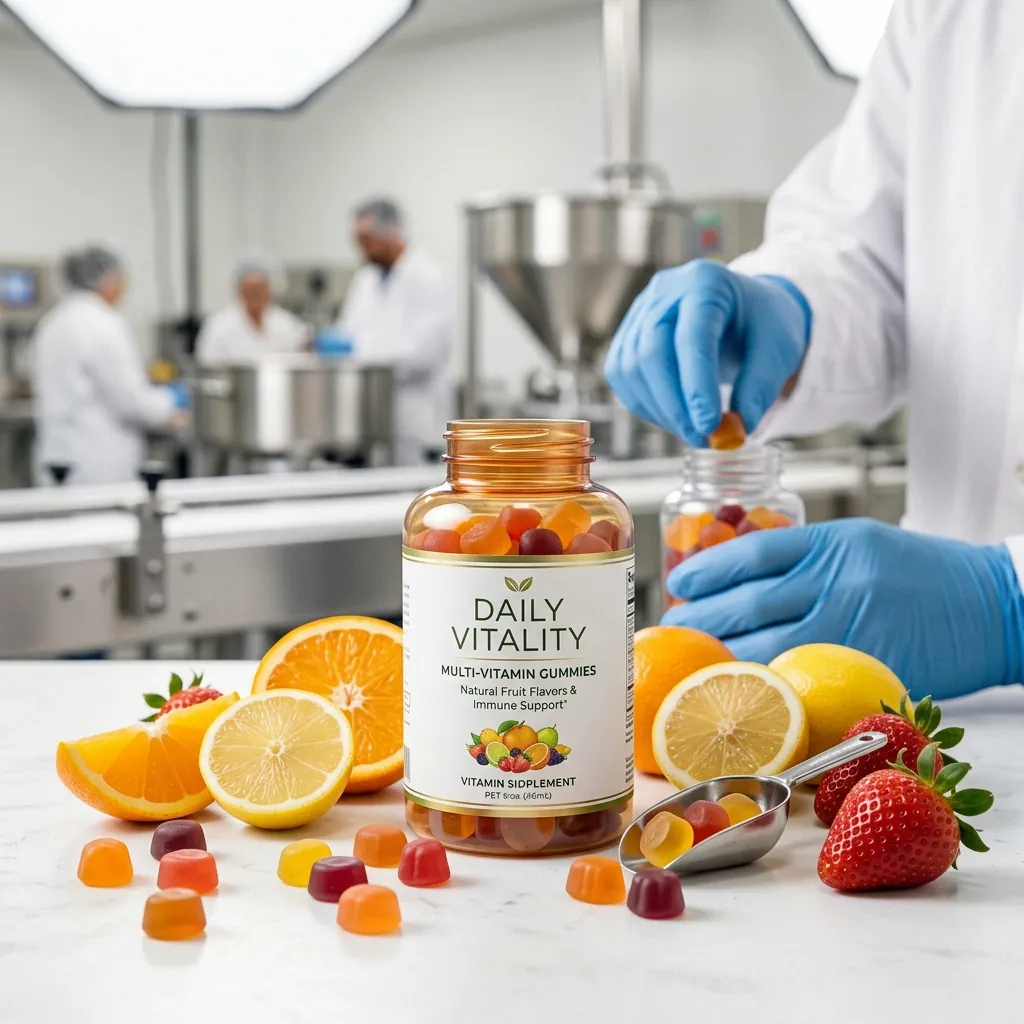
Si vous évaluez un fabricant de gommes à mâcher pour la production OEM, ODM ou sous marque privée, sachez que leur fabrication consiste à hydrater un gel, à cuire une base de sucre et de sirop, à ajouter les ingrédients actifs à température contrôlée, à verser la masse dans des moules, à la laisser prendre, à la sécher jusqu'à l'obtention de l'activité de l'eau souhaitée, puis à l'enrober et à la conditionner selon les bonnes pratiques de fabrication (BPF). L'ensemble du processus est conçu pour équilibrer la structure du gel, l'humidité, le pH et l'exposition à la chaleur afin de protéger les principes actifs et de garantir une texture et un dosage constants.
La plupart des acheteurs B2B consultent ce sujet non par simple curiosité, mais pour répondre à une question commerciale : ma formule peut-elle être produite à grande échelle, au dosage adéquat, avec une texture stable et à un coût acceptable ? Ce guide explique la fabrication industrielle de gommes gélifiées du point de vue d’une usine, en détaillant la raison d’être de chaque étape et les décisions qui influent sur la faisabilité, le coût et la stabilité.
Pourquoi comprendre le processus vous aide à trouver des fournisseurs plus intelligemment
Les gommes à mâcher paraissent simples, mais elles font partie des formes de compléments alimentaires les plus sensibles aux procédés de fabrication. La texture, l'activité de l'eau, la dégradation du principe actif et l'homogénéité du lot sont toutes déterminées lors de la fabrication, et pas seulement lors de la formulation.
Pour les marques, les équipes d'approvisionnement et les développeurs de produits, comprendre le processus permet d'éviter trois risques commerciaux courants : une formule efficace en laboratoire mais inadaptée aux lignes de production à grande vitesse, une charge active imposant un conditionnement trop volumineux ou en deux parties, et un emballage réduisant la durée de conservation. En connaissant les éléments que le fabricant doit maîtriser, vous pouvez fournir des spécifications plus précises et évaluer les fournisseurs plus rapidement.
Production commerciale de bonbons gélifiés : Processus de bout en bout dans une installation conforme aux BPF
Voici le processus de production utilisé par la plupart des usines de bonbons gélifiés certifiées BPF. Chaque produit ne suit pas toutes les étapes, mais le principe reste le même.
1. Examen du concept et des spécifications
Chaque projet débute par une analyse des spécifications. Le fabricant évalue les principes actifs ciblés, le dosage par portion, le poids des gommes, le système de gel, le profil aromatique, les allégations, le marché cible et l'emballage. Cette étape permet de déterminer la faisabilité du produit avant tout travail en laboratoire. Par exemple, l'incorporation de 500 mg de carbonate de calcium par gomme n'est pas envisageable pour un poids standard de 3.0 g sans altérer significativement la texture et le goût.
2. Développement de la formulation et vérification de la compatibilité des ingrédients
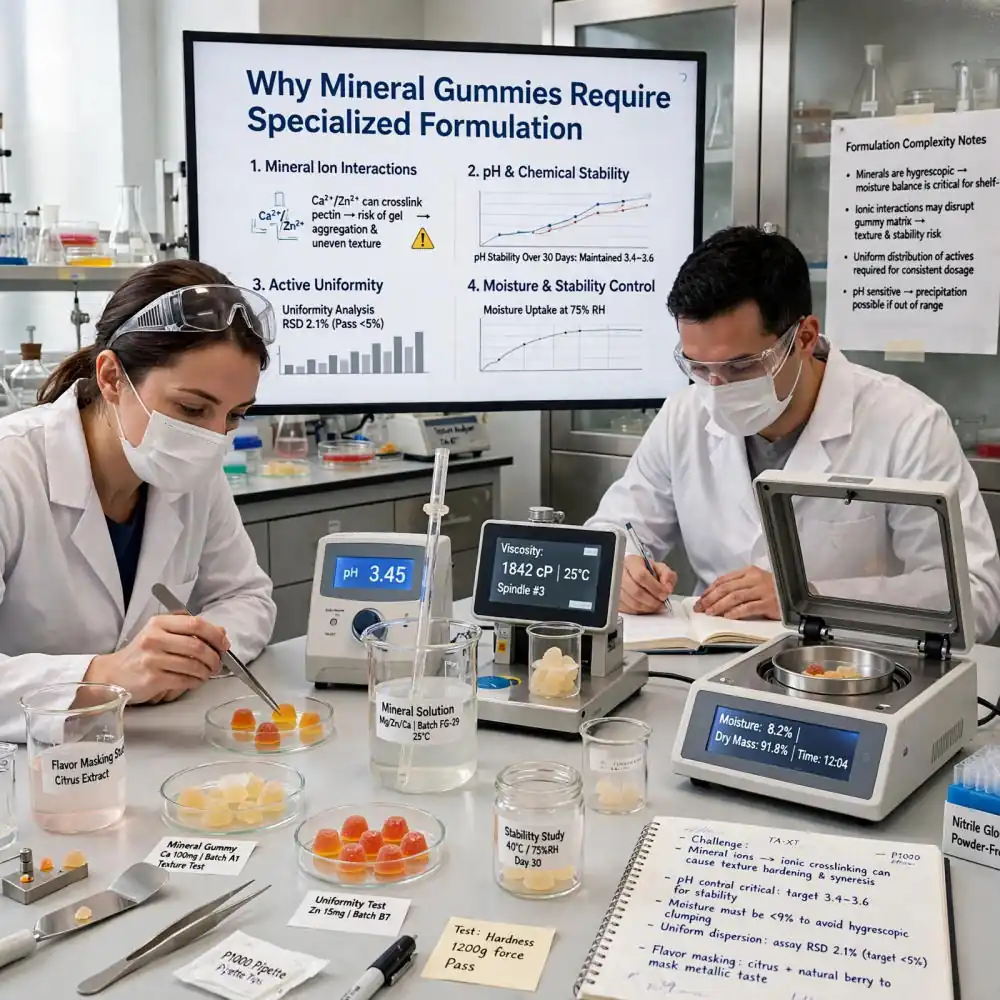
Le département R&D élabore une base adaptée à vos principes actifs. Les principaux points à vérifier incluent la solubilité des principes actifs, l'interaction entre les minéraux et la pectine, l'acidité nécessaire au maintien de la saveur et à la stabilité du gel, ainsi que la capacité de masquage des arômes. Les extraits botaniques à la couleur ou à l'amertume prononcées, ainsi que les poudres hygroscopiques comme le citrate de magnésium, nécessitent souvent une base ou une stratégie d'enrobage modifiée.
3. Contrôle et dosage des matières premières
Toutes les matières premières sont testées conformément aux spécifications et au certificat d'analyse. Les tests critiques portent notamment sur la concentration des principes actifs, la présence de métaux lourds, de résidus de solvants pour les extraits botaniques et l'état microbiologique. Les matières sont ensuite pesées dans une zone de dosage contrôlée afin de garantir la précision des lots.
4. Préparation du gel et cuisson du sucre
Le système gélifiant, généralement de la gélatine ou de la pectine, est hydraté séparément. Parallèlement, le sucre, le sirop de glucose et l'eau sont cuits jusqu'à atteindre un degré Brix cible. La cuisson élimine l'excès d'eau et augmente la teneur en solides. Le sirop cuit est ensuite mélangé au gel hydraté. La température et le degré Brix à cette étape influent directement sur la texture finale et le temps de séchage.
5. Ajout de l'ingrédient actif – Le point critique de contrôle
La plupart des vitamines, minéraux et extraits végétaux sont thermosensibles. Les fabricants refroidissent la masse à une température précise, souvent entre 70 et 85 °C pour la gélatine et entre 80 et 95 °C pour la pectine, avant d'y ajouter les principes actifs, les acides, les arômes et les colorants. Un ajout trop précoce entraîne la dégradation de la vitamine C, des vitamines B ou des probiotiques. Un ajout trop tardif provoque une mauvaise répartition et un dosage non uniforme.
6. Mélange, dégazage sous vide et homogénéisation
La masse est mélangée sous vide afin d'éliminer les bulles d'air responsables des variations de poids et des défauts de surface. Pour les actifs huileux comme le DHA, le CBD ou la vitamine D3, une homogénéisation ou une émulsification est nécessaire pour éviter la séparation de l'huile et garantir l'homogénéité de la teneur.
7. Dépôt dans les moules
Les lignes de production industrielles utilisent des systèmes de dépôt Mogul ou sans amidon. La masse est déposée dans des moules en silicone ou en amidon avec une précision de poids. La température de la buse, la viscosité de la masse et la température du moule doivent être parfaitement adaptées. Une viscosité trop élevée entraîne des coulures et un remplissage incomplet ; une viscosité trop faible provoque des fuites et des variations de poids.
8. Refroidissement et réglage
Les bonbons gélifiés sont refroidis dans des tunnels afin de permettre la gélification. La gélatine se solidifie par refroidissement, tandis que la pectine se solidifie par baisse du pH et augmentation de la concentration en matières solides. Si cette étape est trop rapide, le centre des bonbons sera mou et ils risquent de se déformer au démoulage.
9. Séchage et conditionnement
Après démoulage, les gommes sont séchées en chambres de conditionnement pour atteindre l'activité de l'eau cible (généralement Aw 0.60-0.75) et le taux d'humidité souhaités. Le séchage permet de contrôler l'adhérence, d'empêcher la prolifération microbienne et de stabiliser la texture. Les gommes à base de pectine nécessitent généralement un temps de séchage plus long que celles à base de gélatine en raison de leur comportement différent vis-à-vis de l'eau.
10. Revêtement et polissage
Le revêtement peut être à base d'huile, de cire ou obtenu par un ponçage au sucre ou à l'acide. Il réduit l'adhérence, améliore l'aspect et peut masquer le goût. Pour les produits sans sucre ou végétaliens, le choix du revêtement doit être conforme aux exigences d'étiquetage.
11. Inspection, détection des métaux et emballage
Les gommes sont soumises à un contrôle visuel, à une détection de métaux et à une vérification du poids. L'emballage primaire doit constituer une barrière contre l'humidité. La plupart des fabricants utilisent des flacons scellés avec un dessiccant ou des sachets à haute barrière. La compatibilité de l'emballage influe directement sur la validation de la durée de conservation.
12. Tests et mise sur le marché du produit fini
Avant leur mise sur le marché, les lots finis sont analysés afin de vérifier leur teneur en principe actif, leur activité de l'eau, leur texture, leur état microbiologique et la présence de contaminants. La traçabilité des lots est assurée, de la matière première au produit fini.
Le système de gel définit votre produit : gélatine, pectine ou autres hydrocolloïdes
Le choix de votre système de gélification influe sur de nombreux aspects, de la température et du pH de transformation à la texture, en passant par le caractère végétalien et le temps de séchage. C'est l'une des premières décisions que le fabricant de gommes gélifiées abordera avec vous.
| Système de gel | pH de traitement | Mécanisme de réglage | Profil de texture | Idéal pour | Attention à la fabrication |
|---|---|---|---|---|---|
| Gélatine (type A/B, 150-250 Bloom) | 3.5-5.0 | Thermoréversible, se règle sur refroidissement | Élastique, moelleux, fondant en bouche | Charges actives élevées, mâcher classique | Ne convient pas aux végétaliens, est sensible à la chaleur intense et aux protéases contenues dans les extraits d'ananas et de kiwi. |
| Pectine à haute teneur en méthoxyle | 3.2-3.6 | Acide glycémique, riche en matières sèches | morsure courte, moins élastique | Végan, aromatisé aux fruits, à base de sucre | Nécessite un ajout précis d'acide, un séchage plus long, sensible au calcium |
| Pectine amidée à faible teneur en méthoxyle | 3.5-4.2 | Réactif au calcium | Doux, flexible | Végétalien à faible teneur en sucre / sans sucre | Le calcium provenant de matières actives minérales peut pré-gélifier la masse |
| Mélange de carraghénane et d'amidon | 4.0-6.0 | Thermo-réversible | Ferme, faible mâcher | Cibles de texture sensibles aux coûts ou spécifiques | Masque moins efficacement les saveurs, nécessite un contrôle strict du refroidissement. |
Formulation et compatibilité : là où la plupart des projets de bonbons gélifiés échouent ou réussissent
Sensibilité à la chaleur et dégradation active
Les vitamines C, B1, B12, la vitamine A, les probiotiques et certains extraits botaniques se dégradent à des températures de cuisson supérieures à 100 °C. Le principe de fabrication consiste à cuire d'abord la base, puis à la refroidir jusqu'à une température permettant une cuisson sûre avant d'ajouter les ingrédients actifs. Pour les ingrédients actifs très sensibles, le fabricant peut utiliser un procédé à plus basse température ou ajouter une quantité supplémentaire en fonction des données de stabilité, et non de pourcentages arbitraires. Les probiotiques nécessitent des contrôles supplémentaires, notamment une faible activité de l'eau (Aw) et un emballage spécifique, et ne conviennent généralement pas à la cuisson standard de la pectine à haute température sans modification du procédé.
pH, acides et intégrité du gel
La saveur et le pH sont liés. L'acide citrique améliore le goût, mais peut hydrolyser la gélatine et affaiblir la pectine s'il est ajouté trop tôt ou en trop grande quantité. Dans les systèmes à base de pectine, l'acide est ajouté en toute fin de mélange, juste avant le dépôt, afin d'éviter une prise prématurée dans la trémie. Si votre produit est très acide, comme le vinaigre de cidre ou une forte dose de vitamine C, le choix de la pectine et des sels tampons devient crucial pour maintenir la structure du gel.
Charge active, poids des gommes et portion
Le poids des gommes limite directement leur teneur en principes actifs. Une gomme commerciale standard contient entre 2.5 g et 4.0 g de principes actifs. Une teneur plus élevée augmente la viscosité, modifie la texture et peut donner une sensation granuleuse en bouche, notamment pour les minéraux comme le citrate de zinc ou le calcium. Lorsque la teneur en principes actifs dépasse 20 à 25 % du poids de la gomme, les fabricants recommandent souvent de ne pas dépasser deux gommes par portion afin de conserver une texture agréable et d'éviter un volume excessif. Cela influe sur la conception de l'étiquette, le coût par flacon et l'observance du traitement par le consommateur.
Minéraux, plantes et masquage des saveurs
Le fer, le zinc, le magnésium et certaines vitamines B confèrent des notes métalliques ou amères. Les extraits botaniques peuvent entraîner une migration de couleur et un goût terreux. Le masquage des arômes dans la fabrication des gommes à mâcher repose sur une combinaison d'arômes, d'édulcorants, d'acidité et d'enrobage, et non sur un simple renforcement de l'arôme. Les agents masquants à base d'huile doivent être émulsionnés afin d'éviter la formation d'huile en surface et la perte d'efficacité.
Contrôle de l'humidité et activité de l'eau
L'activité de l'eau, et non le simple pourcentage d'humidité, détermine la stabilité microbiologique et l'adhérence. Une activité de l'eau inférieure à 0.75 inhibe la plupart des levures et moisissures, mais un séchage excessif entraîne une texture dure et une perte de poids. Les ingrédients hygroscopiques comme le miel, la glycérine ou certains sels minéraux absorbent l'humidité pendant le stockage, ce qui provoque une adhérence excessive ou une recristallisation du sucre. Un emballage avec une barrière anti-humidité et un dessiccant adaptés fait partie intégrante de la stratégie de stabilité, et non une simple précaution.
Passage à l'échelle supérieure : Qu'est-ce qui change entre le projet pilote et la production de 16 tonnes par jour ?
Les échantillons de laboratoire sont préparés par lots de 1 à 5 kg, avec un mélange manuel et un refroidissement lent. La production industrielle introduit des différences de cisaillement, de temps de maintien et de transfert thermique qui modifient la texture si elles ne sont pas maîtrisées.
Dans une installation de grande envergure comme Shenzhen Gothink Biotech Co., Ltd., qui exploite un site certifié BPF doté d'une salle blanche de classe 100 000, d'un laboratoire de R&D de classe 10 000 et d'une capacité de production journalière d'environ 16 tonnes, la mise à l'échelle vise à garantir la précision du dépôt, l'uniformité du refroidissement et la régularité du séchage pour des tonnes de produit. Les lignes Mogul de grande capacité exigent une viscosité massique constante pendant plusieurs heures, ce qui implique un contrôle plus strict du degré Brix à la cuisson et de la température de maintien.
Les exigences en matière d'équipement évoluent également. Les mélangeurs pilotes ne peuvent pas simuler la désaération sous vide ni l'homogénéisation continue. Les fabricants disposant de doseuses industrielles, de moules automatisés sans amidon et de salles de conditionnement contrôlées peuvent mieux prévoir les variations de texture et de poids en volume. Sans cela, un produit d'apparence parfaite à 100 unités peut présenter des défauts (défauts, bulles d'air ou cœur mou) à 500 000 unités.
Contrôle de la qualité, analyses microbiologiques et validation de la durée de conservation
Le contrôle qualité des bonbons gélifiés commence avant la cuisson et se poursuit après le conditionnement. Les principaux contrôles portent sur le Brix, le pH et la température pendant la cuisson, le poids des bonbons gélifiés lors du dépôt, l'activité de l'eau après séchage et l'intégrité du scellage après conditionnement.
Les analyses microbiologiques comprennent généralement le dénombrement total sur plaque, la recherche de levures et de moisissures, ainsi que d'agents pathogènes, ce qui reflète l'activité de l'eau plus élevée que pour les comprimés. Les protocoles de stabilité évaluent la texture, l'activité de l'eau (Aw), la couleur, la saveur, la teneur en principe actif et la microbiologie au fil du temps dans des conditions de stockage définies. La validation de la durée de conservation doit être liée à l'emballage réel et non aux données d'un emballage ouvert. En cas de passage d'un flacon à un sachet, une nouvelle validation est requise.
La documentation destinée aux clients B2B doit inclure le processus de fabrication, les spécifications, les certificats d'analyse des matières premières et des produits finis, la déclaration des allergènes et la traçabilité des lots. Les exigences réglementaires varient selon les marchés et les certifications de fabrication n'entraînent pas automatiquement l'approbation du marché. Il convient de dissocier les systèmes de qualité de fabrication des déclarations réglementaires spécifiques à chaque marché.
Quels sont les facteurs qui déterminent le coût et la quantité minimale de commande dans la fabrication de bonbons gélifiés ?
Les acheteurs se concentrent souvent sur le prix par bonbon gélifié, mais le coût est davantage lié à la complexité de la formulation et du processus qu'à l'étape de moulage.
| Facteur de coût | Comment cela affecte le prix | Ce que l'acheteur peut contrôler |
|---|---|---|
| Type et dosage de l'ingrédient actif | Actifs coûteux, surdimensionnés pour assurer la stabilité et charge élevée nécessitant des gommes plus grosses | Confirmer la posologie efficace par rapport à la posologie recommandée, accepter une dose de 2 par jour si nécessaire. |
| Système de gel et type de sucre | Les systèmes sans pectine ni sucre coûtent plus cher et sèchent plus longtemps. | Déterminez rapidement l'allégation végane, confirmez la présence ou l'absence de sucre. |
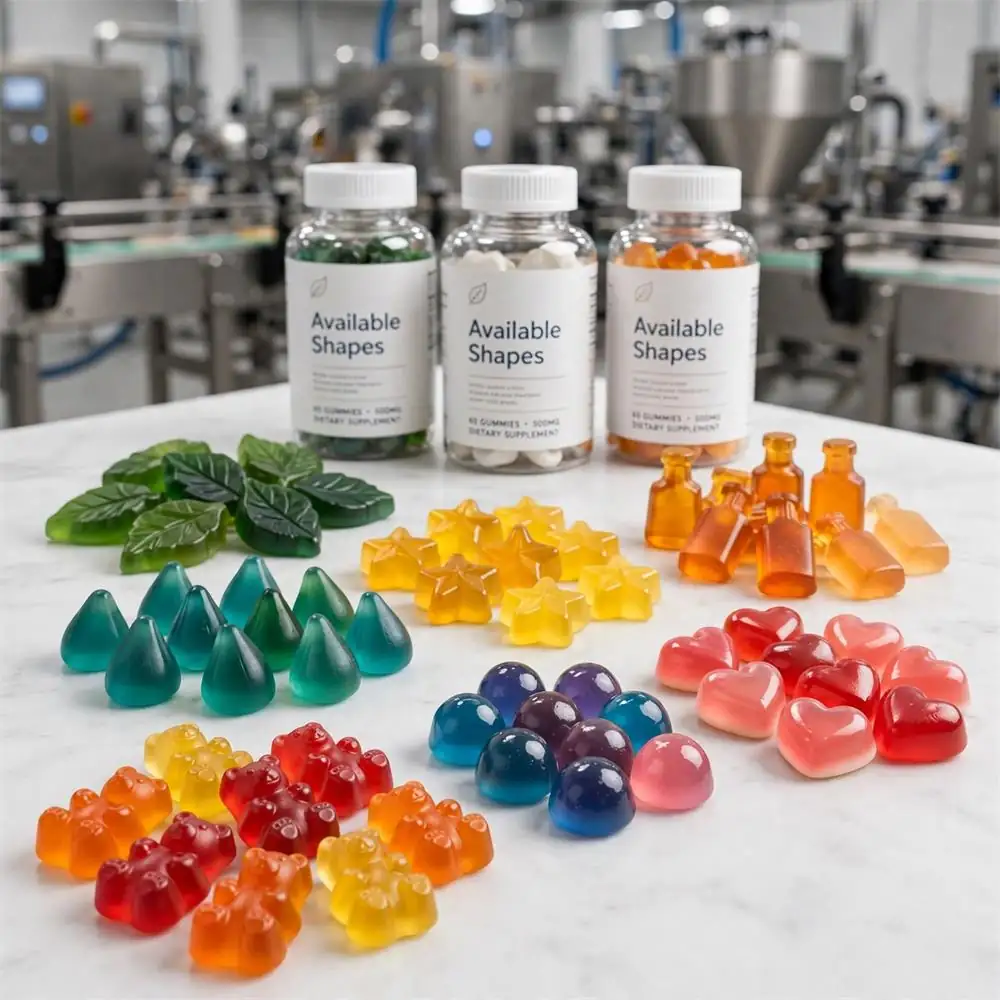
| Poids et moule en gomme | Les moules personnalisés et les gommes épaisses augmentent le temps de traitement des matériaux et de production. | Utilisez des formes standard pour le premier essai, en maintenant un poids de 3.0 g +/- 0.3 g. |
| Revêtement et ponçage | Étape ajoutée, matériaux ajoutés, vérification croisée des allergènes potentiels | Précisez si le revêtement à l'huile et à la cire est acceptable par rapport au ponçage au sucre. |
| Tests et documentation | Les tests complets de panneaux, de métaux lourds et de stabilité engendrent des coûts supplémentaires. | Alignez les tests sur les exigences du marché cible, et non sur tous les tests possibles. |
| MOQ et volume | Les faibles volumes augmentent le coût unitaire en raison du temps de nettoyage, d'installation et de séchage. | Prévoyez une production de 100 000 à 300 000 gommes par référence pour une meilleure rentabilité, et regroupez les saveurs. |
La quantité minimale de commande (MOQ) devient cruciale pour la production lorsque vous proposez plusieurs saveurs ou des moules personnalisés. Chaque modification nécessite la mise en place et le dégagement de la ligne de production. Pour les jeunes entreprises, il est conseillé de se renseigner sur la flexibilité de la MOQ proposée par l'usine pour les lots pilotes et sur la possibilité de déduire les coûts de ces derniers des commandes commerciales.
Comment évaluer un fabricant de bonbons gélifiés : que vérifier avant de commander ?
Choisir un fournisseur uniquement en fonction du prix comporte des risques. Vérifiez les capacités qui ont un impact direct sur votre type de produit.
- Bonnes pratiques de fabrication (BPF) et systèmes de qualité : Recherchez un établissement certifié BPF, ISO 9001, ISO 22000 et HACCP, ainsi que des systèmes de certification pertinents pour le marché tels que l'enregistrement auprès de la FDA, la certification BRC, FSSC 22000, HALAL et KOSHER. Demandez le résumé du dernier audit et la table des matières du manuel qualité.
- Capacité de R&D: L'usine dispose-t-elle d'un laboratoire de R&D dédié et d'une machine de dosage pilote ? Peut-elle fournir une justification des ajustements de formulation, et pas seulement une méthode par essais et erreurs ?
- Expérience avec le système Gel : L'expérience en matière de gélatine ne signifie pas automatiquement une expertise en matière de pectine. Renseignez-vous sur le nombre de lots de pectine produits commercialement par mois et sur la méthode de dosage d'acide utilisée.
- Capacité et régularité de la production : Capacité journalière et annuelle, nombre de lignes de dépôt, capacité de la salle de conditionnement et données de variation de poids. Un laboratoire de R&D de classe 10 000 et une salle blanche de classe 100 000 indiquent le niveau de contrôle de la contamination.
- Tests et contrôle qualité : Tests internes ou externalisés, appareil de mesure de l'activité de l'eau, analyseur de texture, HPLC pour vérification active et délai d'exécution des analyses microbiologiques.
- Approvisionnement en ingrédients : Liste des fournisseurs agréés, exigences relatives aux certificats d'analyse et manipulation des substances actives hygroscopiques ou thermosensibles.
- Record de mise à l'échelle : Peuvent-ils présenter un historique de cas, du projet pilote à la commercialisation, pour des charges actives similaires sans divulguer de données confidentielles sur les clients ?
- Capacité d'emballage : Insertion de flacons, sachets, blisters, pots et de dessiccants, ainsi que test d'intégrité du scellage.
- Expérience en matière de documentation et d'exportation : COA, allergènes, FDS, déclaration de fabrication et expérience d'expédition vers votre marché cible avec le support d'étiquetage requis.
- Traçabilité des lots : Suivi des lots, des matières premières aux produits finis, politique de conservation des échantillons.
Shenzhen Gothink Biotech Co., Ltd., par exemple, possède des certifications telles que ISO 9001, ISO 22000, HACCP, FDA, HALAL, GMP, KOSHER, BRC, FSSC 22000, PJPH et Vegan, et propose des services OEM, ODM, CMO et CDMO pour des formulations sous forme de gommes, capsules, comprimés, poudres, liquides et gouttes. Ces listes de capacités doivent servir de point de départ à la vérification et ne sauraient remplacer une discussion technique.
Erreurs courantes en B2B dans les projets OEM/ODM de type « gummy »
- Copie directe de la formule d'une capsule dans une gomme à mâcher : Le dosage, les excipients et les facteurs d'absorption varient. Les sels minéraux efficaces dans les gélules peuvent provoquer un goût amer ou une altération de la texture dans les gommes à mâcher.
- En ignorant l'activité de l'eau : Une gomme gélifiée avec une activité de l'eau (Aw) supérieure à 0.78 peut réussir le contrôle qualité initial mais échouer au test microbiologique pendant le stockage, en particulier sur les marchés humides.
- Demander trop d'actifs dans un seul bonbon gélifié : L'association de minéraux à forte dose, d'actifs acides et d'extraits botaniques entraîne souvent des incompatibilités, des changements de couleur et une texture instable. Dans ce cas, divisez le produit en deux formules.
- Choisir un moule personnalisé avant que la formule ne soit verrouillée : Les paramètres de dépôt et de séchage des moules personnalisés sont modifiés. Il faut d'abord définir la formule et le poids, puis finaliser le moule.
- Sous-estimer le masquage des saveurs : Le masquage ne consiste pas seulement à ajouter de la saveur. Il requiert un équilibre entre l'acidité, la douceur et l'enrobage. Une évaluation sensorielle précoce sur des échantillons vieillis, et non frais, est plus prédictive.
Que faut-il envoyer à un fabricant pour obtenir un devis précis ?
Pour recevoir un devis techniquement précis et éviter les corrections répétées, veuillez fournir :
- Ingrédients actifs ciblés et dosage par portion, et si une portion est d'une ou deux gommes
- Système de gel préféré et exigences alimentaires telles que végétalien, sans sucre, halal, casher
- Indiquez le poids et la forme cibles des gommes, si connus, ou laissez le fabricant faire une proposition.
- Préférences en matière de saveur et de couleur, et ingrédients interdits
- Format de l'emballage, nombre par flacon ou sachet et marché cible
- Volume de commandes prévu, besoins de flexibilité concernant la quantité minimale de commande et calendrier
- Exigences de test et documentation nécessaires pour votre marché
- Exemple de référence, si disponible, en précisant que vous souhaitez une équivalence fonctionnelle et non une copie.
FAQ : Questions des propriétaires de marques sur la production commerciale de bonbons gélifiés
1. Quel est le processus de production standard des bonbons gélifiés commerciaux ?
Le procédé standard comprend l'hydratation du gel, la cuisson du sirop de sucre jusqu'à l'obtention du degré Brix cible, le refroidissement et le mélange avec le gel, l'ajout de l'agent actif à température contrôlée, le dégazage sous vide, le dépôt dans les moules, le refroidissement et la prise, le démoulage, le séchage jusqu'à l'obtention de l'activité de l'eau cible, l'enrobage, le contrôle et le conditionnement. Chaque étape est soumise à des contrôles précis de température, de degré Brix, de pH et de durée.
2. Quelle est la différence entre la fabrication de bonbons gélifiés à base de gélatine et de pectine ?
Les gommes à la gélatine durcissent au refroidissement et offrent une texture élastique à mâcher, tandis que celles à la pectine durcissent en fonction de la concentration en acide et en sucre et offrent une texture plus courte. La production de pectine exige un contrôle plus strict du pH, l'acide est ajouté juste avant le dépôt et le temps de séchage est généralement plus long. Il est impossible de produire de la pectine sur une ligne de production de gélatine sans adapter l'équipement et le procédé.
3. Comment gérez-vous les ingrédients thermosensibles comme la vitamine C ou les probiotiques ?
Les ingrédients actifs thermosensibles sont ajoutés après la cuisson et le refroidissement de la base jusqu'à une température permettant leur conservation. Pour les probiotiques, des mesures supplémentaires sont mises en œuvre : faible activité de l'eau, emballage barrière à l'humidité et validation du procédé de fabrication pour vérifier leur viabilité. Les quantités excédentaires sont calculées sur la base de données de stabilité, et non de pourcentages arbitraires, et doivent faire l'objet d'un accord avec le client.
4. Pourquoi le poids des gommes à mâcher influence-t-il le dosage et le coût ?
Le poids limite la quantité de principe actif pouvant être incorporée tout en conservant une texture acceptable. Au-delà d'environ 25 % de principe actif, la texture devient dure ou granuleuse. Augmenter le poids à plus de 4.5 g accroît le coût des matières premières, le temps de séchage et la taille du flacon. Souvent, une portion de deux gommes permet une meilleure texture et un coût par dose efficace inférieur à celui d'une seule gomme surdimensionnée.
5. Quelle activité aquatique un bonbon gélifié commercial devrait-il cibler ?
La plupart des gommes commerciales visent une activité de l'eau (Aw) de 0.60 à 0.75 afin d'obtenir une texture moelleuse tout en assurant une bonne stabilité microbiologique. Une Aw supérieure à 0.78 augmente le risque de développement de levures et de moisissures, notamment en présence d'ingrédients hygroscopiques. L'Aw est contrôlée par le degré Brix à la cuisson, le temps de séchage et la barrière d'emballage, et non uniquement par l'ajout de conservateurs.
6. Qu'est-ce qui détermine la quantité minimale de commande (MOQ) pour les commandes OEM/ODM de produits gélifiés ?
La quantité minimale de commande (MOQ) dépend de la mise en place de la ligne de production, du nettoyage, de l'occupation de la salle de conditionnement et des tests. Pour optimiser les coûts, la MOQ standard se situe généralement entre 100 000 et 300 000 gommes par référence. La présence de plusieurs saveurs, couleurs ou moules personnalisés augmente la MOQ, car chaque élément nécessite une autorisation distincte. Renseignez-vous auprès du fabricant pour savoir s'il propose des lots pilotes avant de vous engager sur la MOQ.
7. Quelles questions dois-je poser à un fabricant de bonbons gélifiés avant de passer commande ?
Renseignez-vous sur leur expérience en matière de systèmes de gélification adaptés à votre type de produit, la température d'ajout des principes actifs et la politique de surdosage, l'activité de l'eau cible et la capacité de séchage, la précision du dépôt et la variation de poids, les contrôles qualité réalisés en interne, la traçabilité des lots, la barrière d'humidité de l'emballage et la documentation fournie. Demandez des informations sur les certifications BPF, ISO 22000, HACCP, FDA, BRC et autres certifications pertinentes, et s'ils ont déjà exporté vers votre marché.
Étape suivante : Passer de l’idée à l’échantillon de production
Si vous avez un concept, veuillez indiquer les principes actifs ciblés, le dosage, le type de gel souhaité, la saveur recherchée, le conditionnement, le volume et le marché. Un fabricant qualifié vous fera part de ses commentaires sur la formulation, des études de faisabilité concernant la compatibilité des principes actifs et le choix du gel, du poids et du nombre de portions proposés pour les gommes, ainsi que d'un devis précisant la quantité minimale de commande, le délai de livraison et les tests à effectuer.
Pour les marques qui comparent les fournisseurs, demandez un échantillon pilote réalisé avec du matériel professionnel, et non pas un simple bécher de laboratoire, et évaluez la texture après 2 à 4 semaines, et non pas seulement le premier jour. La texture, l'activité de l'eau (Aw) et la teneur en principes actifs évoluent pendant le conditionnement, et les échantillons prélevés le premier jour peuvent être trompeurs.
Si vous êtes prêt à discuter de votre projet, contactez l'équipe de production et fournissez-lui vos spécifications afin de demander une proposition de formulation personnalisée et un devis OEM/ODM. Avant de finaliser votre commande, consultez les informations techniques relatives à la production et à la qualité des bonbons gélifiés chez le fabricant choisi afin de confirmer ses capacités et ses systèmes de contrôle qualité.
Jack Luo | Conseiller technique principal, Centre de recherche en nutrition Représentant Gothink Biology, un fabricant de compléments alimentaires certifié GMP basé à Shenzhen, en Chine.