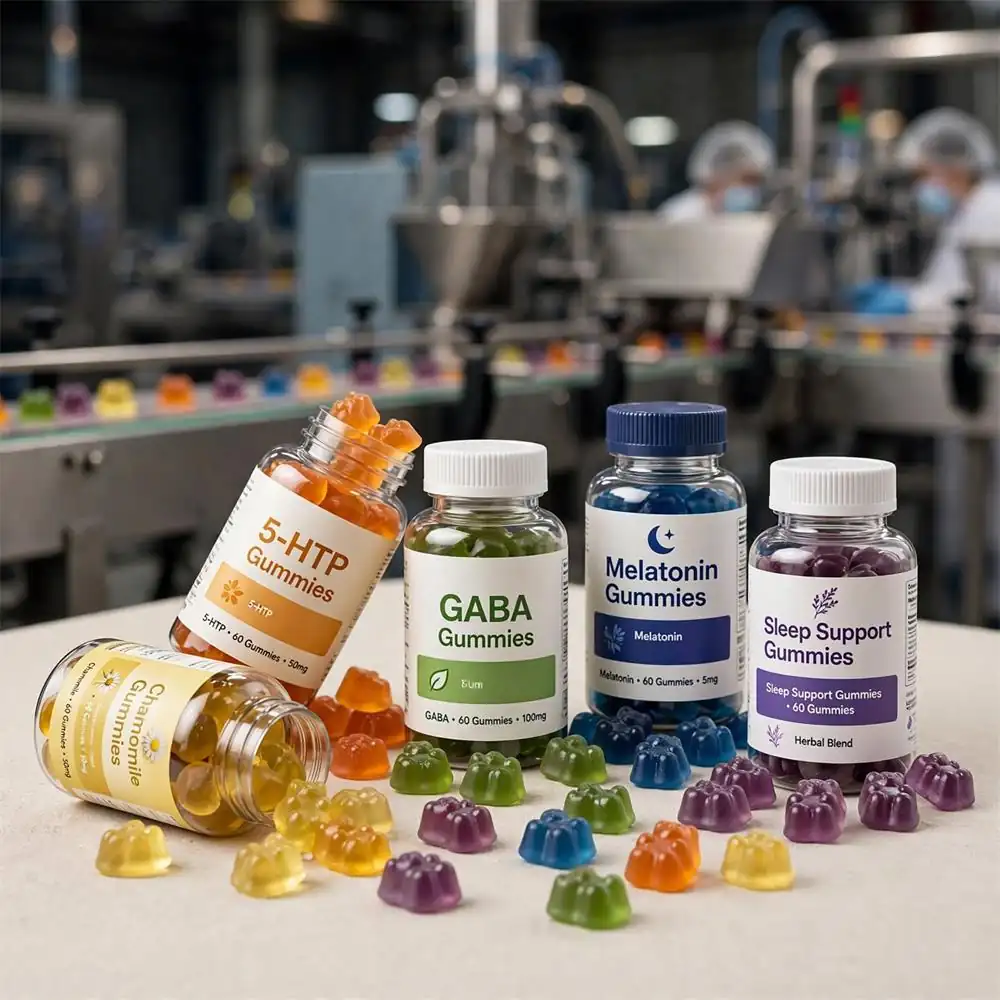
La fabrication industrielle de gommes à mâcher transforme un concept de complément alimentaire en un produit stable, dosé avec précision et prêt à la vente, grâce à une cuisson contrôlée du gel, un dépôt précis, un conditionnement et un emballage conforme aux BPF. Un fabricant compétent maîtrise le système de gel, le pH, l'activité de l'eau et le profil d'exposition à la chaleur afin de garantir la puissance, la texture et la conformité aux allégations de l'étiquette, tant sur la chaîne de production que dans la chaîne d'approvisionnement. Pour toute marque ou tout acheteur envisageant le lancement de gommes à mâcher en marque blanche , comprendre le processus est essentiel pour réduire les risques, accélérer le développement et poser les bonnes questions aux fournisseurs.
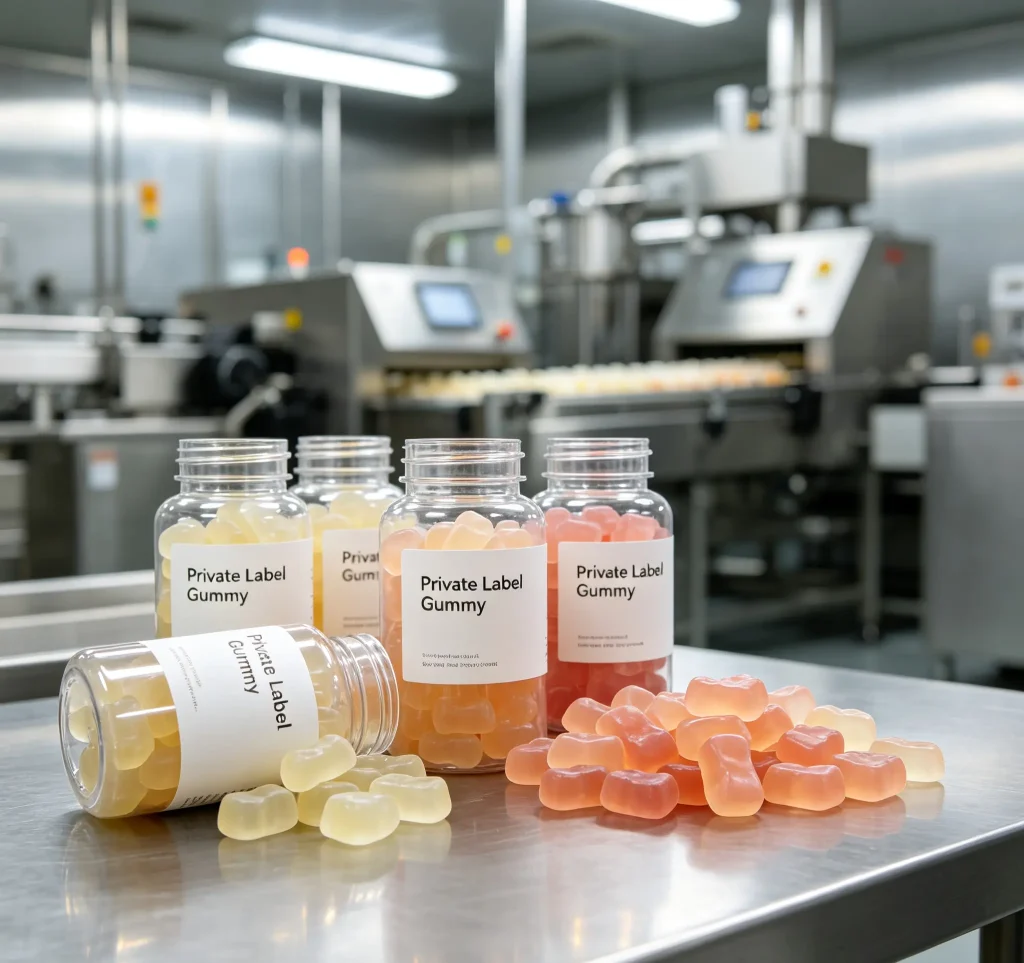
Réponse directe : Comment les bonbons gélifiés sont-ils fabriqués à l'échelle industrielle ?
La production industrielle de bonbons gélifiés suit un processus contrôlé comprenant la formulation, la cuisson, l'ajout des principes actifs, le dépôt précis, le refroidissement, le séchage et le conditionnement, le tout dans le respect des bonnes pratiques de fabrication (BPF). Un fabricant sous contrat qualifié ne se contente pas d'adapter une recette maison à plus grande échelle ; il maîtrise le système de gel, le pH, l'activité de l'eau et l'exposition à la chaleur afin de protéger les principes actifs, d'obtenir la texture cible et de garantir la stabilité et les exigences microbiologiques, lot après lot.
En pratique, la plupart des lignes de production industrielles suivent ce processus : validation des spécifications, validation de la formule, contrôle qualité des matières premières, préparation de la masse gélifiante dans des cuiseurs à double enveloppe, ajout à basse température des principes actifs thermosensibles, dosage des arômes et de l’acidité, coulée continue dans des moules, refroidissement en tunnel, démoulage, conditionnement à l’activité de l’eau cible (a<sub> w</sub> ), enrobage ou ponçage, détection des métaux et conditionnement final avec contrôle du produit fini. Chaque étape est liée à un paramètre de procédé qui influe directement sur la texture, la puissance et la durée de conservation.
Pourquoi le passage à l'échelle supérieure change tout pour les marques de compléments alimentaires
Le passage à l'échelle industrielle représente l'étape la plus risquée du développement de produits gélifiés : une formule parfaitement coulable en laboratoire peut échouer sur une ligne de production industrielle où des milliers de pièces sont déposées par minute. De légères variations de température de cuisson, de Brix ou de pH entraînent des incohérences entre les lots, des collages, des doseurs obstrués ou une dégradation active – des problèmes qu'un essai manuel en laboratoire ne permettra jamais de déceler.
Les acheteurs étudient ce sujet car ils doivent comprendre les risques avant de s'engager dans l'outillage, la quantité minimale de commande et les tests de stabilité. La méthode de fabrication détermine la précision du dosage, la validation de la durée de conservation, la compatibilité de l'emballage et la viabilité commerciale du concept au coût cible.
Si vous comprenez le processus, vous pourrez prendre des décisions plus éclairées concernant le poids des gommes, la portion, le système de gel et le système d'arômes — et vous saurez exactement ce qu'il faut demander à un fournisseur de prouver lors de la qualification.
Le processus de fabrication de base chez un fabricant professionnel de bonbons gélifiés
La production industrielle de gommes à mâcher se déroule en dix étapes contrôlées, chacune étant liée à un paramètre de procédé (Brix, pH, température, durée ou activité de l'eau) qui détermine directement la texture, la concentration et la durée de conservation. Les étapes décrites ci-dessous correspondent aux pratiques standard d'un établissement de fabrication de compléments alimentaires certifié BPF.
1. Examen du concept et alignement des spécifications
Le respect des spécifications est la première étape de contrôle qualité dans la fabrication des gommes gélifiées : avant toute formulation, le fabricant valide la concentration en principes actifs, la portion, la texture et les allégations marketing en fonction des limites physiques de la matrice gélifiée. Chaque projet débute par un étiquetage cible : principes actifs par portion, portion, poids de la gomme, texture, arôme, colorant, édulcorant et allégations telles que « à base de pectine », « sans gélatine », « végan » ou « sans sucre ».
Cette analyse permet d'éviter des retouches coûteuses. Par exemple, une dose de 500 mg de carbonate de calcium ne tiendra pas dans une gomme à mâcher de 2.5 g à base de pectine sans engendrer de sérieux problèmes de texture et de goût ; il est donc nécessaire de modifier le nombre de portions ou le poids de la gomme dès le début, avant la fabrication des moules ou le conditionnement.
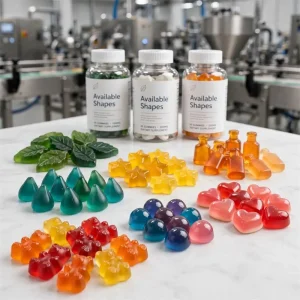
Les marques qui ont une forme signature en tête peuvent demander une étude de faisabilité de conception de moule personnalisé en 3D à ce stade afin de confirmer que le concept se dépose, se solidifie et se démoule proprement avant que les coûts d'outillage ne soient engagés.
2. Développement de la formulation et sélection des ingrédients
La formulation des gommes repose sur un équilibre subtil entre une structure de gel stable, un goût et une texture agréables, et la préservation de l'efficacité tout au long de la durée de conservation. La gélatine offre une texture élastique et tolère une large gamme de pH, tandis que les pectines à haut et bas degré de méthoxylation exigent une teneur précise en matières sèches et un contrôle du pH, et réagissent différemment avec les principes actifs sensibles au calcium.
La compatibilité des ingrédients est déterminante. Les actifs acides, comme la vitamine C, peuvent hydrolyser la gélatine en cas d'exposition prolongée à haute température, et un excès d'acidité peut rompre le gel de pectine si le pH descend en dessous de 3.2 avant le dépôt. Les sels minéraux confèrent une amertume et nuisent à la gélification. Les poudres hygroscopiques, telles que le bitartrate de choline ou certains extraits végétaux, augmentent l'activité de l'eau et nécessitent une gestion spécifique de l'humidité.
La composition des édulcorants est également définie à cette étape. Les systèmes sans sucre remplacent le sirop de glucose et le saccharose par des polyols — généralement du sirop de maltitol, souvent mélangé à de l'érythritol ou de l'allulose — ce qui modifie les propriétés de cuisson, le comportement au refroidissement et le contrôle de l'activité de l'eau. Le développement d'arômes personnalisés et la correspondance des couleurs avec les normes de la marque (y compris les colorants naturels et sans additifs) sont finalisés à ce stade ; demander un kit d'échantillons d'arômes personnalisés permet à votre équipe d'évaluer le masquage avant de s'engager sur une formule complète.
3. Contrôle qualité et pré-pesage des matières premières
Chaque lot de matière première doit réussir les tests d'identité, de concentration et microbiologiques et obtenir une autorisation formelle avant d'être intégré à un lot de fabrication – aucune exception n'est faite sur une ligne de production conforme aux BPF. Les sucres, le sirop de glucose ou la base de polyol, les agents gélifiants, les acides, les arômes, les colorants et les principes actifs sont pesés au préalable dans un environnement contrôlé afin de prévenir toute contamination croisée et toute erreur de pesage.
Pour les principes actifs dont la puissance est variable, comme les extraits botaniques, la puissance initiale est calculée pour atteindre l'indication indiquée sur l'étiquette, les marges de tolérance étant définies à partir de données réelles de pertes de procédé et non par supposition. Aucun facteur de perte propriétaire n'est appliqué sans données de développement préalables.
4. Cuisson de la masse gélifiée
La cuisson de la masse gélifiée est l'étape la plus sensible aux paramètres du procédé : le degré Brix, la température et le pH au niveau du cuiseur déterminent la force du gel, l'humidité finale et la qualité du dépôt en aval. La masse est cuite dans des cuves à double enveloppe ou des cuiseurs sous vide jusqu'à un degré Brix cible généralement compris entre 75 et 82, selon le système de gel et l'humidité finale souhaitée. L'ébullition du sirop conventionnel se fait généralement à une température de 105 à 115 °C avant que la masse ne soit refroidie pour les ajouts délicats.
Le contrôle de la température est crucial. Une surchauffe dégrade la résistance du gel de pectine et entraîne une perte d'humidité excessive ; une cuisson insuffisante laisse trop d'eau et augmente l'activité de l'eau. Pour les systèmes à base de gélatine, la base de sucre est cuite en premier, puis la gélatine est ajoutée une fois la masse refroidie à environ 80-85 °C afin d'éviter l'hydrolyse. Pour les systèmes à base de pectine, la pectine est hydratée séparément, combinée aux solides de sucre, et cuite à un pH maintenu au-dessus de 3.8 jusqu'au dépôt afin d'éviter une gélification prématurée dans la trémie.
5. Ajout d'ingrédients actifs
Les ingrédients actifs thermosensibles sont ajoutés en aval, après que la masse cuite ait refroidi dans une plage de température définie de 60 à 75 °C, car c'est à cette étape que leur efficacité est déterminante. Les vitamines C, D et du complexe B, les arômes délicats et de nombreux actifs botaniques se dégradent lors d'une exposition prolongée à la chaleur ; le temps de séjour à température est donc minimisé et validé.
Le mélange doit homogénéiser le lot sans incorporer d'air ni altérer le réseau de gel. Un mélange à fort cisaillement peut rompre la structure du gel ; un mélange insuffisant engendre des variations de concentration au sein du lot. L'ordre des étapes est important : les actifs liposolubles tels que la vitamine D3 ou la CoQ10 peuvent nécessiter une émulsification, les minéraux doivent être pré-dispersés pour éviter la formation de grumeaux, et les acides et tampons sont ajoutés en fin de procédé pour ajuster le pH final et permettre la gélification de la pectine. Grâce à une température d'ajout contrôlée et un temps de séjour court, le taux de rétention des vitamines courantes atteint généralement 90 % ou plus, le reste étant couvert par un surplus justifié par des données.
6. Dépôt et moulage
Le dosage précis de la masse conditionnée dans des moules en silicone ou sans amidon garantit une tolérance de poids de ±2 à 3 %, assurant ainsi la conformité des étiquettes et l'homogénéité des lots à l'échelle industrielle. La température de la trémie du doseur est contrôlée activement afin de maintenir une viscosité constante, et par conséquent un poids unitaire constant, tout au long du processus.
La conception du moule influe sur le démoulage et l'expérience du consommateur. Les arêtes vives augmentent le risque de casse, les cavités profondes ralentissent la prise et les bonbons gélifiés plus lourds réduisent la cadence de production. Pour les marques de distributeur, l'utilisation de moules existants et validés permet de réduire les coûts et les délais, tandis que les formes personnalisées nécessitent de nouvelles plaques de dépôt et un temps de fabrication d'outillage. Consulter le catalogue de moules standards d'un fournisseur en amont, ou demander des rendus 3D de moules personnalisés pour une forme spécifique, permet d'accélérer le développement dans les deux cas.
7. Refroidissement, prise et démoulage
La prise transforme le liquide déposé en un solide manipulable : la gélatine nécessite une prise au froid à 0-5 °C pendant 30 à 90 minutes selon la taille du morceau, tandis que la pectine prend grâce à un mécanisme sucre-acide-gel sous refroidissement contrôlé — jamais de congélation, ce qui briserait le réseau du gel.
Un démoulage trop précoce entraîne des déformations ; un démoulage trop tardif gaspille la capacité des lignes de production à haut débit. La validation du procédé garantit un profil temps-température précis, assurant ainsi un démoulage impeccable de chaque lot, avec une forme et un brillant uniformes.
8. Séchage et contrôle de l'activité de l'eau
Le conditionnement post-démoulage permet de sécher les gommes à mâcher jusqu'à une activité de l'eau cible, généralement comprise entre 0.55 et 0.65 pour les compléments alimentaires finis. Cette activité reste systématiquement inférieure au seuil d'environ 0.75, au-delà duquel le risque de développement de levures et de moisissures augmente fortement. L'objectif de cette étape n'est pas de durcir la gomme, mais de stabiliser sa texture, d'en ajuster la consistance et de préserver sa durée de conservation microbiologique.
Les paramètres de séchage sont spécifiques à chaque produit. Un séchage excessif durcit les gommes à base de pectine et provoque la cristallisation du sucre ; un séchage insuffisant laisse des surfaces collantes et une activité de l’eau trop élevée pour valider la durée de conservation. Les ingrédients hygroscopiques ralentissent le séchage et allongent le temps de conditionnement. Les choix relatifs au conditionnement et à l’enrobage influent également sur la résistance à la fusion pendant le transport : des gommes correctement séchées et conditionnées dans un emballage à haute barrière résistent au colmatage, à la condensation et à la déformation aux températures ambiantes rencontrées lors du transport à l’exportation.
9. Revêtement ou ponçage
L'enrobage est une étape fonctionnelle, et non décorative : une fine pellicule de cire de carnauba ou d'huile TCM réduit l'adhérence et ralentit les échanges d'humidité pendant le stockage, tandis que le sablage au sucre confère un profil sensoriel distinct. Le choix de l'enrobage influe également sur la durée de conservation, la résistance à la fusion et le comportement du produit en bouteille ou en sachet au fil du temps.
Pour un positionnement sans sucre ou végétalien, les agents d'enrobage doivent correspondre aux allégations de l'étiquette, et la compatibilité de l'enrobage avec des couleurs et des saveurs spécifiques est vérifiée au cours du développement — certains systèmes huileux font déteindre les couleurs naturelles ou altèrent les saveurs délicates.
10. Inspection, essais et emballage
La libération du produit fini est la dernière étape du contrôle qualité : chaque lot doit réussir les tests de détection des métaux, d’inspection visuelle, de contrôle du poids, de puissance, de pH, d’humidité, d’activité de l’eau et les tests microbiologiques — numération totale sur plaque, levures et moisissures, et absence de pathogènes spécifiés lorsque le cahier des charges l’exige — avant son expédition.
La compatibilité de l'emballage fait partie intégrante de la qualité, et non une simple considération secondaire. Les bouteilles à haute barrière avec opercule à induction, ou les sachets contenant des dessiccants, préservent l'activité de l'eau et la saveur tout au long de la durée de conservation. Le format de l'emballage doit être pris en compte dans les études de stabilité car il contrôle la pénétration d'oxygène et d'humidité.
Comparaison des systèmes de gel à l'échelle commerciale
Le choix du système de gélification (gélatine, pectine ou mélanges amidon/agar-agar) détermine l'ensemble du processus, depuis les réglages du cuiseur et le comportement de dépôt jusqu'à la texture, la résistance à la fusion et les principes actifs techniquement réalisables. Le tableau ci-dessous récapitule les compromis observés dans la fabrication industrielle de bonbons gélifiés.
| Attribut | Bonbon gélifié à la gélatine | gomme de pectine | Autres systèmes (mélanges d'amidon et d'agar-agar) |
|---|---|---|---|
| Texturé | Élastique, moelleux, fondant en bouche | Cuisson plus courte, tendre à ferme selon la teneur en matières solides et le pH | Variable ; souvent utilisé pour le positionnement végétalien ou des cibles de mastication spécifiques |
| Sensibilité du processus | Tolère une plus large gamme de pH ; sensible à une chaleur prolongée après l’ajout de gélatine | Très sensible au pH et au Brix ; l'acide est dosé lors du dépôt. | Nécessite une séquence d'hydratation et de cuisson précise |
| Libération de saveur | Libération plus lente ; bon masquage de certains minéraux | Libération plus rapide ; nécessite un système aromatique robuste pour les principes actifs amers. | Cela dépend du mélange ; généralement plus rapide que la gélatine |
| Positionnement diététique | Ne convient pas aux végétaliens ; halal/casher uniquement avec une source de gélatine certifiée. | Convient aux régimes végétalien, halal et casher lorsque des ingrédients certifiés sont utilisés. | Souvent végétalien |
| Résistance à la chaleur / à la fusion | Ramollit à une température proche de celle du corps (environ 35 °C) ; nécessite une logistique à température contrôlée pour les marchés chauds. | Conserve sa forme à des températures ambiantes élevées ; privilégié pour l'exportation vers les climats chauds | Bonne stabilité thermique générale, selon le mélange. |
| Défis actifs typiques | Les principes actifs acides peuvent hydrolyser la gélatine en cas de mauvaise manipulation. | Le calcium, une forte acidité et de fortes doses de minéraux peuvent perturber le gel. | Une charge en huile et une charge minérale élevées peuvent affecter la prise |
Pour les marques exportant vers les marchés des régions chaudes, la résistance à la fusion est un critère commercial essentiel, et non un détail. La gélatine commence à ramollir à une température proche de celle du corps (environ 35 °C), ce qui peut entraîner des déformations lors du transport estival et du stockage en entrepôt. En revanche, les systèmes à base de pectine et d'agar-agar conservent leur forme à des températures ambiantes plus élevées, ce qui explique pourquoi la pectine est privilégiée pour l'exportation vers les marchés tropicaux. Si votre zone de distribution inclut des régions chaudes, demandez des données de stabilité à des températures de stockage élevées, par exemple à 40 °C, dans le cadre du protocole de durée de conservation.
Principaux défis de formulation qui influencent les décisions de fabrication
La faisabilité technique d'une formulation de gommes gélifiées dépend de quatre variables interagissant : la concentration en principe actif, la sensibilité à la chaleur, la compatibilité du pH et l'activité de l'eau. Les difficultés décrites ci-dessous sont celles qui modifient le plus souvent une formule, une portion ou un calendrier de lancement.
- Chargement actif et poids gélatineux : Un bonbon gélifié du commerce pèse généralement entre 2.5 et 4.0 g. L'ajout d'ingrédients à forte dose, comme le magnésium, le calcium ou les fibres, augmente la taille du bonbon ou incite à en consommer 2 ou 3 par portion. Un excès d'ingrédients rend la texture granuleuse et nuit à la précision du dépôt.
- Sensibilité à la chaleur : Les vitamines A, C et D, les probiotiques et certains extraits de plantes se dégradent sous l'effet d'une chaleur prolongée. La pratique industrielle consiste à réduire la durée d'exposition à la chaleur et à les ajouter en aval, après validation du mélange pour garantir son homogénéité.
- Compatibilité pH et gel : La pectine nécessite un pH final d'environ 3.2 à 3.8 pour se solidifier. Des matières actives très acides ou un excès d'acide citrique ajouté trop tôt peuvent provoquer une prégélification dans la trémie et bloquer les doseurs.
- Humidité et activité de l'eau : Les ingrédients hygroscopiques tels que l'ascorbate de sodium, le bitartrate de choline ou les poudres de miel augmentent l'activité de l'eau et provoquent un aspect collant et un risque microbien. Le temps de séchage et la barrière d'emballage doivent être adaptés.
- Masquage du goût et de la saveur : Des minéraux comme le zinc et le fer, des plantes comme l'ashwagandha et de fortes doses de vitamines B peuvent engendrer des notes amères ou métalliques. L'enrobage huileux seul ne suffit pas à les masquer ; un système d'arômes, un édulcorant, un équilibre acido-basique et une encapsulation ou une pré-dispersion sont nécessaires.
- Couleur et stabilité : Les colorants naturels sont sensibles au pH et à la chaleur. Les anthocyanes se décolorent à pH faible et à haute température, tandis que la curcumine est photosensible. Des tests de stabilité dans les conditions d'emballage prévues confirment la conservation de la couleur.
- Actifs liposolubles : Les ingrédients comme la coenzyme Q10, la vitamine D3 ou les extraits de chanvre de type CBD nécessitent une émulsification. Une forte concentration d'huile peut ramollir la texture et nuire au démoulage si elle n'est pas correctement liée.
Contrôle de la qualité et tests que les acheteurs doivent vérifier
Le contrôle qualité professionnel des bonbons gélifiés s'effectue à trois étapes clés : la réception des matières premières, le suivi des paramètres de production et la libération du produit fini. Chaque étape doit être documentée et vérifiable. Demandez à voir comment chaque contrôle est justifié.
- Contrôle qualité entrant : L’identité, la concentration, le statut allergène et les caractéristiques microbiologiques des principes actifs et des agents gélifiants sont vérifiés. Les certificats d’analyse des fournisseurs sont contrôlés, et non simplement archivés.
- Contrôles en cours de fabrication : Brix, pH, poids du dépôt, température du tunnel de refroidissement, durée et température de séchage, et évolution de l'activité de l'eau : tous ces paramètres déterminent la régularité des lots.
- Tests sur le produit fini : Analyse de la puissance des principes actifs indiqués, de l'humidité, de l'activité de l'eau, de la texture et tests microbiologiques. Recherche de métaux lourds et de conservateurs selon les exigences du marché ou les spécifications.
- Traçabilité et enregistrements de lots : Chaque ingrédient se voit attribuer un numéro de lot lié au lot final, avec des échantillons de référence conservés dans des conditions définies.
- Contrôles d'emballage : Intégrité du scellage, exactitude du comptage et vérification de l'étiquetage. Pour les bouteilles, vérification du scellage par induction ; pour les sachets, résistance du scellage.
Le contrôle microbiologique ne constitue pas un test final à lui seul ; il est intégré à la gestion de l’activité de l’eau, au séchage, à la désinfection et au traitement de l’air dans un environnement de salle blanche de classe 100 000. Lors de la qualification des fournisseurs, si vous demandez un certificat d’analyse (COA) et une fiche technique (TDS), assurez-vous que les tests de libération couvrent l’ensemble des points mentionnés ci-dessus. Un fabricant confiant dans ses systèmes vous fournira volontiers les documents représentatifs.
Quels sont les facteurs qui déterminent le coût, la quantité minimale de commande et le délai de livraison ?
Dans la fabrication à façon de gommes gélifiées, le coût unitaire dépend de la complexité de la formule, du temps de production et du conditionnement, et non pas seulement du prix du principe actif. Comprendre ces facteurs vous permet d'évaluer la viabilité d'un projet avant de demander des devis.
| Facteur de coût | Pourquoi c'est important sur le plan commercial | Ce que les acheteurs peuvent fournir pour améliorer la précision |
|---|---|---|
| Type et dosage de l'ingrédient actif | Les ingrédients actifs coûteux, les minéraux à forte dose et les ingrédients actifs liposolubles augmentent le coût de la formule et peuvent nécessiter un traitement supplémentaire. | Forme exacte (par exemple, citrate de magnésium ou bisglycinate), puissance par portion, politique de dépassement cible |
| Poids des gommes et nombre de portions | Un poids plus élevé des bonbons gélifiés réduit le nombre de pièces par kg et augmente les coûts d'emballage et de transport. | Poids cible, nombre de gommes par bouteille, portion individuelle ou multiple |
| Système de gel et moule | Les moules sur mesure et les systèmes à base de pectine végétalienne peuvent engendrer des coûts d'outillage supplémentaires et allonger le temps de développement. | Préférence pour la gélatine ou la pectine, acceptation des moisissures existantes |
| Saveur, couleur, enrobage | Les arômes naturels, les colorants naturels et le sablage au sucre augmentent le coût par rapport aux systèmes artificiels. | Profil aromatique, naturel vs artificiel, avec ou sans sucre |
| Tests et documentation | La stabilité, les analyses microbiologiques supplémentaires, la documentation relative aux allergènes et aux spécificités du marché ajoutent du temps et des coûts. | Marché cible, documents requis (certificat d'analyse, liste des allergènes, justificatifs nutritionnels) |
| Format d'emballage | Les bouteilles, les sachets et les fermetures de sécurité enfant diffèrent par le coût des matériaux et l'efficacité de la ligne de production. | Préférence d'emballage, nombre par paquet, exigences en matière de barrière |
La quantité minimale de commande (MOQ) est nécessaire car les lignes de production de bonbons gélifiés requièrent des quantités minimales de lots efficaces pour la cuisson et le dépôt. À titre indicatif, les formulations personnalisées chez les fabricants à façon spécialisés dans les bonbons gélifiés ont généralement une MOQ initiale d'environ 10 000 à 50 000 unités par référence (SKU), tandis que les formules de marque distributeur standard, basées sur des moules et des arômes validés, ont souvent des MOQ initiales plus faibles ; l'outillage entièrement personnalisé augmente les quantités de lots rentables. Demandez toujours la MOQ par référence (SKU), et non seulement par formule, et vérifiez comment elle varie en fonction de l'arôme, de la couleur ou de la personnalisation du moule.
Les délais de production suivent la même logique. Les formules standard sont généralement mises en production 4 à 8 semaines après validation de l'échantillon, tandis que les formulations entièrement personnalisées (développement de nouveaux arômes, correspondance des couleurs, moules sur mesure, étude de stabilité) nécessitent généralement 12 à 20 semaines. Le principal facteur d'accélération est la fourniture d'un cahier des charges complet dès le lancement : en soumettant la liste de contrôle ci-dessous avec votre demande, vous obtiendrez un devis OEM/ODM détaillé plus rapidement et avec une plus grande précision.
Comment évaluer un fabricant de bonbons gélifiés pour des projets OEM/ODM
Une évaluation crédible des fournisseurs vérifie les capacités documentées (étendue de la certification, capacité de production, rigueur du contrôle qualité et logique de mise à l'échelle) plutôt que les arguments marketing. La liste de contrôle ci-dessous est celle utilisée par les équipes d'approvisionnement et de développement produit expérimentées.
- Bonnes pratiques de fabrication (BPF) et systèmes de qualité : Demandez le périmètre des certifications BPF en vigueur, ainsi que les normes ISO 9001, ISO 22000, HACCP et les systèmes de sécurité alimentaire tels que BRC ou FSSC 22000, le cas échéant. Vérifiez que la classification des salles blanches et les contrôles de laboratoire sont documentés (par exemple, salle blanche de classe 100 000 et laboratoire de R&D de classe 10 000).
- Capacité de R&D: Le fabricant peut-il démontrer son expérience en matière de formulation avec votre catégorie d'ingrédients actifs, votre système de gel et votre allégation nutritionnelle ? Demandez-lui comment il gère l'ajout d'ingrédients thermosensibles et le contrôle du pH lors du passage à l'échelle industrielle.
- Capacité de production et équipements : Capacité journalière et annuelle, nombre de lignes de dosage, type de cuiseur, capacité de refroidissement et de séchage, et détection des métaux. Pour Shenzhen Gothink Biotech Co., Ltd., la capacité de référence est d'environ 16 tonnes par jour et d'environ 5 000 tonnes par an pour l'ensemble des compléments alimentaires, les gommes à mâcher étant le format principal.
- Niveau de test et de contrôle qualité : Tests internes vs tests tiers, appareils de mesure de l'activité de l'eau, réfractomètres Brix, HPLC pour la détermination de la puissance et capacités microbiologiques.
- Approvisionnement et traçabilité des ingrédients : Qualification des fournisseurs, contrôle des allergènes et traçabilité au niveau du lot, de la matière première au lot fini.
- Passage du projet pilote à l'échelle commerciale : Le fabricant propose-t-il des lots pilotes utilisant la même logique de dépôt et de cuisson que les lots commerciaux ? Cela permet de réduire les surprises liées à la texture lors de la production à grande échelle.
- Capacité d'emballage : Remplissage des bouteilles, conditionnement en sachets, étiquetage et emballage secondaire dans des conditions contrôlées.
- Expérience en matière de documentation et d'exportation : Capacité à fournir des certificats d'analyse, des fiches techniques, des résumés des processus de fabrication, des déclarations relatives aux allergènes et des documents de soutien réglementaire pour vos marchés cibles sans impliquer une approbation du marché.
- Flexibilité des quantités minimales de commande et chaîne d'approvisionnement : Comment la quantité minimale de commande (MOQ) varie en fonction de la saveur, de la couleur ou du moule personnalisés, et comment les délais d'approvisionnement en matières premières sont gérés.
Pour un aperçu plus détaillé des formulations de gommes personnalisées et des capacités de production commerciale, demandez une présentation des capacités et des études de cas de projets représentatifs avec votre devis — un fabricant transparent vous fournira les deux.
Erreurs courantes dans l'approvisionnement en bonbons gélifiés de marque privée
La plupart des échecs d'approvisionnement en bonbons gélifiés de marque privée sont dus à une courte liste d'erreurs techniques prévisibles — et évitables.
- Verrouillage du poids gélatineux avant confirmation du chargement actif. Les principes actifs à forte dose peuvent ne pas correspondre au poids cible, ce qui peut entraîner une texture médiocre ou une perte d'efficacité.
- Ajouter de l'acide trop tôt dans les systèmes à base de pectine. Cela provoque une gélification prématurée et un blocage de la ligne, ce qu'un versement manuel en laboratoire ne révélera pas.
- En ignorant l'activité de l'eau. Une formule qui a bon goût le premier jour peut présenter des anomalies microbiologiques au bout de 3 mois si l'activité de l'eau n'est pas contrôlée et si la barrière d'emballage est trop faible.
- Choisir la saveur et la couleur sans données de stabilité. Les colorants naturels et les arômes d'agrumes s'estompent plus rapidement dans les gommes à mâcher à forte humidité et à faible pH, sauf s'ils sont validés dans l'emballage final.
- Sous-estimer le pouvoir masquant des minéraux et des plantes en termes de goût. Le zinc, le fer, l'ashwagandha et les extraits de thé vert nécessitent des stratégies de masquage spécifiques, et non pas simplement plus d'édulcorants.
- Demande de probiotiques sous forme de gommes à mâcher standard. Les gommes probiotiques nécessitent des considérations supplémentaires en matière de stabilité et de processus, notamment un traitement à basse température, un contrôle de l'activité de l'eau et un emballage spécialisé, et ne conviennent pas à toutes les lignes de production.
- Fournir des spécifications incomplètes au fabricant. L'absence d'informations sur la préférence en matière de gel, la taille de la portion, le système d'édulcorant ou le marché cible retarde l'établissement du devis et le développement de l'échantillon.
Liste de vérification : Informations à fournir pour un devis précis
Un cahier des charges complet permet de réduire les délais de devis et d'améliorer directement la précision des prix et la qualité des échantillons. Veuillez communiquer les informations suivantes à votre partenaire de fabrication lors de votre demande de devis OEM/ODM :
- Ingrédients actifs, forme et dosage par portion, et si le dosage est par gomme ou par portion
- Poids cible des gommes à mâcher : forme, couleur, saveur et système d’édulcorant (sucre, sans sucre, pectine, gélatine, végétalien).
- Nombre de portions, nombre par bouteille ou sachet et format d'emballage
- Marchés cibles et documentation requise (format du certificat d'analyse, allergènes, informations nutritionnelles, certifications telles que HALAL, KOSHER, Vegan, BRC)
- Préférence en matière de saveur et de couleur : naturelle ou artificielle, et ingrédients interdits
- Objectif de stabilité et de durée de conservation et conditions de stockage
- Volume de commandes estimé, quantité minimale de commande attendue et calendrier de lancement
- Incompatibilités connues ou problèmes de formulation antérieurs
Questions fréquentes sur la fabrication des bonbons gélifiés
Réponses directes aux questions que se posent le plus souvent les propriétaires de marques, les importateurs et les responsables des achats au sujet de la production commerciale de bonbons gélifiés.
De quelles informations un fabricant a-t-il besoin pour établir un devis pour des bonbons gélifiés personnalisés ?
Indiquez la forme active et le dosage par portion, la plage de poids des gommes, le système de gel souhaité, les arômes et les couleurs, le nombre de gommes par paquet, le format d'emballage, le marché cible et le volume estimé. Ces informations permettront au fabricant d'évaluer la charge en principes actifs, les besoins en moules, les ajustements de traitement, les tests et le coût d'emballage.
Pourquoi certains ingrédients actifs augmentent-ils la taille des gommes à mâcher ou nécessitent-ils deux gommes par portion ?
Le poids des gommes est limité à environ 2.5 à 4.0 g pour une libération homogène et une mastication agréable. Les fortes doses de minéraux, de fibres ou d'extraits botaniques à faible concentration augmentent le volume et peuvent altérer la texture. Diviser la gomme en deux par portion permet de conserver une texture acceptable et une libération précise, tout en respectant les indications de l'étiquette.
En quoi la fabrication des gommes à base de pectine diffère-t-elle de celle de la gélatine ?
La fabrication de pectine exige un contrôle précis de la teneur en matières sèches solubles et du pH final, l'acide étant ajouté au niveau du doseur pour déclencher la gélification. La fabrication de gélatine utilise un système de refroidissement à température contrôlée dans des tunnels. Les lignes de production de pectine sont plus sensibles aux variations de calcium, d'acidité et de Brix, qui influent sur la force du gel et l'homogénéité des lots.
Comment l'activité de l'eau est-elle contrôlée et pourquoi est-ce important ?
L'activité de l'eau est contrôlée par la cuisson jusqu'à l'obtention du degré Brix cible, le séchage ou le conditionnement après démoulage, ainsi que par l'utilisation d'humectants et d'emballages dotés d'une barrière d'humidité appropriée. Une faible activité de l'eau réduit le risque de développement microbien et contribue à préserver la texture et les propriétés du produit pendant sa durée de conservation. Elle est mesurée dans le cadre des tests de libération et des études de stabilité.
Quel est le MOQ typique pour la production de bonbons gélifiés sous marque privée ?
La quantité minimale de commande (MOQ) dépend de la taille de l'appareil de cuisson, de l'efficacité de la ligne de dosage, de l'arôme, de la couleur et du conditionnement. Les formules de marque distributeur en stock, avec des moules existants, ont généralement des MOQ inférieures à celles des formulations entièrement personnalisées qui nécessitent le développement de nouveaux arômes, la validation des couleurs ou des plaques de dosage spécifiques. Demandez la MOQ par référence (SKU), et non par formule.
Combien de temps faut-il pour passer du stade pilote à la production commerciale ?
Des échantillons pilotes peuvent souvent être produits quelques semaines après la validation de la formule, tandis que le passage à l'échelle industrielle nécessite davantage de temps pour la validation des paramètres de procédé, le séchage, l'approvisionnement en emballages et les tests du produit fini. Les moules sur mesure, les colorants naturels et la documentation spécifique au marché allongent les délais. Fournir des spécifications complètes dès le départ réduit le nombre d'itérations.
Est-il possible de transformer des ingrédients thermosensibles en bonbons gélifiés ?
De nombreux ingrédients thermosensibles peuvent être utilisés s'ils sont ajoutés après refroidissement de la masse gélifiée et après un mélange homogène. Les vitamines C, D et du complexe B sont couramment traitées de cette manière. Pour les ingrédients très sensibles comme les probiotiques vivants, des contrôles supplémentaires de l'activité de l'eau, de l'oxygène et de la température de stockage sont nécessaires, et la faisabilité dépend de la souche, du dosage et du conditionnement.
Prochaine étape : Passage de l’échantillon à la production commerciale
Le moyen le plus rapide de passer d'un concept à la production commerciale est de réaliser un lot pilote reproduisant les conditions réelles de cuisson, de dépôt et de séchage. Si vous avez un concept de gomme gélifiée, comparez-le dès le début aux limites du système de gélification, à la concentration en principes actifs et à l'activité de l'eau, puis demandez un lot pilote utilisant une logique de production réelle : ce type de lot pilote prédit la texture, la rétention d'activité et le comportement au séchage avec une bien meilleure précision qu'un simple essai en laboratoire.
Lorsque vous contactez un fournisseur, fournissez-lui l'intégralité de votre cahier des charges et demandez-lui des précisions sur le processus : plage de températures de cuisson, taux de Brix cible, température d'ajout des actifs, stratégie de contrôle du pH pour la pectine, tolérance de poids de dépôt, conditions de séchage, activité de l'eau cible et plan de contrôle. Ces réponses vous permettront de vérifier si le fabricant est capable de produire votre produit à une échelle constante.
Shenzhen Gothink Biotech Co., Ltd. opère en tant que partenaire OEM, ODM, CMO et CDMO pour la fabrication de compléments alimentaires sous différentes formes : gommes, capsules, comprimés, poudres, liquides et gouttes. Son site de production, certifié BPF, comprend une salle blanche de classe 100 000 et un laboratoire de R&D de classe 10 000. Sa capacité de production de référence est d'environ 16 tonnes par jour et 5 000 tonnes par an pour l'ensemble des compléments alimentaires, les gommes étant son produit phare. L'équipe propose des services OEM/ODM clés en main, incluant la formulation personnalisée, le développement d'arômes et de colorants sur mesure, la conception de moules personnalisés, le conditionnement en flacons et sachets, la mise à l'échelle (du pilote à la production industrielle) et la documentation d'exportation pour les projets de gommes en marque blanche. L'entreprise possède les certifications requises, notamment ISO 9001, ISO 22000, HACCP, FDA, HALAL, BPF, KOSHER, BRC, FSSC 22000, PJPH et Vegan, le cas échéant.
Pour aller de l'avant, comparez votre formule cible à la liste de contrôle ci-dessus et demandez un devis OEM/ODM précisant le dosage, le poids des gommes, l'arôme, l'emballage et le volume. Vous pouvez également commencer par un kit d'échantillons d'arômes personnalisés ou une proposition de production pilote afin d'évaluer la texture et le masquage avant de vous engager. Des spécifications claires dès le départ permettent de réduire les délais de livraison des échantillons et d'établir un modèle de coûts commerciaux plus précis.
Pour plus de détails, veuillez consulter notre centre de connaissances.
Jack Luo | Conseiller technique principal, Centre de recherche en nutrition, Shenzhen Gothink Biotech Co., Ltd. — fabricant de compléments alimentaires certifié GMP basé à Shenzhen, en Chine.