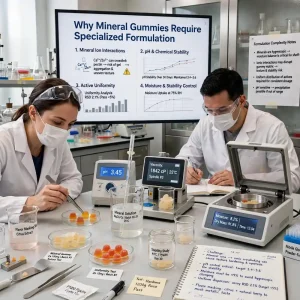
La stabilité des principes actifs dans les gommes à mâcher est limitée par une forte activité de l'eau, un pH bas, l'exposition à la chaleur lors de la cuisson et du dépôt, l'oxygène et la lumière, ainsi que par l'incompatibilité chimique entre les ingrédients. Une gomme à mâcher est un gel acide à forte teneur en humidité ; par conséquent, toute vitamine, tout minéral, tout extrait de plante ou tout probiotique sensible à la chaleur, à l'acidité, à l'eau ou à l'oxydation se dégradera plus rapidement que dans une capsule ou un comprimé. En tant que fabricant expérimenté de gommes à mâcher , nous maîtrisons la stabilité en réduisant l'activité de l'eau, en optimisant le moment de l'ajout des principes actifs, en contrôlant le pH du gel et en choisissant un emballage qui limite les transferts d'humidité et d'oxygène.
Pour les marques de compléments alimentaires, la stabilité n'est pas qu'une question de laboratoire. Elle détermine si votre produit fini est conforme aux indications de l'étiquette après 12, 18 ou 24 mois, si sa texture et sa saveur restent acceptables, et si vous risquez de recevoir des réclamations, de subir des retours ou de rencontrer des problèmes réglementaires. Comprendre ces limites dès le départ vous aide à choisir la forme galénique, le poids des gommes, le système de gel, la stratégie de gestion des surplus et l'emballage avant même de vous engager dans l'outillage et la production — des décisions qui façonnent chaque projet de gommes à mâcher en marque blanche , du premier échantillon au lancement commercial.
Pourquoi la stabilité active détermine le succès commercial
Les gommes semblent simples, mais elles représentent l'un des formats d'administration les plus complexes pour les principes actifs. La stabilité est un facteur déterminant pour la rentabilité d'un concept et sa transformation en produit fini, ou en une refonte coûteuse. Contrairement aux produits secs, les gommes conservent 12 à 18 % d'humidité après séchage et présentent une activité de l'eau qui permet aux réactions chimiques de se poursuivre au sein de la matrice. Les acides nécessaires à l'arôme et à la conservation abaissent le pH, ce qui affecte à la fois le gel et les principes actifs.
En cas d'instabilité, on observe une perte d'efficacité, un changement de couleur, un goût désagréable, une condensation ou un durcissement, ainsi qu'un risque de contamination microbienne. Pour un acheteur de marque privée, cela se traduit par un coût des marchandises plus élevé en cas de surplus, de gommes plus grandes pour atteindre le dosage requis, une durée de conservation plus courte ou des exigences de stockage particulières limitant les circuits de distribution.
7 facteurs clés qui limitent la stabilité dans la fabrication des bonbons gélifiés
La stabilité des gommes gélifiées dépend de quelques variables physico-chimiques : l’eau, le pH, la chaleur, l’oxygène et les interactions entre les ingrédients. Il est essentiel d’analyser ces sept facteurs avant la formulation ; chacun peut être maîtrisé lors de la fabrication , à condition que la conception le prenne en compte.
1. Activité de l'eau et migration de l'humidité
L'activité de l'eau est le facteur de stabilité le plus important dans une matrice de gomme. L'activité de l'eau (Aw) correspond à la quantité d'eau libre disponible pour les réactions chimiques et microbiologiques. La plupart des gommes commerciales visent une Aw comprise entre 0.65 et 0.75 après conditionnement. Même à ce niveau, l'eau libre favorise l'hydrolyse de la vitamine C, des vitamines B et de la créatine, et accélère les réactions de Maillard entre les protéines, les sucres et certaines vitamines.
Les fortes concentrations de principes actifs hygroscopiques, comme les sels de choline, le citrate de magnésium ou certains extraits botaniques, absorbent l'humidité du gel et augmentent son activité de l'eau (Aw) pendant le stockage. C'est pourquoi une formulation stable à l'échelle pilote peut s'avérer inefficace à l'échelle industrielle si la durée de séchage ou la température de conditionnement ne sont pas rigoureusement contrôlées.
2. Interaction entre le pH et le système gel
Le système gélifiant, composé de gélatine ou de pectine, forme la texture. Le pH choisi pour le goût influe également sur la stabilité, car il détermine directement la vitesse de dégradation des actifs sensibles à l'acidité. Les gommes à base de pectine nécessitent un pH de 3.2 à 3.8 et une teneur en matières sèches solubles supérieure à 75 % pour prendre. Cette acidité améliore la saveur, mais déstabilise les actifs sensibles à l'acidité comme la vitamine B12, les probiotiques et certaines anthocyanes. La gélatine tolère une plage de pH plus élevée (3.8 à 5.0) et offre une plus grande flexibilité pour l'incorporation de minéraux, mais elle est plus sensible à la chaleur et peut interagir avec les polyphénols des extraits végétaux, provoquant un trouble ou un ramollissement.
Lors de la production de bonbons gélifiés, il est impossible d'ajuster le pH uniquement pour des raisons de goût. Il est indispensable d'équilibrer la texture recherchée, la compatibilité des principes actifs et la conservation. L'ajout prématuré ou excessif d'acide citrique est une cause fréquente d'échec de la gélification et de dégradation des principes actifs.
3. Exposition à la chaleur pendant la cuisson et point d'ajout actif
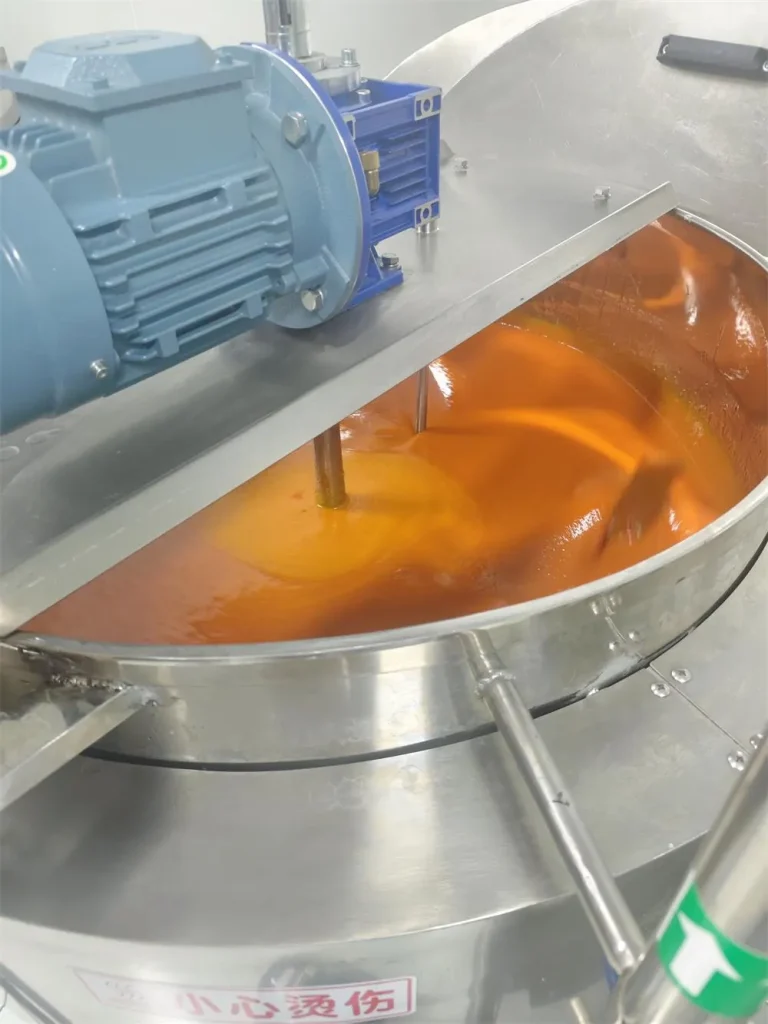
La chaleur est inévitable lors de la fabrication de gommes gélifiées ; la question essentielle est de savoir où et pendant combien de temps les principes actifs y sont exposés. Le sirop utilisé pour la fabrication des gommes gélifiées est cuit entre 80 et 110 °C selon le procédé. Les systèmes à base de gélatine sont généralement maintenus entre 80 et 90 °C, et ceux à base de pectine entre 105 et 110 °C pendant une courte durée. La plupart des vitamines, probiotiques et extraits de plantes ne résistent pas à cette température.
Les fabricants protègent les principes actifs en les ajoutant après la cuisson, pendant le refroidissement, lorsque la masse atteint 60 à 75 °C, puis en mélangeant et en déposant rapidement le tout. Si le principe actif est ajouté à une température trop élevée, il se dégrade immédiatement. S'il est ajouté à une température trop basse, la dispersion est mauvaise, le dosage est irrégulier et des particules sont visibles. Les ingrédients thermosensibles comme le rétinol, les probiotiques et les enzymes nécessitent un timing précis, des cuves de mélange à double paroi et un dépôt rapide afin de limiter la durée totale d'exposition à la chaleur.
4. Oxygène, lumière et oxydation
L'oxydation est un facteur de dégradation lors du stockage : même une gomme à mâcher de qualité peut perdre progressivement de son efficacité si l'oxygène et la lumière continuent d'agir sur sa matrice. Les huiles insaturées, la vitamine A, la vitamine D, les oméga-3, l'astaxanthine et les colorants naturels sont sensibles à l'oxygène. Dans une gomme à mâcher, les gouttelettes d'huile sont dispersées mais non totalement protégées. L'oxygène pénètre à travers les sachets standards et poursuit l'oxydation pendant le stockage.
La lumière accélère ce processus, notamment pour la riboflavine, la vitamine A et la curcumine. C'est pourquoi le choix d'un emballage compatible est un gage de stabilité, et non une simple stratégie marketing. L'utilisation d'un film à haute barrière, de flacons opaques et d'un bain d'azote lors du conditionnement permet de réduire l'oxydation plus efficacement que de simples modifications de la formule.
5. Incompatibilité entre ingrédients
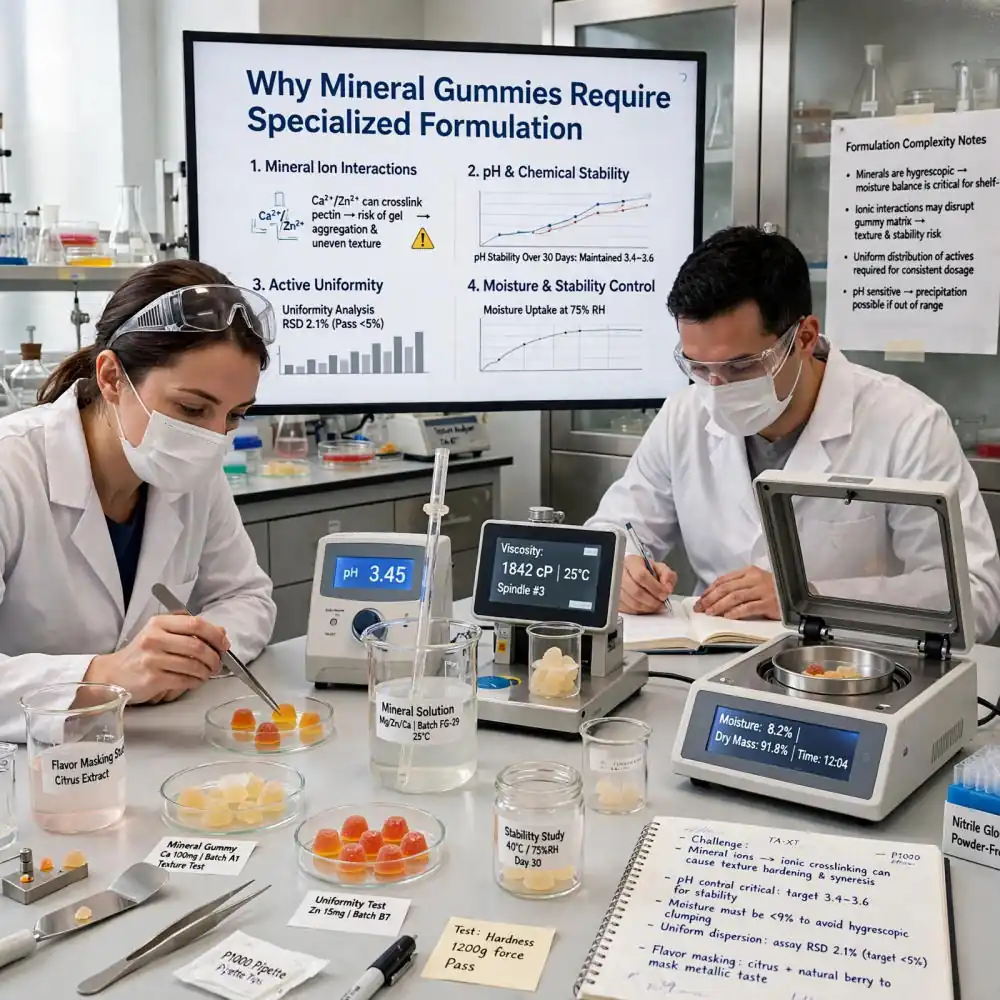
Dans une gomme à mâcher, les excipients ne sont pas neutres : chaque ingrédient peut modifier la stabilité des autres. Certaines incompatibilités sont d'ordre chimique. Les sucres réducteurs, associés à la lysine ou à d'autres acides aminés, favorisent le brunissement de Maillard. Le fer et le zinc catalysent l'oxydation de la vitamine C et des huiles aromatiques. Une forte concentration en minéraux augmente la force ionique, ce qui peut rompre les gels de pectine ou rendre la gélatine caoutchouteuse. Les extraits botaniques riches en tanins peuvent lier la gélatine et réduire la force du gel.
D'autres incompatibilités sont d'ordre physique. Les actifs huileux comme la CoQ10 ou la vitamine D nécessitent un système émulsifiant pour rester dispersés. Sans cela, ils migrent vers la surface, provoquant des taches grasses et une efficacité inégale.
6. Principes actifs hygroscopiques et à forte dose
La taille de la dose est autant un problème de gestion de l'eau qu'un problème de dosage. La présence d'ingrédients actifs influe directement sur la taille des gommes et leur gestion de l'eau. Les vitamines comme la vitamine C (250 à 500 mg par portion), les minéraux comme le magnésium ou le calcium, et les fibres comme l'inuline sont volumineux. Pour les intégrer, il faut soit augmenter le poids des gommes à 4 ou 5 grammes, soit augmenter le nombre de portions à 2 ou 3 gommes, soit accepter une texture moins agréable, et par conséquent une moindre résistance à la fonte par temps chaud.
De nombreux sels minéraux sont hygroscopiques. Après séchage, ils attirent l'eau, ce qui augmente leur activité de l'eau (Aw), ramollit leur surface et crée une gomme collante et humide. Si l'Aw dépasse 0.80, la prolifération microbienne est accélérée. C'est une des principales raisons pour lesquelles certains minéraux sont plus efficaces sous forme de capsules que de gommes à mâcher de marque distributeur.
7. Conditions d'emballage et de stockage
L'emballage fait partie intégrante de la formule : ses propriétés de barrière déterminent la durée de conservation du bonbon gélifié dans sa plage de stabilité. Même un bonbon gélifié de qualité supérieure perdra de son efficacité si l'emballage présente un taux de transmission de vapeur d'eau (MVTR) ou d'oxygène (OTR) élevé. Les sachets souples à faible barrière peuvent laisser pénétrer l'humidité en climat humide, augmentant ainsi l'activité de l'eau (Aw) de 0.05 à 0.10 en quelques mois.
La température de stockage aggrave le problème. Chaque augmentation de 10 °C double approximativement de nombreuses réactions de dégradation. Les produits expédiés sans contrôle de la température en été peuvent subir en quelques semaines une perte d'efficacité équivalente à plusieurs mois de durée de conservation.
Défis liés à la stabilité des ingrédients
Les principes actifs ne se comportent pas tous de la même manière dans les gommes à mâcher. Utilisez ce tableau pour évaluer votre concept avant la formulation : il répertorie le principal risque pour la stabilité, le mécanisme d’action et les conséquences de la fabrication pour chaque grande catégorie de principes actifs.
| Type actif | Principal risque de stabilité des gommes à mâcher | Pourquoi ça arrive | Réponse du secteur manufacturier |
|---|---|---|---|
| La vitamine C (acide ascorbique) | Oxydation et brunissement | Sensible à la chaleur, à l'oxygène, à une activité de l'eau élevée et aux métaux traces | Ajouter après refroidissement, utiliser un contact non métallique, cible à faible Aw, emballage opaque à haute barrière |
| Vitamine B12, acide folique | sensibilité à la lumière et à l'acidité | Se dégrade à faible pH et sous l'effet de la lumière | Utilisez de la gélatine à pH élevé si possible, protégez-la de la lumière et minimisez le temps de chauffage. |
| Les probiotiques | L'humidité et la chaleur tuent | Les organismes vivants nécessitent une faible chaleur et un Aw très faible. | Procédé spécialisé à basse température, Aw inférieur à 0.65, emballage déshydratant, surdosage basé sur les données de stabilité |
| sels de fer, de zinc et de magnésium | Goût désagréable, rupture du gel, oxydation catalysée | Les ions métalliques augmentent la force ionique et l'activité redox | Limiter la dose par gomme, utiliser des formes minérales enrobées, et les séparer de la vitamine C si possible. |
| Extraits botaniques et polyphénols | Diffusion de la couleur, saveur, liaison aux protéines | Les tanins interagissent avec la gélatine, les pigments étant sensibles au pH. | Test préalable avec un système de gel, utilisation de pectine pour les extraits riches en tanins, système de masquage des saveurs |
| Oméga-3, CoQ10, Caroténoïdes | Séparation et oxydation de l'huile | Faible solubilité dans l'eau, sensibilité à l'oxygène | Émulsification, système antioxydant, emballage sous azote |
Comment un fabricant de bonbons gélifiés contrôle la stabilité lors de la mise à l'échelle
Un concept qui fonctionne dans un bécher de laboratoire échoue souvent sur une ligne de dépôt car l'historique thermique, le cisaillement de mélange et l'uniformité de séchage varient. Le contrôle industriel s'effectue en quatre étapes.
Examen des spécifications et contrôle des matières premières. Chaque principe actif est vérifié quant à sa composition, son taux d'humidité, sa granulométrie et sa compatibilité. Les principes actifs hygroscopiques sont conservés avec un dessiccant et pré-tamisés pour une meilleure dispersion.
Préparation du lot et ajout des ingrédients actifs. Le sucre, le sirop de glucose et l'agent gélifiant sont cuits séparément des ingrédients actifs. La masse est refroidie à une température précise, généralement entre 65 et 75 °C pour la gélatine et entre 85 et 95 °C pour la pectine, puis les ingrédients actifs, les acides, les arômes et les colorants sont ajoutés sous cisaillement contrôlé. La durée du mélange est limitée afin d'éviter l'incorporation d'air et l'échauffement.
Dépôt, refroidissement et séchage. Le dépôt doit être rapide et à température constante pour éviter la prégélification ; les tunnels de refroidissement figent le gel ; les chambres de séchage ou de conditionnement ramènent l’humidité au niveau cible d’activité de l’eau (Aw). Un séchage excessif durcit la surface et emprisonne l’humidité ; un séchage insuffisant entraîne une Aw trop élevée et compromet la stabilité.
Revêtement, inspection et emballage. Les revêtements de cire ou d'huile réduisent l'adhérence et constituent une légère barrière contre l'humidité ; la détection des métaux et l'inspection visuelle éliminent les pièces déformées ; l'emballage est réalisé sous une humidité relative contrôlée, généralement inférieure à 40 %, afin d'éviter l'absorption d'humidité lors de l'étape finale.
Shenzhen Gothink Biotech Co., Ltd. applique ce contrôle par étapes dans son installation certifiée BPF, avec une salle blanche de classe 100 000 et un laboratoire de R&D de classe 10 000, de sorte que les lots pilotes sont traités dans des conditions de température et d'humidité similaires à celles de la production commerciale.
Contrôle de la qualité et validation de la durée de conservation
La stabilité ne peut être affirmée ; elle doit être vérifiée par des données. Un fabricant compétent effectuera des analyses d’activité de l’eau et de teneur en humidité sur chaque lot après conditionnement ; des mesures de pH et de Brix pour garantir la constance du procédé ; des dosages de la concentration des principaux principes actifs au moment de la libération et pendant les phases de stabilité ; des analyses microbiologiques incluant le dénombrement total sur plaque, la recherche de levures et de moisissures, et la recherche d’agents pathogènes ; et une analyse de texture ainsi que des contrôles sensoriels au fil du temps.
La validation de la durée de conservation exige des études de stabilité en temps réel et accélérées. Les conditions accélérées (par exemple, 40 °C / 75 % HR) permettent d'évaluer les risques, mais les gommes à mâcher sont complexes et des données en temps réel à 25 °C / 60 % HR sont nécessaires pour établir une date de péremption fiable. Dans le cadre d'un projet de marque de distributeur, il convient de se renseigner sur le mode de calcul du surplus et de préciser si ce surplus repose sur des données ou sur des hypothèses.
Pourquoi s'associer à un fabricant sous contrat qui conçoit des solutions stables ?
La réussite du lancement d'un produit gélifié et les coûts importants qui en découlent se jouent avant même la fabrication des moules : la formulation, le procédé et les données de stabilité qui les sous-tendent en sont la principale cause. Les décisions relatives à la stabilité ont un impact direct sur les coûts : les excédents, la taille des gommes, la durée de conservation et les exigences de stockage dépendent tous de la capacité de la matrice à protéger le principe actif.
Un partenaire OEM/ODM clé en main doit prendre en charge l'ensemble des décisions : formes personnalisées, arômes personnalisés, correspondance des couleurs, options sans sucre et sans polyols, conditionnement en bouteille ou en sachet, et formulation basée sur la stabilité dès le premier brief. Lors de l'évaluation des partenaires, renseignez-vous rapidement sur les quantités minimales de commande et les délais de livraison, et demandez la documentation nécessaire : certificats d'analyse/fiches techniques, protocoles de stabilité et déclarations de capacités de production.
Prêt à sécuriser votre prochain lancement ? Demandez la conception d’un moule à bonbons gélifiés 3D sur mesure, des kits d’échantillons de saveurs personnalisés ou un devis OEM immédiat. Un fabricant spécialisé dans la stabilité transformera votre concept en un bonbon gélifié de marque privée, conforme aux normes et à longue conservation. Contactez Shenzhen Gothink Biotech Co., Ltd. pour démarrer la discussion.
Explorez davantage d'articles techniques dans notre Centre de connaissances.