Abstrakt
Oavsett om du lanserar en egen märkeslinje för kosttillskott, köper in gummies i bulk för detaljhandeln eller utforskar grossistsamarbeten med en kontraktstillverkare, är det grundläggande att förstå hur gummies tillverkas för att fatta välgrundade beslut. Den här guiden går igenom hela tillverkningsprocessen för gummies – från val av råvaror till färdig produktförpackning – med praktiska insikter för varumärken, startups och köpare i alla storlekar. Målet är att ge dig en transparent, expertnivåinblick i vad som händer i en professionell gummitillverkningsanläggning , så att du kan utvärdera leverantörer med större säkerhet och bygga en bättre produkt.
1. Varför tillverkningsprocessen är viktig för köpare och varumärken
Många köpare fokuserar starkt på pris och minsta orderkvantitet när de köper in gummies från egna märkesvaror eller förhandlar om grossistavtal . Även om dessa faktorer är viktiga, är det i själva tillverkningsprocessen som kvaliteten antingen byggs in – eller kompromissas.
Variabler som geleringsmetod, blandningstemperatur, den aktiva ingrediensens stabilitet och torkningstid påverkar alla direkt slutproduktens konsistens, styrka, utseende och hållbarhet. Ett gummi som ser bra ut vid ankomst kan försämras inom några månader om processen inte kontrollerades väl. För varumärken som satsar sitt rykte på en kosttillskottsprodukt är det inte valfritt – det är viktigt – att förstå vad "GMP-kompatibel tillverkning" faktiskt innebär i praktiken.
2. Kärningredienser i gummiblandningen
Innan tillverkningsprocessen för gummies påbörjas måste formuleringsföretagen noggrant välja och verifiera varje ingrediens. De huvudsakliga komponenterna inkluderar:
Geleringsmedel Geleringsmedlet avgör konsistens, tuggbarhet och lämplighet för olika konsumentsegment. De vanligaste alternativen är:
- Gelatin – Gelatin, som utvinns ur animaliskt kollagen, ger en fast, klassisk gummiaktig konsistens. Det används flitigt men är olämpligt för vegetarianer, veganer eller halal/kosher-publiker utan modifiering.
- Pektin – Ett växtbaserat alternativ utvunnet ur citrusskal eller äppelpressrester. Pektinbaserade gummies är mjukare och mer lämpade för veganska formuleringar, även om de kräver exakt kontroll av pH-värde och sockerförhållande.
- Karragenan – Karragenan, som utvinns ur rödalger, är ett annat veganskt alternativ med en fastare smak än pektin. Det blandas ofta med andra hydrokolloider för att optimera konsistensen.
Sötningsmedel och siraper Glukossirap och sackaros är de traditionella bassötningsmedlen. Moderna formuleringar innehåller alltmer alternativ som allulos, erytritol eller tapiokasirap för lågsockerhalt, ketovänlig eller ren etikettplacering.
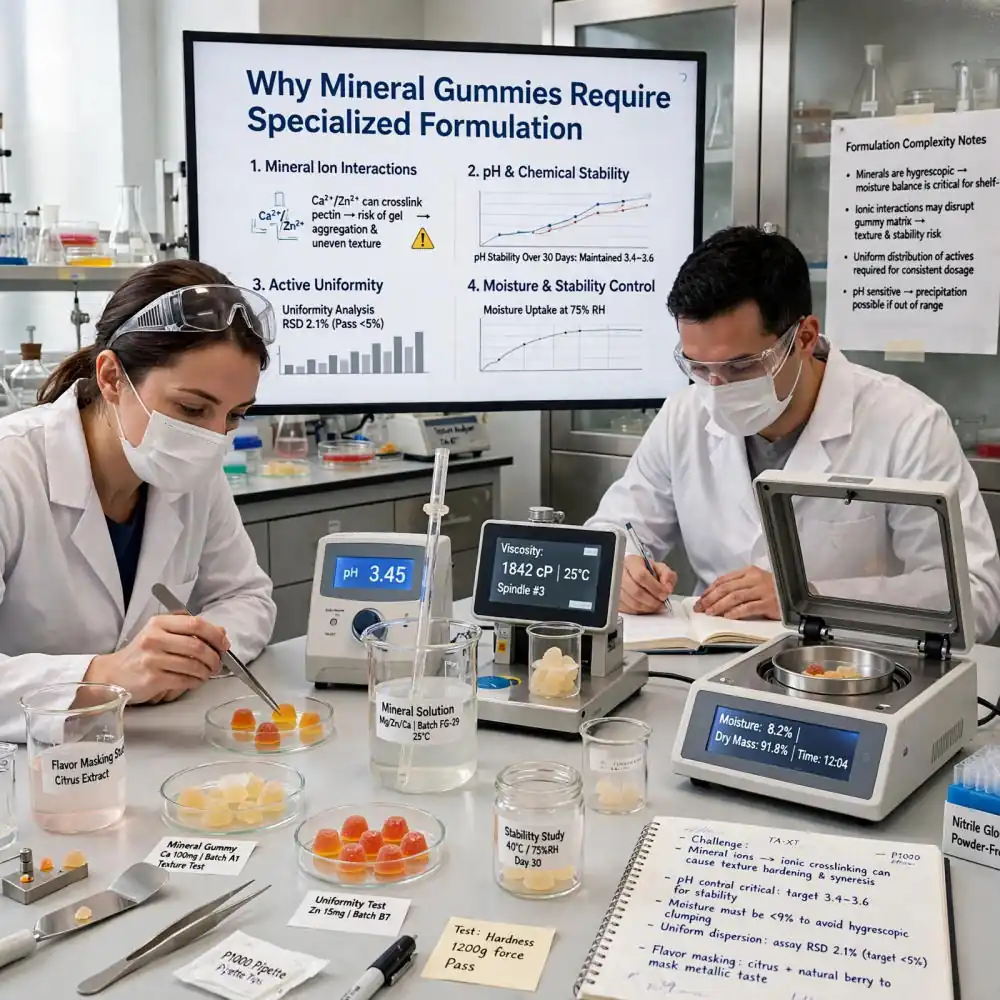
Aktiva ingredienser För kosttillskottsgodisar måste den aktiva nyttan – vitaminer, mineraler, örtextrakt, adaptogener, probiotika eller aminosyror – inkorporeras i exakta koncentrationer samtidigt som de överlever värme- och pH-förhållandena vid tillverkningen. Stabilitetstestning är avgörande i detta skede.
Smakämnen, färgämnen och surhetsreglerande medel Naturliga fruktsmaker, botaniska färgämnen (t.ex. spirulina, gurkmeja, svart morotsextrakt) och citronsyra används för att uppnå den sensoriska profil som konsumenterna förväntar sig. De regulatoriska kraven för färgämnen varierar avsevärt mellan olika marknader (USA, EU, Australien), vilket formuleringsteam måste ta hänsyn till.
3. Steg för steg: Tillverkningsprocessen för gummibjörnar
En professionell anläggning för tillverkning av gummigodis följer en strukturerad sekvens av steg. Här är en detaljerad fördelning:
Steg 1 — Vägning och beredning av ingredienser
Alla råvaror vägs enligt den validerade batchformeln. Detta steg sker i kontrollerade miljöer där temperatur och luftfuktighet övervakas. För aktiva ingredienser med låg stabilitet är hanteringsprotokollen särskilt strikta.
Steg 2 — Upplösning och hydrering av geleringsmedel
Geleringsmedlet (gelatin, pektin eller karragenan) hydreras i renat vatten vid specifika temperaturer:
- Gelatin kräver vanligtvis hydrering vid 60–80 °C.
- Pektin löses upp i varmt vatten (över 85 °C) och kombineras med sockerarter innan det kyls ner.
Felaktig hydrering leder till klumpar, ojämn konsistens eller misslyckad gelbildning i den färdiga gummiblandningen.
Steg 3 — Kokning av sirap
Sötningsmedel och siraper kokas till en exakt temperatur (vanligtvis 110–130 °C beroende på formel) för att reducera fukthalten till målnivåerna. Att kontrollera den slutliga vattenaktiviteten är avgörande – för mycket fukt orsakar klibbning och mögeltillväxt; för lite resulterar i hårda, spröda gummies.
Steg 4 — Blandning av aktiva ingredienser och tillsatser
När den kokta sirapen når lämplig temperatur för tillsats tillsätts aktiva ingredienser, aromer, färgämnen och surhetsreglerande medel. Detta är det tekniskt mest känsliga steget:
- Värmekänsliga föreningar (t.ex. vissa probiotika, C-vitamin) måste tillsättas vid lägre temperaturer för att undvika nedbrytning.
- pH-känsliga aktiva ämnen måste tillsättas efter att tillsatsen av surhetsreglerande medel är avslutad.
- Blandningen måste vara noggrann för att säkerställa homogenitet i hela satsen, vilket direkt påverkar konsistensen per gummidos.
Steg 5 — Avsättning (gjutning)
Den flytande gummimassan placeras i formar med hjälp av automatiserad avsättningsutrustning. Två huvudsakliga gjutsystem används:
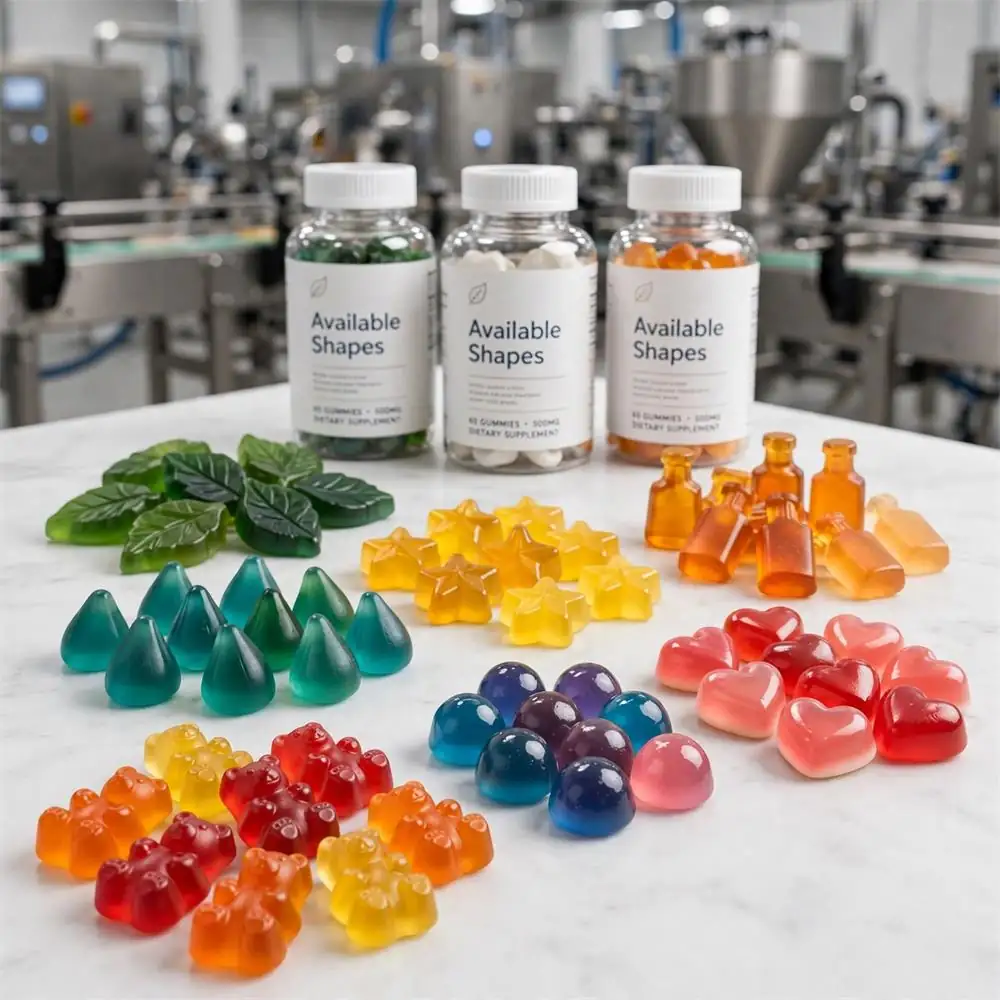
- Starch Mogul System — Den gummiartade massan placeras i brickor fyllda med majsstärkelse, som fungerar som en gjutform och absorberar ytfukt. Denna metod är mycket mångsidig och stöder komplexa former.
- Hård form (silikon eller polykarbonat) — Används för pektinbaserade och vissa veganska gummies. Formarna är precisionstillverkade för jämn form och fyllningsvikt.
Temperaturen på avsättningshuvudet och tidpunkten för avsättningen påverkar fyllningsnoggrannheten och bubbelbildningen.
Steg 6 — Kylning och gelning
Efter deponering flyttas gummibitarna till klimatkontrollerade kyltunnlar eller rum där gelbildning sker. Gelatingummibitar kräver vanligtvis 30–60 minuter vid 10–18 °C, medan pektingummibitar kan stelna snabbare men kräver noggranna pH-förhållanden. För tidig störning under denna fas leder till deformation.
Steg 7 — Avformning och trumling
När gummibjörnorna har stelnat tas de ur formarna. Vid produktion av stärkelsemoguler separeras gummibjörnorna från stärkelsen, som sedan återvinns och återvinns. De avformade gummibjörnorna trumlas i en beläggningstrumma där ett tunt lager av:
- Olja (för en blank yta),
- Vax (för ökad hyllstabilitet), eller
- Surt socker (för sockeröverdragna varianter)
…tillämpas beroende på produktspecifikationen.
Steg 8 — Torkning och konditionering
Gummibjörnarna konditioneras i rum med kontrollerad temperatur och fuktighet för att uppnå önskad fukthalt och vattenaktivitet. Detta steg, som ofta varar 12–48 timmar, är avgörande för att förhindra att de fastnar, mögeltillväxt och att texturen försämras under hållbarheten.
Steg 9 — Kvalitetskontroll och testning
Noggrann kvalitetskontroll sker vid flera kontrollpunkter under hela processen, och återigen på färdiga gummibjörnar innan de släpps. Standardtester inkluderar:
- Vikt- och dimensionsjämnhet — Säkerställer jämn dosering.
- Fukt- och vattenaktivitetstestning — Bekräftar hyllstabilitet.
- Analys av aktiv substans — Verifierar att styrkan överensstämmer med etikettens påstående.
- Mikrobiell testning — Screenar för kontaminering med jäst, mögel och patogener.
- Sensorisk utvärdering — Smak, färg och konsistens bedöms mot godkända standarder.
Specifikt för kosttillskott bör analyscertifikat (CoA) medfölja varje batch.
Steg 10 — Förpackning
Färdiga gummibjörnar går vidare till förpackningslinjer där de fylls på flaskor, påsar eller blisterförpackningar. Automatiserad utrustning för räkning, fyllning, försegling och märkning används i stor skala. För gummibjörnar med eget märke är förpackningssteget där varumärkesspecifik grafik, etiketttexter och sekundärförpackning appliceras.
Torkmedel ingår vanligtvis i flaskförpackningar för att bibehålla fuktkontrollen under transport och förvaring.
4. Renrumsstandarder och anläggningscertifieringar
Miljön där gummies tillverkas har en direkt inverkan på mikrobiell säkerhet och produktkvalitet. Professionella tillverkare verkar inom klassificerade renrumsmiljöer:
- Renrum i klass 100 000 (ISO 8) är standard för produktion av tuggummi från kosttillskott och kontrollerar luftburna partikelnivåer, temperatur, fuktighet och luftväxlingshastigheter.
- Miljöer i klass 10 000 (ISO 7) är vanligtvis reserverade för FoU och formuleringsarbete med hög känslighet.
Certifieringar att leta efter när man utvärderar en gummiestillverkare inkluderar: GMP (Good Manufacturing Practice), ISO 9001, ISO 22000, HACCP, FDA-registrering, HALAL, KOSHER och vegansk certifiering. Dessa är inte bara meriter – de återspeglar dokumenterade system, granskningsbara register och utbildad personal.
5. Viktiga skillnader: OEM vs. ODM vs. Private Label vs. White Label
Köpare som köper gummies i bulk eller bygger kosttillskott stöter ofta på dessa termer. Här är en praktisk skillnad:
|
|---|
För grossister som köper färdiga lagervaror av gummistövlar är white label ofta det mest effektiva sättet. För varumärken som bygger differentierade produkter är ODM eller fullständig OEM med anpassad formulering mer lämpligt.
6. Vanliga kvalitetsbrister och hur man förebygger dem
Att förstå fellägen hjälper köpare att ställa bättre frågor till sina leverantörer:
Doseringsinkonsekvens — Orsakas ofta av dålig blandningshomogenitet eller inkonsekvent avsättning. Fråga leverantörer om data om potensvariationer inom batchen.
Klibbning och klumpbildning — Ett resultat av överdriven vattenaktivitet, otillräcklig torkning eller otillräcklig beläggning. Begär vattenaktivitetsmål och hållbarhetsdata.
Färgblekning — Naturliga färgämnen är ljuskänsliga. Val av förpackning (UV-blockerande material) och val av färgämne spelar båda en roll.
Kort hållbarhet — Vanligtvis orsakad av misslyckad fukthantering eller inkompatibla kombinationer av aktiva ingredienser. Begär alltid stabilitetsstudiedata för den specifika formeln, inte bara formatet.
Utveckling av bismak — Kan uppstå när vissa aktiva ingredienser (t.ex. fiskolja, vissa B-vitaminer) interagerar med sötningsmedel eller värme. Inkapslings- och maskeringstekniker kan mildra detta.
7. Skalning från prover till bulkproduktion
En av de minst diskuterade utmaningarna inom gummitillverkning är uppskalning. En formel som presterar bra i en FoU-sats på 5 kg kan bete sig annorlunda i en produktionsskala på 500 kg på grund av:
- Skillnader i värmeavledning i större kokkärl
- Variation i blandningsskjuvning vid olika omrörarhastigheter och tankstorlekar
- Effekter av insättningshastighet på gummiliknande viktkonsistens
Välrenommerade tillverkare genomför pilotbatcher i mellanstora skalor innan de bestämmer sig för fullständig bulkproduktion av gummies. Köpare bör fråga sig om validering av uppskalning ingår i utvecklingsprocessen.
8. Regulatoriska överväganden för olika marknader
Regelverket påverkar formulerings-, märknings- och testkraven avsevärt:
- USA (FDA) — Kosttillskott omfattas av DSHEA. FDA-registrering av tillverkningsanläggningen krävs. Påståenden måste uppfylla kraven i 21 CFR del 101.
- europeiska unionen — Kosttillskott regleras som livsmedel. Tillåtna ingredienslistor, maxnivåer och märkningskrav varierar mellan medlemsstaterna.
- Australien (TGA) — Kompletterande läkemedel kräver ARTG-listning eller registrering beroende på typ av patentansökan.
- Kanada (Hälsa Kanada) — Naturliga hälsoprodukter kräver en produktlicens (NPN) före försäljning.
En kvalificerad gummiestillverkare bör kunna ge råd om marknadsspecifika efterlevnadskrav eller koppla ihop varumärken med regulatoriska konsulter som är bekanta med deras målmarknader.
Artikelöversikt
Tillverkningsprocessen för gummies är en tekniskt krävande sekvens som kräver exakt ingredienskemi, kontrollerade miljöer, validerad utrustning och rigorösa kvalitetssystem. För köpare och varumärken som köper gummies från egna märkesvaror, gummies i bulk eller gummies i grossistledet är en grundlig förståelse av denna process det enskilt mest effektiva sättet att utvärdera leverantörer, förhandla fram avtal och förhindra kvalitetsbrister innan de når konsumenterna.
Viktiga takeaways:
- Valet av geleringsmedel (gelatin, pektin, karragenan) formar både produktens prestanda och marknadspositionering.
- Det är genom hanteringen av aktiva ingredienser under blandning som tillskottets styrka skyddas eller förloras.
- Torkning och konditionering, även om de är osynliga för köpare, är avgörande för hyllstabilitet.
- Certifieringar som GMP, ISO 22000 och HACCP är betydelsefulla indikatorer på processdisciplin.
- Att förstå OEM-, ODM-, private label- och white label-modeller hjälper till att anpassa inköpsstrategin till produktmålen.
FAQ
F1: Vad är den minsta orderkvantiteten (MOQ) för tillverkning av specialtillverkade gummibjörnar? MOQ varierar beroende på tillverkare och produktkomplexitet. Många professionella kontraktstillverkare erbjuder små provkörningar för formelvalidering innan de skalas upp till full produktion. Det är värt att diskutera nivåindelade MOQ-strukturer om du lanserar en ny SKU och vill testa marknadsresponsen innan du bestämmer dig för bulklager.
F2: Hur lång tid tar tillverkningsprocessen för gummies från formulering till färdig produkt? För en ny anpassad formulering varierar den fullständiga tidslinjen – inklusive forskning och utveckling, stabilitetstestning, förpackningsupphandling och produktion – vanligtvis från 8 till 16 veckor. För private label- eller white label-produkter som använder befintliga formler kan tidslinjerna komprimeras till 3–6 veckor beroende på kraven på förpackningsanpassning.
F3: Kan gummibjörnar tillverkas utan gelatin för veganska konsumenter? Ja. Pektin och karragenan är väletablerade veganska alternativ som används flitigt i kommersiell gummiproduktion. Pektin är särskilt populärt på de amerikanska och europeiska marknaderna för ren etikettering. Formuleringen och processparametrarna skiljer sig från gelatinbaserad produktion, men resultaten vad gäller textur och stabilitet är jämförbara när de utförs korrekt.
F4: Vilka certifieringar bör jag kräva av en gummiestillverkare? Leta som ett minimum efter GMP-certifiering och FDA-registrering av anläggningen om du säljer på den amerikanska marknaden. ISO 22000 och HACCP återspeglar robusta system för livsmedelssäkerhet. Om din målgrupp inkluderar muslimska, judiska eller veganska konsumenter är HALAL-, KOSHER- respektive vegancertifieringar viktiga. Begär alltid kopior av aktuella certifikat, inte bara logotyper på en webbplats.
F5: Hur säkerställs en konsekvent potens över en bulkproduktion av gummies? Konsekvens uppnås genom validerade blandningsprotokoll, regelbundna viktkontroller under processens gång och analystester av den färdiga produkten. En pålitlig tillverkare kommer att tillhandahålla ett analyscertifikat (CoA) för varje batch som dokumenterar nivåerna av aktiva ingredienser mätt mot etikettens påståenden. Be om historiska CoA-data över flera batcher för att bedöma processkontrollförmågan.
F6: Vad är skillnaden mellan private label och OEM-godisar? Private label innebär vanligtvis att man tillämpar sitt varumärke på en tillverkares befintliga formel och förpackningsformat, vilket möjliggör snabb lansering med minimal utvecklingskostnad. OEM (Original Equipment Manufacturer) innebär att man producerar enligt dina egna specifikationer – du äger formeln och tillverkaren producerar exakt enligt dina krav. OEM erbjuder större differentiering men kräver mer initiala utvecklingsinvesteringar.
F7: Hur utvärderar jag om en grossistleverantör av gummies är pålitlig? Begär rapporter om anläggningsrevisioner eller resultat från tredjepartsinspektioner, granska deras dokumentation av kvalitetssystem, be om kundreferenser på er marknad och begär provbatcher för oberoende tester innan jag avtalar om stora beställningar. Priset ensamt är en dålig indikator på tillförlitlighet vid tillverkning av kosttillskott.
Om Gothink Biotech
Shenzhen Gothink Biotech Co., Ltd. är en professionell tillverkare av gummies och kontraktstillverkare av kosttillskott baserad i Kina, som betjänar globala varumärken i Nordamerika, Europa, Australien och övriga världen. Vi specialiserar oss på fullspektrumtillverkningsprocesser för gummies och producerar pektin-, karragenan- och gelatinbaserade gummies i en GMP-certifierad anläggning med ett renrum i klass 100 000 med en daglig produktion på 16 ton och en årlig kapacitet på 5 000 ton.
Vårt FoU-team, lett av postdoktorala forskare med erfarenhet från ledande amerikanska institutioner, stöder utveckling av exakt formulering i ett laboratorium av farmaceutisk kvalitet med 10 000 certifieringar. Vi erbjuder heltäckande OEM-, ODM-, private label-godisar och white label-lösningar – från formuleringsutveckling och råvaruanskaffning till produktion, kvalitetskontroll och exportförpackning.
Oavsett om du behöver bulkproduktion av gummies för stora detaljhandelsprogram, grossistleverans av gummies för distributionsnätverk eller nyckelfärdig support för lanseringen av ett nytt kosttillskottsvarumärke, erbjuder Gothink Biotech heltäckande service med kvalitetssystem, certifieringar (ISO9001, ISO22000, HACCP, FDA, GMP, HALAL, KOSHER, Vegan) och teknisk djup för att stödja dina mål på ett tillförlitligt och regelefterlevande sätt.