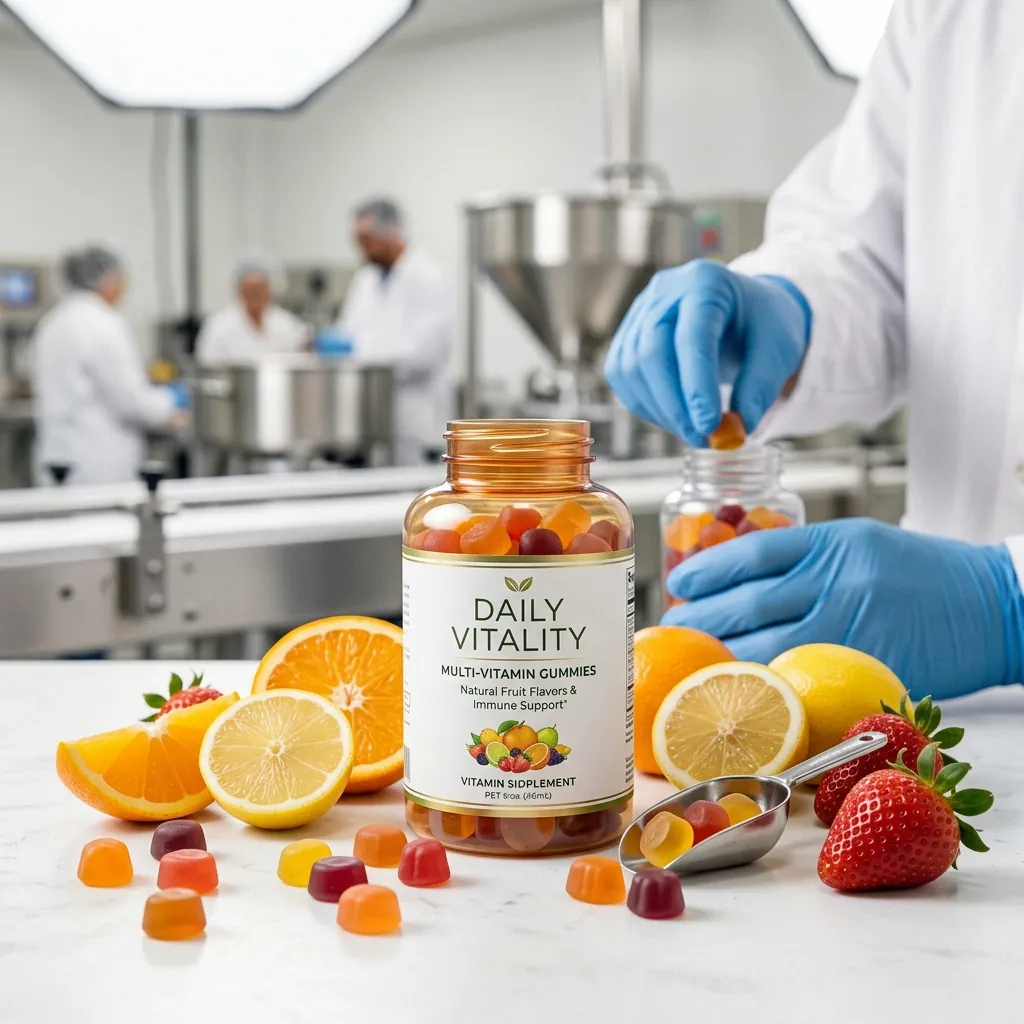
Sammanfattning: Tillverkning av gummibjörnar är en sofistikerad flerstegsprocess som kombinerar formuleringsvetenskap, precisionsutrustning och strikt kvalitetskontroll. Från ingrediensberedning och tillagning till gjutning, kylning och förpackning kräver modern gummitillverkning expertis inom polymerkemi, livsmedelssäkerhetsstandarder och tillverkningsskalbarhet. Denna guide täcker hela produktionsarbetsflödet, tekniska krav och bästa praxis för framgångsrik tillverkning av gummitillskott.
Definition: Tillverkning av gummibjörnar avser den industriella processen för tillverkning av gelbaserade konfektyrprodukter infunderade med vitaminer, mineraler, funktionella ingredienser eller aktiva farmaceutiska föreningar. Processen kombinerar gelatin- eller pektinbaserade matriser med specifika smakämnen, färgämnen och aktiva ingredienser, som formas till standardiserade former genom gjutningsteknik. Moderna gummitillskott och kontraktstillverkning av gummibjörnar omvandlar bulkingredienser till konsumentfärdiga produkter genom kontrollerade tillagnings-, stelnings-, överdrags- och förpackningssteg – vart och ett avgörande för produktstabilitet, biotillgänglighet och regelefterlevnad.
Förstå landskapet för gummitillverkning
Den globala marknaden för gummibjörnar har upplevt exponentiell tillväxt, driven av konsumenternas preferens för bekväm och välsmakande tillskott. Till skillnad från traditionella tabletter eller kapslar erbjuder gummibjörnar överlägsen smakmaskering, förbättrad absorption av vissa näringsämnen och betydligt högre konsumentefterlevnad. Tillverkare av specialanpassade gummibjörnar betjänar idag en mängd olika marknader: från multivitaminer för barn och sportnutrition till specialiserade örtformuleringar och farmaceutiska nutraceutika.
Modern gummiproduktion kräver expertis inom polymerkemi, processteknik, regelefterlevnad och leveranskedjehantering. Oavsett om man arbetar som OEM-partner eller som tillverkare av gummiprodukter med eget varumärke måste framgångsrika producenter balansera kostnadseffektivitet med kvalitetskonsekvens över flera tons batcher.
Den kompletta tillverkningsprocessen för gummibjörnar
Steg 1: Val och beredning av råmaterial
Grunden för kvalitetsgodis börjar med noggranna råvaruval. Gelatinets kvalitet påverkar direkt gelstrukturen, medan alternativa geleringsmedel – såsom pektin (fruktbaserat), karragenan (av sjögräs) eller modifierad stärkelse – bestämmer textur och hållbarhet. Varje basmatris har tydliga fördelar:
- Gelatin: Överlägsen gelklarhet, bevisad biotillgänglighet, kostnadseffektiv, men olämplig för veganska formuleringar
- Pektin: Växtbaserat alternativ, utmärkt för funktionella hälsosegment, kräver noggrann fukthantering
- Karragenan: Överlägsen vattenretention, förlängd hållbarhet, perfekt för fuktiga klimat
- Modifierad stärkelse: Budgetmedvetet alternativ, utmärkt konsistensvariation, vanligt i barnformuleringar
Råmaterialen genomgår laboratorieverifiering för fukthalt, mikrobiell belastning, partikelstorlek och tungmetallkontaminering. Detta förtillverkningssteg är avgörande – alla variationer i inkommande materialsammansättning leder till kaskadnedströms påverkan och påverkar viskositet, härdningstid och slutproduktens konsistens.
Steg 2: Formuleringsutveckling och tillagning
I tillagningsfasen omvandlas råa komponenter till en homogen gelmatris. Detta steg kräver exakt temperaturkontroll och sekventiell tillsats av ingredienser:
| Processparameter | Typiskt intervall | Kritisk kontrollpunkt |
|---|---|---|
| Tillagningstemperatur | 65-85 ° C | Förhindrar nedbrytning av ingredienser samtidigt som gelmatrisbildning säkerställs |
| Blandningstid | 15-30 minuter | Säkerställer jämn fördelning av aktiva ingredienser och förhindrar skiktning |
| Gelviskositet | 3 000–6 000 cPoise | Påverkar formningsnoggrannheten och slutproduktens konsistens |
| Fukthalt | 14-18% | Kontrollerar hyllstabiliteten och förhindrar kristallisering eller förstörelse |
| Vakuumavgasning | 0.6–0.8 bar i 5–15 minuter | Eliminerar luftbubblor som äventyrar produktens estetik och biotillgänglighet |
Under tillagningen hydreras gelatin (eller ett annat geleringsmedel) i vatten eller juicekoncentrat och värms sedan försiktigt upp under omrörning. När temperaturen stiger löses ingredienserna upp och homogeniseras. Smakämnen, sötningsmedel (sorbitol, maltitol eller stevia), färgämnen och aktiva farmaceutiska ingredienser tillsätts i tur och ordning – alltid med respekt för tröskelvärdena för termisk stabilitet. Värmekänsliga ingredienser som vitaminer eller probiotika tillsätts vanligtvis under kylningsstadiet för att bevara bioaktiviteten.
Steg 3: Formning och formning
När gelblandningen når målviskositeten (vanligtvis 3 000–6 000 cPoise) strömmar den in i precisionsgjutningsutrustning. Modern gummiproduktion använder två huvudsakliga tekniker:
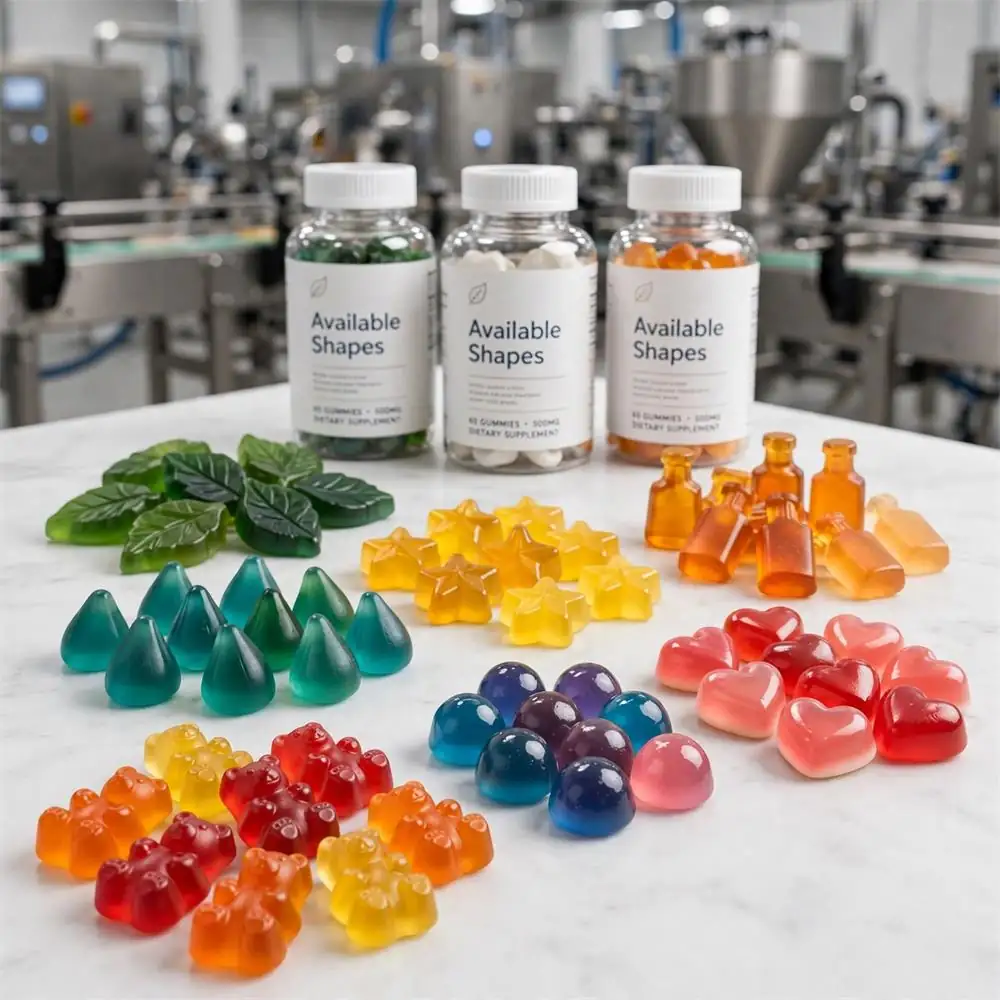
Stärkelsegjutning: En traditionell men fortfarande allmänt använd metod där varm gel deponeras på stärkelsebäddar. Stärkelsen absorberar ytfukt och skapar en hinna som underlättar urformningen. Operatörerna skördar gummies efter 8–24 timmars stelning, skakar av stärkelserester och utför inspektion i produktionslinjen. Denna metod erbjuder exceptionell flexibilitet – operatörerna kan introducera över 30 olika former, färger och storlekar från en enda produktionskörning genom att ändra stärkelsebäddkonfigurationerna.
Mogul-avsättning: Högkapacitetssystem som använder precisionstillverkade formar som roterar genom uppvärmda kammare. Gel avsätts direkt i hålrummen, transportbandet passerar genom kylkammare (vilket sänker temperaturen från 65 °C till 25 °C) och färdiga gummies matas ut via automatiserad urformning. Denna metod ger 3–5 gånger högre genomströmning (12–16 ton daglig kapacitet) jämfört med stärkelseformning, med överlägsen dimensionell konsistens och minskad arbetsintensitet.
Steg 4: Kylning, härdning och urformning
Temperaturhantering under stelning är inte förhandlingsbar. Snabb kylning skapar inre spänningar och sprödhet, medan långsam kylning resulterar i gummier som fastnar ihop eller förlorar form. Industrianläggningar använder kylzoner med flera kammare och graderade temperaturprofiler:
- Zon 1 (65°C → 50°C): Kontrollerad gelstelning börjar; 2–4 timmar
- Zon 2 (50°C → 35°C): Sekundär gelmatrishärdning; 4–8 timmar
- Zon 3 (35°C → 20°C): Slutlig fuktbalansering och strukturell stabilitet; 8–12 timmar
När gummierna har stelnat går de in i avformningsfasen. I stärkelsesystem avlägsnar mekaniska skakmaskiner och luftblåsare restpulver; i puckelsystem underlättar formhålighetens geometri och utstötningsstift en ren frigöring. I detta skede är gummierna vanligtvis ömtåliga och kräver varsam hantering för att förhindra flisning eller deformation.
Steg 5: Torkning och fuktjustering
Gummibitar efter urgjutning innehåller 18–22 % fukt. För mycket fukt främjar mikrobiell tillväxt och kristallisering; otillräcklig fukt orsakar sprödhet. Industriella torktunnlar minskar fukthalten till 14–16 % under 12–48 timmar, beroende på gummibitarnas storlek och sammansättning. Temperaturen hålls vid 45–60 °C för att förhindra nedbrytning av ingredienser samtidigt som vattenånga effektivt avlägsnas.
Under denna fas genomgår gummies ofta en slutlig kvalitetskontroll: viktverifiering, hårdhetstestning (via durometer) och visuell inspektion för färgkonsistens, ytdefekter eller vidhäftning.
Steg 6: Beläggning och ytbehandling
Många premiumgummiblandningar får ett polerings- eller beläggningsskikt. Detta tjänar flera syften:
- Vaxbeläggning: Förbättrar glansen, minskar klibbigheten och förlänger hållbarheten genom att skapa en fuktbarriär.
- Sockeröverdrag: Förbättrar munkänslan, maskerar obehagliga smaker, ger en visuell attraktionskraft
- Sur beläggning (citronsyra): Stimulerar salivproduktionen, förbättrar smakuppfattningen, särskilt effektiv för barns formuleringar
- Funktionella beläggningar: Vitaminberikade eller probiotiska ytbehandlingar appliceras efter produktion för specifika hälsopåståenden
Beläggningsutrustning använder vanligtvis trummor eller fluidiserad bädd-teknik, som roterar gummibäddar med exakta hastigheter medan beläggningsmedel appliceras. Tiden i beläggningskammaren är i genomsnitt 15–45 minuter, med slutliga fuktkontroller som bekräftar tillräcklig vidhäftning.
Steg 7: Kvalitetskontroll och testning
Omfattande kvalitetssäkring sker genom hela produktionen, med intensifierad testning vid kritiska milstolpar:
| Testparameter | Metodik | Överensstämmelsestandard |
|---|---|---|
| Viktjämnhet | Precisionsskalig provtagning; ±5 % varianströskel | USP <905>, EP 2.9.5 |
| Hårdhetstest | Durometer eller texturanalysator; mätning av kompressionskraft | Anpassad specifikation per formulering |
| Fukthalt | Karl Fischer-titrering eller förlust vid torkning | Målintervallet 14–16 % |
| Mikrobiell analys | Totalt antal bakterier, patogenscreening (E. coli, Salmonella, Listeria) | FDA/EU:s livsmedelssäkerhetsstandarder |
| Upplösningstestning | USP-apparat; tid till 80 % frisättning av ingredienser | 15–45 minuter typiskt för optimerad biotillgänglighet |
| Aktiv ingrediensanalys | HPLC- eller UV-Vis-spektrofotometri | ±10 % av etikettens krav |
| Screening av tungmetaller | ICP-MS (induktivt kopplad plasmamasspektrometri) | FDA-gränsvärden: Bly <0.1 ppm, Kadmium <0.1 ppm |
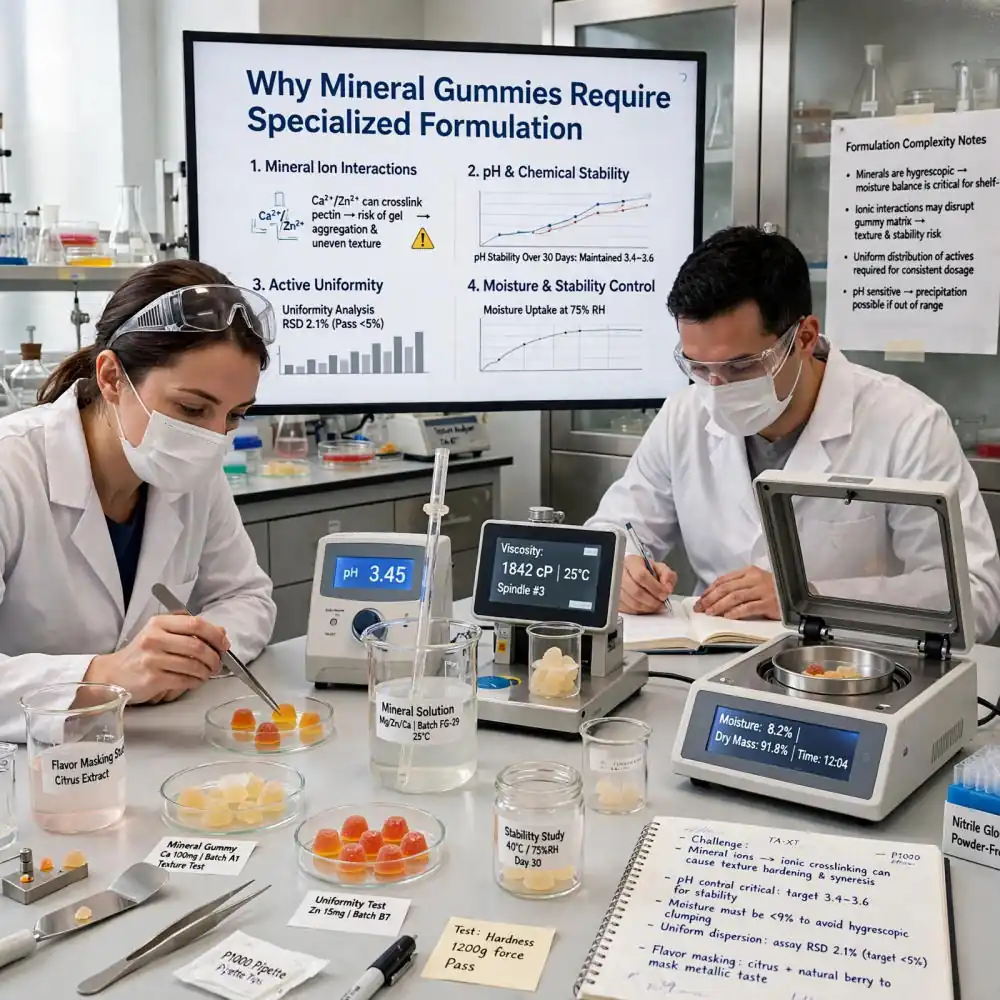
Ledande tillverkare har egna analyslaboratorier med utrustning av farmaceutisk kvalitet. Regelbundna batch-för-batch-tester, stabilitetsstudier (accelererade och långsiktiga vid 40 °C/75 % RF) och bibehållna provtagningsprotokoll säkerställer jämn kvalitet över alla produktionsserier.
Steg 8: Förpackning och distribution
Slutförpackningen måste balansera produktskydd med konsumentbekvämlighet. Tillverkare av egna vingummier erbjuder vanligtvis flera förpackningsnivåer:
- Bulk/Industriellt: 20–25 kg säckar för B2B-leverantörer och formuleringsföretag
- Grossist: 500 g eller 1 kg behållare för återförsäljare och varumärken som säljer direkt till konsument
- Detaljhandelskonsument: 100–250 g flaskor eller påsar med barnsäkra förslutningar och torkmedelsförpackningar
- Engångspåsar: 10–30 g paket för provtagning, prenumerationslådor eller farmaceutiska tillämpningar
All slutförpackning inkluderar fuktbarriärer (folielaminat, kvävespolning i vissa fall), UV-skyddande material och manipuleringsförsegling. Märkningens överensstämmelse med näringsfakta, allergendeklarationer, bruksanvisningar och batch-/utgångsdatuminformation verifieras före leverans.
Praktiska insikter: Produktion, kvalitet och skalbarhet
Produktionseffektivitet och kapacitetsplanering
Industriella kontraktstillverkningsanläggningar för gummiblandningar har vanligtvis en daglig produktion på 12–16 ton, beroende på gummiblandningens storlek och beläggningens komplexitet. Ett renrum i klass 100 000 (som uppfyller farmaceutiska standarder) med dubbla mogullinjer möjliggör flexibel batchplanering, vilket gör det möjligt för tillverkare att växla mellan formuleringar inom 2–4 timmar. Batchstorlekarna varierar vanligtvis från 500 kg (test-/pilotkörningar) till 5 000 kg (kommersiell skala), med en årlig anläggningskapacitet på över 5 000 ton.
Råmaterialhantering och skalbarhet
Konsekvent kvalitet kräver strategiska leverantörspartnerskap. Ledande tillverkare upprätthåller relationer med 3–5 gelatin- eller pektinleverantörer, vilket minskar beroendet av en enda källa. Bulkanskaffning av ingredienser (500 kg+ beställningar) erbjuder 15–20 % kostnadsfördelar jämfört med mindre volymer, vilket är avgörande för konkurrenskraftig prissättning inom segmentet för tillverkare av egna vingummier. Lageromsättningshastighet – särskilt för värmekänsliga ingredienser som vitaminer – kräver sofistikerade lagerhanteringssystem och temperaturkontrollerad lagring.
Formeloptimering och regelefterlevnad
Moderna gummiblanketter balanserar flera begränsningar: smakmaskering av aktiva ingredienser, konsistenspreferenser (mjukare gummiblanketter för seniorer, fastare för fitnesssegment), färgstabilitet över hela hållbarheten och förbättrad biotillgänglighet. Regelefterlevnad sträcker sig bortom ingredienssäkerhet till att även styrka påståenden på etiketten. Alla funktionella påståenden eller hälsopåståenden kräver kliniska bevis eller dokumenterade struktur-funktionssamband. FDA:s CFR Part 111 (GMP för kosttillskott), EU-direktiv 2002/67/EG och Kinas registreringskrav för importerade kosttillskott introducerar komplexitet som kräver specialiserad regulatorisk expertis.
Kvalitetssäkring utöver grundläggande tester
Tillverkare av premiumgummiprodukter implementerar stabilitetstestprotokoll som sträcker sig över 24–36 månader under flera miljöförhållanden (rumstemperatur, accelererad 40 °C/75 % relativ luftfuktighet och extrema lagringsscenarier). Biotillgänglighetsstudier, utförda i kliniska miljöer, bekräftar att gummiprodukternas formulering inte försämrar ingrediensupptaget. Förlängd hållbarhet – uppnådd genom optimal fukthantering, antioxidantinkludering och förpackningsinnovation – ger en premiumpositionering och minskar återförsäljarnas returer från utgångna varor.
Kostnadsstruktur och marginaloptimering
Tillverkningen av gummibjörnars ekonomi är volymberoende. Råvarukostnader (gelatin, aktiva ingredienser, aromämnen) utgör vanligtvis 40–50 % av kostnaderna för kostnaden (COGS). Tillverkningskostnader och omkostnader (anläggning, utrustning, kvalitetssäkring) står för 25–35 %. Förpackning, logistik och regelefterlevnad representerar 15–25 %. För att lyckas med att tillverka gummibjörnar i stor skala krävs optimering av varje komponent: bulkinköpsavtal med leverantörer, energieffektiv utrustning, automatiseringsinvesteringar och strategier för avfallsminimering. Break-even-analys sker vanligtvis vid en årlig produktion på 200–300 ton; lönsamheten accelererar avsevärt över 1 000 ton.
B2B-beslutsramverk: Att välja en partner för tillverkning av gummi
Kapacitetsbedömning
OEM/ODM-tillverkning kontra private label: OEM-partners hanterar komplett produktutveckling – från formulering till varumärkesförpackning och distribution. ODM-relationer tillhandahåller vanligtvis anpassade formuleringar inom era varumärkesspecifikationer. Private label-tillverkare erbjuder färdigformulerade produkter under ert varumärke. Utvärdera vilken modell som passar er investeringskapacitet i FoU och er brådska med time-to-market.
Anläggningsstandarder och certifieringar
Verifiera ISO 9001 (kvalitetsledning), ISO 22000 (livsmedelssäkerhet), HACCP-certifiering, FDA-registrering av anläggning, GMP-efterlevnad, HALAL-, KOSHER- och vegancertifieringar i förekommande fall. Begär rundturer i anläggningen för att inspektera renrumsstandarder (minst 100 000-klass för premiumprodukter), laboratoriekapacitet för forskning och utveckling (farmaceutisk standard 10 000-klass föredras), utrustningens ålder och underhållsregister samt miljökontroller (system för temperatur-/fuktighetsloggning).
Teknisk expertis och innovationskapacitet
Ledande tillverkare anställer postdoktorala forskare och forskare på doktorsnivå inom biokemi, polymerkemi och materialvetenskap. Begär bevis på formuleringsinnovation: Hur många nya formuleringar har tillverkaren utvecklat årligen? Hur stor är deras framgångsgrad när det gäller att uppnå specifika mål för biotillgänglighet av aktiva ingredienser? Kan de skala upp formuleringar i begränsad upplaga eller säsongsbetonade formuleringar utan störningar i leveranskedjan?
Partnerskap för reglering och efterlevnad
Utöver grundläggande GMP-efterlevnad, bedöm tillverkarens expertis i att navigera marknadsspecifika regelverk. Upprätthåller de relationer med regulatoriska konsulter? Har de framgångsrikt navigerat FDA:s varningsbrev eller produktåterkallelser? Kan de stödja internationell expansion (marknadsspecifika krav från EU, Kanada, Australien)? Kvalitetstillverkare tillhandahåller analyser av regelbrister och färdplaner för efterlevnad innan produktionen påbörjas.
Kvalitetssäkring och spårbarhet
Begär kopior av aktuella batchtestrapporter, COA (analysintyg) och stabilitetsstudiedata. Kontrollera att tillverkaren upprätthåller spårbarhet från råvaruleverans till slutförpackning – avgörande för snabb respons vid återkallelser. Avancerade tillverkare använder blockkedjeteknik eller liknande teknik för ingrediensspårning, vilket förbättrar transparensen i leveranskedjan.
Skalbarhet och flexibilitet
Bekräfta minsta orderkvantiteter (MOQ) och utvärdera flexibilitet i batchschemaläggningen. Kan tillverkaren hantera säsongsbetonade efterfrågetoppar eller marknadstester med reducerade volymer? Vad är ledtiden från färdigställande av formulering till första kommersiella batch? Tillverkare med redundanta utrustningslinjer och varierad produktionskapacitet erbjuder överlägsen flexibilitet för växande varumärken.
Kostnadstransparens och långsiktiga partnerskap
Begär detaljerade kostnadsöversikter: råvaror, arbetskraft, omkostnader, kvalitetssäkring, förpackning, logistik. Transparent prissättning med volymbaserade rabatter incitament till långsiktiga partnerskap. Se upp för tillverkare som anger priser under marknadspris – detta indikerar ofta att man snålar med kvalitet eller ingrediensförsörjning. Förhandla fram ramavtal som skyddar båda parter samtidigt som de tillåter kostnadsjusteringar för fluktuationer i råvaruingredienser.
Slutsats
Tillverkning av gummibjörnar är en sofistikerad blandning av livsmedelsvetenskap, tillverkningsprecision och regulatorisk expertis. Framgång kräver behärskning av flera discipliner: kemi (formuleringsdesign), teknik (utrustningsdrift och processkontroll), biologi (biotillgänglighet och mikrobiell säkerhet) och affärsverksamhet (kostnadsoptimering och leveranskedjehantering). Oavsett om man lanserar ett startup-varumärke eller skalar upp företagsvolymer, säkerställer partnerskap med erfarna tillverkare av anpassade gummibjörnar , som kombinerar tekniskt djup med operativ excellens, att produkter uppfyller konsumenternas förväntningar, myndighetskrav och lönsamhetsmål. Marknaden fortsätter att expandera – framgången tillhör tillverkare och varumärken som prioriterar innovation, transparens och ett orubbligt engagemang för kvalitet i varje produktionssteg.
Vanliga frågor om partihandel med mat och dryck
Kompletta produktionscykler tar i genomsnitt 2–4 veckor från godkänd formulering till förpackad lagerstatus. Detta inkluderar: pilottestning av formulering (3–7 dagar), uppskalning till kommersiell batch (5–10 dagar), kvalitetssäkring och stabilitetsprovtagning (5–10 dagar) samt förpackning/märkning (3–7 dagar). Snabbförkortade tidslinjer är möjliga för etablerade formuleringar med förhandsgodkända protokoll, vilket minskar den totala tiden till 10–14 dagar.
Premiumtillverkare använder HPLC (högpresterande vätskekromatografi) för att verifiera koncentrationen av aktiva ingredienser efter tillverkning och upplösningstester (USP-apparater) för att mäta ingrediensernas frisättningshastigheter under simulerade magförhållanden. Många genomför kliniska biotillgänglighetsstudier som jämför gummiformuleringar med standardtillskott och kvantifierar absorptionseffektiviteten. Formuleringsoptimering – inklusive pH-justering, minskning av partikelstorlek och tillsats av surfaktant – kan öka biotillgängligheten med 20–40 % jämfört med dåligt formulerade alternativ.
Minimistandarder inkluderar ISO 9001 (kvalitetsledning), ISO 22000 (livsmedelssäkerhet) och HACCP-certifiering. Registrering av FDA-anläggningar och efterlevnad av GMP är inte förhandlingsbara för distribution på den amerikanska marknaden. Internationell verksamhet kräver HALAL- och KOSHER-certifieringar för specifika marknadssegment. Veganska certifieringar förväntas i allt högre grad för växtbaserade geleringsmedel. Ansedda tillverkare upprätthåller aktuella tredjepartsrevisionsintyg från NSF, USP eller motsvarande organ, vilket visar oberoende verifiering av påstådda certifieringar.
Ja, moderna kontraktstillverkningsanläggningar för gummigodis erbjuder flexibla formuleringar med pektin, karragenan eller andra växtbaserade geleringsmedel istället för gelatin. Allergenfri produktion kräver dedikerade utrustningslinjer eller rigorösa rengöringsprotokoll för att eliminera risker för korskontaminering. Tillverkare bör upprätthålla separata lagersystem och produktionsscheman för allergenkänsliga formuleringar. Begär alltid dokumentation om allergenkontroll och sanitetsrutiner för anläggningar innan de bestämmer sig för att använda känsliga formuleringar.
MOQ:erna varierar avsevärt. Pilot-/testbatcher kan vara så små som 50–100 kg, lämpliga för marknadstester eller småskaliga varumärkeslanseringar. Standardmässigt önskemål om kommersiella leveranser varierar från 500 kg till 2 000 kg, beroende på formuleringens komplexitet och kostnader för installation av utrustningen. Storbeställningar (5 000+ kg) möjliggör maximal kostnadseffektivitet och snabbare prissättning per enhet. Många tillverkare erbjuder flexibilitet i MOQ:en för etablerade kunder eller åtaganden med hög volym, vilket möjliggör mindre initiala beställningar med volymnivåer för skalning.
Välformulerade gummibjörnar uppnår vanligtvis 24–36 månaders hållbarhet under standardförvaringsförhållanden (rumstemperatur, <60 % luftfuktighet). Hållbarheten påverkas av: fukthalt (14–16 % optimalt intervall), syreexponering (kvävespolad förpackning förlänger stabiliteten), ljusexponering (bärnstensfärgad eller ogenomskinlig förpackning förhindrar fotodegradering av känsliga ingredienser), lagringstemperatur (varje 10 °C ökning accelererar nedbrytningen med ~2x) och ingredienskänslighet (probiotika, vitamin C och D bryts ner snabbare än mineraler). Accelererad stabilitetstestning vid 40 °C/75 % relativ luftfuktighet i 6 månader korrelerar vanligtvis med 24 månaders hållbarhet i realtid, vilket möjliggör snabbare produktlanseringar.
Förvandla din vision till marknadsfärdiga gummibjörnar
Vår expertis inom kontraktstillverkning av gummiprodukter och tillverkning av egna märkesvaror positionerar oss som en betrodd partner för varumärken över hela världen. Oavsett om du utvecklar ett startup-varumärke inom wellness, skalar upp företagsvolymer eller lanserar specialiserade formuleringar, levererar vi heltäckande lösningar inom tillverkning, OEM/ODM-utveckling och kundanpassad varumärkesdistribution.
Varför samarbeta med oss för tillverkning av gummiarter?
- Avancerad tillverkningskapacitet: GMP-certifierad anläggning med renrum av klass 100 000, en daglig produktionskapacitet på 16 ton och en årlig produktionskapacitet på 5 000 ton. Dubbla mogullinjer möjliggör snabba formuleringsövergångar och flexibel batchschemaläggning.
- Vetenskaplig excellens: Postdoktorala forskare från ledande amerikanska institutioner (Caltech, Emory, Ohio State) leder vårt forsknings- och utvecklingsteam. Ett laboratorium av farmaceutisk kvalitet med 10 000 resurser möjliggör banbrytande formuleringsinnovation, optimering av biotillgänglighet och stabilitetsforskning.
- Omfattande OEM/ODM-tjänster: Från första koncept till kommersiell lansering – komplett formuleringsutveckling, konsultation med myndigheter, anpassad förpackningsdesign och efterlevnad av märkningsregler. Vi hanterar varje detalj så att du kan fokusera på varumärkestillväxt.
- Kvalitetssäkring och efterlevnad: ISO 9001, ISO 22000, HACCP, FDA, GMP, HALAL, KOSHER och vegancertifieringar. Rigorösa testprotokoll, stabilitetsstudier och tredjepartsrevisioner säkerställer att produkterna uppfyller de högsta internationella standarderna.
- Flexibel skalbarhet: Från pilotbatcher på 50 kg till årliga volymer på över 5 000 ton. Transparent prissättning, volymrabatter och partnerskapsfokuserad ekonomi stöder er tillväxtbana.
- Global expertis: Regelnavigering för marknaderna i USA, EU, Kanada, Australien och Asien. Internationellt logistikstöd och tulldokumentation effektiviserar distributionen till dina målregioner.
Redo att tillverka gummibjörnar som sticker ut? Oavsett om du behöver expertis från tillverkare av specialanpassade gummibjörnar , egna märkeslösningar eller fullständig OEM-utveckling – kontakta oss idag för att diskutera ditt projekt och upptäcka hur vi förvandlar kosttillskottskoncept till kategoriledande produkter.