Mise à jour : 2026 | Guide expert pour les partenaires B2B et les fabricants
Comprendre Gommes vitaminées Production : Composants principaux
La production de gommes vitaminées est un domaine spécialisé au sein de l'industrie des compléments alimentaires. Contrairement à la fabrication traditionnelle de comprimés, la production de gommes exige une gestion rigoureuse de l'humidité, de la température et des interactions entre les ingrédients. La différence fondamentale réside dans le mode de liaison : les gommes utilisent des agents gélifiants pour maintenir les ingrédients en suspension et les agglomérer, plutôt que la compression.
Le principal défi pour fabriquer efficacement des gommes vitaminées est de maintenir la stabilité des ingrédients au sein d'une matrice naturellement riche en humidité et sujette à la dégradation si elle n'est pas correctement formulée. Cela nécessite de comprendre :
- Compatibilité des ingrédients et interactions chimiques
- exigences relatives aux systèmes de barrière contre l'humidité et à l'emballage
- Stabilité thermique des vitamines pendant le traitement
- Gestion de la durée de conservation et tests de stabilité
Ingrédients essentiels de la formule des gommes vitaminées
La fabrication de gommes vitaminées de qualité commence par la sélection d'ingrédients appropriés. Chaque composant joue un rôle essentiel dans l'efficacité, le goût, la texture et la durée de conservation du produit final.
1. Agents gélifiants (La Fondation)
La gélatine ou la pectine constituent la base des gommes à mâcher, leur conférant leur texture moelleuse caractéristique. La gélatine (issue du collagène animal) demeure la norme dans l'industrie grâce à son rapport coût-efficacité et à son efficacité éprouvée, tandis que la pectine et l'amidon offrent des alternatives pour les formulations végétariennes et végétaliennes. Une base de gomme à mâcher classique contient de 10 à 15 % d'agent gélifiant en poids.
2. Ingrédients actifs (vitamines et minéraux)
Les vitamines et les minéraux actifs sont incorporés à des doses précises, déterminées par les indications figurant sur l'étiquette et les exigences de biodisponibilité. Les ingrédients courants sont :
- Vitamine A (palmitate ou bêta-carotène) – 5 000 à 10 000 UI par portion
- Vitamine D3 (cholécalciférol) – 400 à 2 000 UI par portion
- Vitamine C (acide ascorbique) – 30 à 500 mg par portion
- Complexe de vitamines B (formes diverses) – 1 à 100 mcg par portion
- Minéraux (glucinate de zinc, citrate de magnésium) – 5 à 30 mg par portion
3. Édulcorants
Le sucre ou les polyols (sorbitol, xylitol, maltitol) constituent 30 à 50 % de la composition des gommes à mâcher. Ce choix influe sur le goût, la texture et la durée de conservation. Le sucre offre une stabilité supérieure, mais est calorique ; les polyols permettent de réduire l’apport calorique, mais peuvent avoir des effets indésirables digestifs.
4. Agents de charge
Le sirop de glucose ou le sirop de maïs (40 à 50 % du poids) apportent du corps et de la texture, et servent d'humectant en contrôlant l'absorption d'humidité. Ces ingrédients sont essentiels pour obtenir la consistance gélifiée souhaitée.
5. Excipients supplémentaires
Les autres éléments essentiels comprennent :
- Acide citrique/acide malique : Ajustement du pH et amélioration de la saveur (1-2%)
- Lécithine: Agent antiadhésif et émulsifiant (0.5-1%)
- Amidon de maïs modifié : Agent de dépoussiérage et antiagglomérant (0.5-1%)
- Arômes naturels/artificiels : Développement du profil gustatif (0.5-1.5%)
- Colorant alimentaire: Attrait visuel (couleurs approuvées uniquement)
- Cire de carnauba ou cire d'abeille : Brillance et barrière contre l'humidité (quantité minimale)
Tableau de référence des paramètres de production des gommes vitaminées
| Paramètre | Spécifications | Impact sur la qualité |
|---|---|---|
| Température de cuisson | 65-80 ° C (150-176 ° F) | Une concentration trop élevée endommage les vitamines ; une concentration trop faible empêche une gélification correcte. |
| Durée de cuisson | 20-40 minutes | Hydratation adéquate des agents gélifiants sans dégradation des nutriments |
| Température de refroidissement | 15-20 ° C (59-68 ° F) | Assure une gélification optimale ; le refroidissement rapide empêche la séparation |
| Temps de prise du gel | 4 à 8 heures (température ambiante) ou 30 à 60 minutes (chambre froide) | La gélification complète empêche les défauts et les déformations du moule. |
| Teneur en humidité | 10 to 15 % | Texture équilibrée ; une humidité plus élevée augmente le risque microbien |
| niveau de pH | 2.5-4.5 | Prévient la prolifération microbienne ; influe sur la stabilité des vitamines |
| Humidité de stockage | 40-50% RH | Prévient l'absorption d'humidité et la dégradation de la texture |
| Température de stockage | 15-25 ° C (59-77 ° F) | Maintient la stabilité ; la chaleur accélère la dégradation |
Processus de fabrication étape par étape
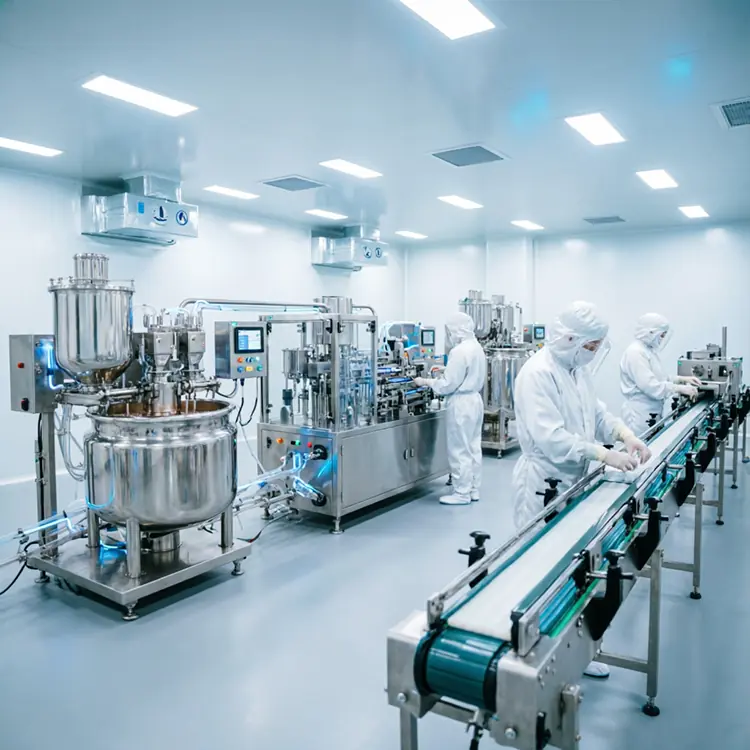
Le cycle de production complet des gommes vitaminées comprend plusieurs étapes, chacune cruciale pour la qualité du produit final. La compréhension de ce processus est essentielle pour toute personne impliquée dans la fabrication de gommes vitaminées sur mesure ou dans l'assurance qualité.
Phase 1 : Formulation et préproduction
Étape 1 : Élaboration de la recette. Commencez par calculer précisément le poids de tous les ingrédients en fonction de la portion cible et des indications nutritionnelles. Créez un document de référence indiquant les pourcentages et les quantités exactes en grammes. Cette étape comprend des tests de stabilité de la combinaison de vitamines afin de garantir sa compatibilité au sein de la matrice de la gomme.
Étape 2 : Préparation des ingrédients. Utilisez des fournisseurs qualifiés fournissant un certificat d’analyse (CoA) pour tous les ingrédients. Si nécessaire, pré-séchez les vitamines thermosensibles et vérifiez que tous les principes actifs sont conformes aux normes USP/BP. Tamisez et pesez précisément tous les ingrédients secs afin de garantir l’homogénéité du lot.
Étape 3 : Étalonnage des équipements. Étalonnez tous les équipements de production, y compris les thermomètres, les balances, les hygromètres et les moules. Nettoyez toutes les surfaces avec un désinfectant alimentaire et vérifiez que les systèmes de contrôle de la température fonctionnent conformément aux spécifications.
Phase 2 : Préparation des bonbons gélifiés (Cuisson et mélange)
Étape 4 : Hydratation de l’agent gélifiant. Si vous utilisez de la gélatine, faites-la tremper dans de l’eau froide (ratio 1:5) pendant 5 à 10 minutes. Cela permet à la gélatine d’absorber l’eau et de se dissoudre uniformément. Pendant ce temps, mélangez le sirop de glucose et le sucre dans une cuve à double paroi et chauffez à 60-65 °C en remuant constamment.
Étape 5 : Fusion et incorporation. Incorporez progressivement la gélatine ramollie au sirop de sucre chaud, en remuant constamment. Augmentez la température à 70-75 °C et maintenez-la pendant 15 à 20 minutes, jusqu’à hydratation complète. Le mélange doit devenir limpide et homogène, avec une viscosité constante.
Étape 6 : Ajout des vitamines et des actifs. Refroidissez le mélange de base à 60-65 °C avant d’ajouter les vitamines et les ingrédients thermosensibles. Les températures élevées altèrent l’efficacité des vitamines, notamment la vitamine C, les vitamines B et les probiotiques. Ajoutez les actifs lentement en remuant constamment pour assurer une répartition homogène.
Étape 7 : Arômes et colorants. Incorporez les arômes naturels ou artificiels et les colorants alimentaires autorisés à une température de 55 à 60 °C. Remuez soigneusement pendant 2 à 3 minutes afin d’obtenir une couleur et une saveur homogènes. Évitez de trop mélanger, car cela pourrait introduire des bulles d’air.
Phase 3 : Moulage et prise
Étape 8 : Dégazage. Avant le moulage, laissez reposer le mélange 10 à 15 minutes dans un endroit chaud ou utilisez une pompe à vide pour éliminer les bulles d’air. Les poches d’air créent des défauts et des points faibles dans la structure des bonbons gélifiés finis.
Étape 9 : Versement dans les moules. À l’aide d’une doseuse ou en versant manuellement avec des tasses doseuses, remplissez les moules en silicone ou en amidon à une température de 45 à 55 °C. Maintenez une température et un débit de versement constants pour garantir des bonbons gélifiés de taille et de poids uniformes. Chaque bonbon doit peser entre 1.5 et 3 g selon la portion.
Étape 10 : Refroidissement et gélification. Transférez les moules remplis dans une chambre froide à 15-20 °C pendant 4 à 8 heures (ou utilisez la congélation rapide pendant 30 à 60 minutes). Un refroidissement adéquat empêche la séparation des ingrédients et assure une gélification à la texture souhaitée. L’humidité relative doit être maintenue entre 40 et 50 %.
Phase 4 : Démoulage et finition
Étape 11 : Démoulage. Une fois les bonbons gélifiés complètement pris, démoulez-les à l’aide d’un équipement spécialisé qui retourne les moules en silicone ou utilise la pression d’air pour les moules en amidon. Démoulez à température ambiante pour éviter un choc thermique susceptible de les fissurer.
Étape 12 : Séchage et conditionnement. Étalez les gommes gélifiées sur des grilles dans une chambre de séchage à basse température (18-22 °C, 40-50 % d’humidité relative) pendant 24 à 48 heures. Cela permet de réduire l’humidité en surface sans dessécher l’intérieur. Un conditionnement adéquat empêche l’absorption d’humidité et améliore la conservation.
Étape 13 : Enrobage (facultatif) Pour les bonbons gélifiés enrobés de sucre fin ou de sucre acidulé, roulez-les dans un tonneau. Pour un enrobage à la cire, appliquez une suspension de cire de carnauba ou de cire d’abeille de qualité alimentaire (0.5 à 1 %). L’enrobage réduit l’adhérence et prolonge la durée de conservation.
Phase 5 : Contrôle qualité et emballage
Étape 14 : Contrôle qualité. Procéder à un contrôle visuel de toutes les gommes afin de vérifier l’uniformité de la couleur, la forme, l’absence de défauts et de particules étrangères. Effectuer un test de variation de poids (l’écart type ne doit pas dépasser ±7.5 %). Tester la teneur en humidité (10-15 %), la dureté et l’aspect.
Étape 15 : Contrôle du produit fini. Envoyer des échantillons à des laboratoires d’analyse qualifiés pour : dosage des principes actifs (vérification par HPLC), analyses microbiologiques (dénombrement des bactéries, levures et moisissures), recherche de métaux lourds et vérification des allergènes. Ceci garantit la conformité aux normes USP/FCC.
Étape 16 : Emballage et étiquetage. Conditionnez les gommes à mâcher dans des contenants étanches à l’humidité (flacons en verre ambré ou emballages en plastique haute barrière avec sachets déshydratants). Apposez les étiquettes indiquant la liste des ingrédients, le tableau des valeurs nutritives, les avertissements, le numéro de lot et la date de péremption. L’étiquetage doit être conforme à la réglementation de la FDA et de la FTC.
Normes de contrôle de la qualité et protocoles de test
La fabrication de gommes vitaminées de qualité supérieure exige une assurance qualité complète à chaque étape :
Vérification des matières premières
- Audits des fournisseurs : Vérifier les certifications tierces (ISO 9001, cGMP, certifications biologiques)
- Examen du certificat d'analyse : Confirmer l'identité, la pureté, la puissance et l'état microbiologique
- Tests entrants : Échantillonnage aléatoire pour confirmation d'identité par FTIR ou test colorimétrique
Tests en cours
- Surveillance de la température : Vérification continue des températures de cuisson et de refroidissement
- Test de pH : Vérifier que l'acidité reste dans la plage acceptable (2.5-4.5).
- Évaluation de la viscosité : Évaluation manuelle de la texture pour garantir une consistance adéquate
- Contrôles de poids : Vérifier que chaque bonbon gélifié respecte le poids cible à ±7.5%.
Test de produit fini
- Dosage de la puissance (HPLC) : Vérifier que la teneur en vitamines correspond aux indications de l'étiquette (±10 % de variation acceptable).
- Tests microbiologiques : Numération totale des bactéries aérobies, dépistage d'E. coli, de Salmonella et de Listeria
- Tests de stabilité : Études accélérées (40 °C/75 % HR) et données de durée de conservation en temps réel
- Analyse de l'humidité : Titrage de Karl Fischer pour confirmer la plage de 10 à 15 %
- Contrôle des métaux lourds : Analyse du plomb, du cadmium et du mercure selon les limites USP
Conformité réglementaire et normes industrielles
La fabrication de gommes vitaminées exige le strict respect de plusieurs cadres réglementaires en fonction du marché cible :
États-Unis (FDA)
- Conformité aux BPF : Bonnes pratiques de fabrication actuelles (21 CFR Partie 111) pour les compléments alimentaires
- Exigences d'étiquetage : Format du tableau des valeurs nutritives, limitations des allégations relatives à la structure et à la fonction
- Normes de qualité: Vérification de l'identité, de la pureté, de la qualité et de la concentration conformément aux monographies USP/FCC
- Déclaration des événements indésirables : Signalement obligatoire des événements indésirables graves
Union européenne (EFSA)
- Évaluation des nouveaux aliments : Une autorisation de mise sur le marché est requise pour les nouveaux ingrédients.
- Réglementation relative aux allégations de santé : Exigences strictes de justification pour toute allégation relative à la santé
- Normes alimentaires : Conformité à la réglementation sur les additifs alimentaires (numéros E)
Principaux points de contrôle de conformité
- Vérification du statut des ingrédients (classification aliment vs médicament)
- Exactitude de la déclaration des allergènes
- Certification BPF de l'établissement de fabrication
- Achèvement des tests de stabilité (minimum 2 ans recommandés)
- Documentation relative aux tests effectués par des laboratoires tiers
Mise à l'échelle pour la production commerciale
Le passage d'une production de bonbons gélifiés en petits lots à une production à l'échelle commerciale nécessite d'importants changements opérationnels :
Exigences en matière d'équipement et d'installations
| Échelle de production | Taille du lot | Équipement clé |
|---|---|---|
| Projet pilote/petit (R&D) | lots de 1 à 10 kg | Bouilloire à double enveloppe, moules en silicone, chambre de refroidissement |
| Échelle moyenne | lots de 50 à 200 kg | Cuve à double enveloppe, doseur automatisé, refroidissement par convoyeur |
| Production commerciale | lots de plus de 500 kg | Cuiseur continu, système de dépôt automatique, lignes de moulage d'amidon |
| Grande échelle (OEM/ODM) | lots de plus de 1000 kg | Ligne entièrement automatisée, cuiseur continu, refroidissement par bande, emballage robotisé |
Infrastructure des installations
- Zones de production climatisées : 18-22 °C, 40-50 % d'humidité relative maintenue toute l'année
- Stockage des matières premières : Température et humidité contrôlées avec mesures de lutte antiparasitaire
- Laboratoire de contrôle qualité : Équipement pour l'analyse d'humidité, le contrôle du poids et l'inspection de l'aspect.
- Stockage du produit fini : Séparés par type de produit avec un suivi approprié de la date d'expiration
Optimisation de l'efficacité de la production
- Planification par lots : Regroupez les formulations similaires afin de minimiser le temps de changement de format.
- La gestion du rendement: Optimiser les quantités d'ingrédients pour réduire le gaspillage ; viser un rendement supérieur à 95 %.
- Efficacité du travail : Mettre en œuvre des procédures opérationnelles standard (POS) et des formations croisées
- Réduction des coûts: Achat d'ingrédients en vrac avec protocoles de vérification de la qualité
Défis et solutions courants en matière de fabrication
Défi 1 : Séparation des ingrédients
Problème : Les vitamines et les minéraux se déposent au fond de la gomme pendant le refroidissement, créant une répartition inégale.
Solutions : Augmenter la viscosité de la matrice de gel en utilisant une concentration plus élevée de gélatine ; utiliser des agents de suspension comme la gomme xanthane ; mettre en œuvre une agitation douce et continue pendant le refroidissement ; ajuster la densité du prémélange vitaminique pour qu'elle corresponde à celle de la base du gel.
Défi 2 : Absorption d’humidité pendant le stockage
Problème : Les gommes deviennent collantes ou molles à cause de l'humidité ambiante ou d'un emballage inadéquat.
Solutions : Utiliser des contenants à haute barrière avec des sachets déshydratants ; appliquer des revêtements résistants à l'humidité ; maintenir le stockage à 40-50 % d'humidité relative ; stocker dans un endroit frais et sombre ; vérifier l'intégrité du scellage de tous les emballages.
Défi 3 : Dégradation des vitamines
Problème : Perte d'efficacité lors de la fabrication ou du stockage, non-conformité à l'étiquetage.
Solutions : Réduire les températures de cuisson à 70-75 °C ; utiliser des formes de vitamines stabilisées (palmitate d’ascorbyle plutôt qu’acide ascorbique) ; incorporer des antioxydants (vitamine E, extrait de romarin) ; effectuer des tests de stabilité accélérés ; limiter le temps de traitement.
Défi 4 : Contamination microbienne
Problème : Détection d'un nombre élevé de micro-organismes lors des tests, entraînant le rejet du lot.
Solutions : Mettre en œuvre une surveillance environnementale stricte (CVC, surfaces, équipements) ; utiliser des ingrédients testés microbiologiquement ; établir un contrôle approprié du pH (2.5-4.5) ; assurer des temps de séchage adéquats ; tenir des registres détaillés des tests environnementaux.
Défi 5 : Poids/taille incohérents des bonbons gélifiés
Problème : Variation supérieure à ±7.5 %, entraînant des variations de puissance par gomme.
Solutions : Investir dans des équipements de dosage automatisés avec contrôle du poids ; calibrer régulièrement les équipements ; maintenir une viscosité de mélange constante ; former les opérateurs aux techniques de remplissage appropriées ; mettre en œuvre un échantillonnage pondéral en cours de processus.
Partenariats et options de fabrication B2B
Comprendre Fabrication sous contrat de gommes
Pour les entreprises ne disposant pas de capacités de production internes, les partenariats de fabrication à façon de bonbons gélifiés constituent une voie efficace vers le marché. Les fabricants sous contrat prennent en charge tous les aspects de la production, tandis que les marques se concentrent sur le développement et le marketing de leurs produits.
Avantages de la fabrication sous contrat
- Élimine les investissements en capital dans les équipements et les installations
- Donne accès à une expertise et à des équipements spécialisés
- Garantit la conformité réglementaire et les normes de qualité
- Augmente la production en fonction de la demande sans frais généraux fixes
- Réduit les délais de mise sur le marché grâce à des processus établis
- Fournit des tests de stabilité et une documentation réglementaire
Choisir le bon partenaire
Lors de l'évaluation d'un fabricant de bonbons gélifiés personnalisés , vérifiez les qualifications suivantes :
- Certification cGMP : L'approbation actuelle de la FDA pour la fabrication de compléments alimentaires
- Attestations de qualité : ISO 9001, ISO 22000 ou équivalent
- Capacité de l'équipement : Capacité à produire la taille de lot et le type de produit que vous avez ciblés
- Installations d'essai : Partenariats de test internes ou avec des tiers fiables
- Expérience en matière de réglementation : Expérience avérée en matière de soumissions à la FDA et sur les marchés internationaux
- Références: Relations établies avec des marques à succès
- Planification des capacités : Capacité à évoluer au rythme de la croissance de l'entreprise
Fabrication de marques privées et de marques blanches
De nombreuses marques de compléments alimentaires font appel à un fabricant de gommes vitaminées sous marque privée pour développer leurs propres produits. Ce fabricant produit des gommes selon votre formulation et vos spécifications de marque.
Marque privée vs marque blanche
Marque privée : Produits fabriqués selon votre formule exclusive, avec votre marque et votre étiquette. Personnalisation poussée, commandes minimales généralement de 50 à 500 unités. Coût unitaire : de 0.40 $ à 1.20 $ selon la complexité.
Marque blanche : Produits préformulés issus du catalogue du fabricant, simplement réétiquetés à votre marque. Coût réduit et délai de livraison plus court, mais différenciation limitée. Coût unitaire : 0.15 $ à 0.50 $.
Développement de formulations personnalisées
Collaborer avec un fabricant pour le développement d'une formulation implique généralement :
- Consultation initiale pour définir votre marché cible et le positionnement de votre produit
- Recommandation de formulation basée sur les tendances en matière d'ingrédients et les données d'efficacité
- Développement du prototype et tests de stabilité (60-90 jours)
- Examen réglementaire et préparation de la documentation
- Approbation finale du produit et mise en place de la production
Analyse de la structure des coûts et des prix
Comprendre la ventilation des coûts est utile pour élaborer une stratégie de prix et planifier la rentabilité :
| Catégorie de coût | Pourcentage du total | Remarques |
|---|---|---|
| Matières premières | 35 to 45 % | Vitamines, gélifiants, édulcorants, excipients |
| Laboratoire | 10 to 15 % | Personnel de production, d'assurance qualité et de conformité |
| Équipement et amortissement | 5 to 10 % | Cuiseurs, doseuses, moules, équipements de test |
| Emballage | 10 to 15 % | Bouteilles, étiquettes, dessiccants, matériaux d'expédition |
| Tests et assurance qualité | 5 to 10 % | Test de puissance, tests microbiologiques, stabilité |
| Frais généraux et administration | 10 to 15 % | Installations, services publics, conformité réglementaire, formation |
Exemple de calcul pour un flacon de 60 bonbons gélifiés (120 bonbons à raison de 2 bonbons par portion) :
- Matières premières : 1.50 $ à 2.00 $
- Main d'œuvre : 0.40 $ à 0.60 $
- Emballage : 0.50 $ à 0.80 $
- Tests/Assurance qualité : 0.25 $ à 0.40 $
- Coût total de fabrication : 2.65 $ à 3.80 $ par bouteille
- Prix de gros typique (aux détaillants) : 6.00 $ à 8.00 $
- Prix de détail : 14.99 $ à 24.99 $
Conseils pratiques : Meilleures pratiques de production
Assurer la cohérence entre les lots
La constance d'un lot à l'autre est essentielle à la satisfaction client et au respect des réglementations. Mettez en œuvre les pratiques suivantes :
- Procédures opérationnelles standard détaillées : Documentez chaque étape avec précision les températures, les temps et les quantités d'ingrédients.
- Validation des équipements : Effectuer les qualifications IQ/OQ/PQ (installation/opérationnalité/performance) sur tous les équipements critiques
- Gestion des matières premières : Utilisez les mêmes fournisseurs pour garantir la constance des ingrédients ; suivez les numéros de lot
- Formation opérateur : Formation et certification complètes avec recyclage périodique
- Suivi des données : Consignez tous les paramètres de fabrication dans les dossiers de lots.
- Suivi statistique : Suivez les enregistrements de lots pour identifier les tendances avant que les problèmes ne surviennent.
Réduire les déchets de production
Objectifs de production efficace : rendement supérieur à 95 % par lot.
- Pesage précis de tous les ingrédients avant la formulation afin d'éviter un surdosage.
- Un entretien et un nettoyage appropriés des moules permettent d'éviter qu'ils ne collent ou ne se cassent.
- Optimisez le moment du démoulage pour éviter les fissures ou les déformations.
- Contrôle qualité pour détecter les bonbons gélifiés défectueux au plus tôt
- Stockage adéquat pour éviter les dommages causés par l'humidité avant l'emballage
Gestion de la durée de conservation et de la stabilité
Les gommes vitaminées ont généralement une durée de conservation de 24 à 36 mois avec une gestion appropriée :
- Réaliser des études de stabilité accélérée (40 °C/75 % HR pendant 6 mois) avant le lancement
- Surveiller en temps réel les échantillons stockés dans des conditions normales
- Utiliser des barrières anti-humidité et des dessicants appropriés dans l'emballage
- Conserver les produits finis dans un endroit frais et sec (15-25°C, 40-50% HR).
- Mettre en œuvre la méthode FIFO (Premier entré, premier sorti) pour la gestion des stocks
- Suivre les dates de péremption et gérer la rotation des produits
Mise en œuvre pratique : Démarrer votre production de bonbons gélifiés
Voie 1 : Production interne
Investissement : 150 000 $ à 500 000 $ pour l'installation complète des équipements.
Délai : 6 à 12 mois entre la planification et la première production commerciale
Idéal pour : Les marques établies bénéficiant d'une demande constante et de capitaux disponibles
- Installation sécurisée conforme aux BPFc (plus de 1 000 pieds carrés)
- Installer des systèmes de contrôle climatique et de surveillance environnementale
- Se procurer des équipements de fabrication et des outils de validation
- Mettre en place un laboratoire de contrôle de la qualité
- Embaucher du personnel expérimenté en opérations et en assurance qualité
- Élaborer et valider les procédures de fabrication
- Effectuer un suivi environnemental et une qualification des performances des équipements
- Soumettre une notification à la FDA si nécessaire
Voie 2 : Partenariat de fabrication sous contrat
Investissement : 20 000 $ à 100 000 $ pour le développement et les premières commandes
Délai : 60 à 90 jours entre la formulation et le premier lot de production
Idéal pour : Les startups et les marques qui privilégient la rapidité de mise sur le marché
- Identifier les fabricants appropriés grâce aux annuaires professionnels et aux recommandations.
- Évaluer les compétences, les certifications et les antécédents professionnels
- Développer des formulations sur mesure grâce à la R&D collaborative
- Documentation complète relative aux tests de stabilité et à la réglementation
- Exécuter les accords de fabrication et d'approvisionnement
- Passer la première commande de production avec des accords de qualité
Voie 3 : Produits en marque blanche/préformulés
Investissement : 5 000 $ à 30 000 $ pour le stock initial et l'étiquetage
Délai : 30 à 45 jours avant la mise en vente des premiers stocks.
Idéal pour : Une entrée rapide sur le marché avec une différenciation produit minimale
- Examinez les options préformulées des fabricants
- Sélectionnez la formulation qui correspond aux besoins de votre marché cible
- Conception des emballages et des étiquettes de marque
- Passer une commande minimale viable (généralement 500 à 1000 unités).
- Réception des stocks et lancement des ventes
Cadre de décision B2B : Choisir sa stratégie de fabrication
Ce cadre aide les décideurs à évaluer quelle approche correspond aux objectifs de l'entreprise :
| Facteur de décision | EN INTERNE | Fabrication sous contrat | Marque blanche |
|---|---|---|---|
| Capital de démarrage | Élevée (150K-500K) | Moyen (20K-100K) | Faible (5K-30K) |
| Time to Market | 12 + mois | 60 à 90 jours | 30 à 45 jours |
| Personnalisation de produit | Haute | Un petit peu | |
| Contrôle Qualité | direct et gratuit | Owned | Fabricants |
| Coût unitaire (plus de 500 unités) | 0.35$ - 0.50$ | 0.40$ - 0.70$ | 0.15$ - 0.35$ |
| Profil de risque | Haute | Moyenne | Low |
Recommandations stratégiques
Pour les startups : commencez par la marque blanche ou la fabrication sous contrat pour valider la demande du marché avec un risque minimal. Une fois que les ventes annuelles dépassent 50 000 unités, envisagez de passer à la fabrication sous contrat personnalisée pour de meilleures marges.
Pour les marques établies : faites appel à des fabricants sous contrat pour les formulations personnalisées qui différencient votre marque. N’investissez dans la production en interne que lorsque le volume annuel dépasse 500 000 unités et que les marges justifient l’investissement.
Pour les gammes multi-SKU : Conserver 2 à 3 références clés auprès de fabricants sous contrat pour des formulations personnalisées (forte différenciation), tout en tirant parti des produits en marque blanche pour une couverture de portefeuille plus large (flux de trésorerie rapide).
Conclusion : Principaux enseignements pour la fabrication de gommes vitaminées
La fabrication de gommes vitaminées est un processus spécialisé qui exige précision, rigueur en matière de qualité et connaissance des réglementations. La réussite repose sur la maîtrise de la chimie des ingrédients, du contrôle des procédés, de l'assurance qualité et des exigences de production à grande échelle. Que vous optiez pour une fabrication en interne, la sous-traitance ou la marque blanche, les principes fondamentaux demeurent les mêmes : formuler de manière responsable, fabriquer de façon constante, effectuer des tests rigoureux et documenter méticuleusement.
Le marché des gommes vitaminées continue de croître de 8 à 12 % par an, porté par la préférence des consommateurs pour une supplémentation pratique. Les entreprises qui privilégient la qualité des produits, la conformité réglementaire et la sécurité des clients conserveront un avantage concurrentiel. Pour celles qui ne disposent pas d'expertise en fabrication, les partenariats avec des fabricants de gommes vitaminées expérimentés constituent une solution pragmatique pour accéder au marché, tout en maintenant des normes de qualité élevées et en réduisant les risques opérationnels.
Prochaines étapes : Définissez clairement le positionnement de votre produit, votre marché cible et vos besoins en volume de production. Ces informations orienteront le choix de la stratégie de fabrication optimale, qu’il s’agisse du développement de vos capacités internes ou d’un partenariat stratégique avec des fabricants établis.
Questions fréquentes sur la fabrication des gommes vitaminées
Les quantités minimales de commande varient selon le fabricant et la complexité de la formulation. À titre indicatif : produits en marque blanche : 500 à 1 000 unités ; formulations personnalisées : 5 000 à 10 000 unités. Certains fabricants acceptent des lots pilotes plus petits (1 000 à 2 000 unités) pour le développement de nouveaux produits, moyennant un supplément. Des quantités minimales plus faibles permettent de réaliser des études de marché avant un engagement important.
Les tests de stabilité accélérés (40 °C/75 % d'humidité) nécessitent six mois de données avant la mise sur le marché. Cependant, de nombreux fabricants lancent la production une fois les derniers mois de ces tests terminés, à condition que les données initiales sur trois mois démontrent la stabilité du produit. Les études complètes de durée de conservation en temps réel s'étendent sur 24 à 36 mois afin d'obtenir des données exhaustives. De nombreuses marques étendent leurs indications de durée de conservation en se basant sur une extrapolation des données accélérées, conformément aux recommandations de la FDA.
Oui, mais cela présente d'importants défis techniques. Les probiotiques et les enzymes sont sensibles à la température et nécessitent des techniques de stabilisation spécifiques. La température de transformation doit rester inférieure à 55 °C et une encapsulation protectrice (microencapsulation) est souvent nécessaire. La durée de conservation est réduite (12 à 18 mois en moyenne contre 24 à 36 mois pour les gommes classiques). Des tests de viabilité sont requis en début et en fin de durée de conservation. Le coût unitaire augmente de 30 à 50 % en raison de cette complexité.
Aux États-Unis, les compléments alimentaires ne nécessitent pas d'approbation préalable de la FDA, mais doivent respecter les bonnes pratiques de fabrication (BPF) et un étiquetage précis. Les fabricants doivent disposer d'une documentation complète, incluant les approbations des ingrédients, les données de stabilité et la vérification de la concentration. Pour les allégations allant au-delà de la relation structure-fonction de base, des preuves cliniques peuvent être exigées. Les marchés internationaux (UE, Canada, Australie) appliquent des exigences d'approbation préalable plus strictes. La plupart des fabricants prennent en charge la documentation de conformité dans le cadre de leurs services de production.
Les gommes vitaminées classiques se conservent de 24 à 36 mois dans des conditions de stockage optimales (température ambiante, humidité relative de 40 à 50 %, à l'abri de la lumière). Leur durée de conservation est influencée par plusieurs facteurs : le type de vitamine (les vitamines liposolubles sont plus stables que les vitamines hydrosolubles), le type d'emballage (le verre avec un dessiccant est idéal ; le plastique est moins efficace), les conditions de stockage (une température et une humidité élevées réduisent la stabilité) et la formulation (les antioxydants prolongent la durée de conservation). Les produits enrichis en probiotiques ou en extraits botaniques se conservent généralement de 12 à 18 mois.
Plusieurs stratégies garantissent la constance du produit : un pesage précis de tous les ingrédients, un mélange mécanique assurant une distribution homogène, un contrôle continu de la texture et du temps de mélange, des moules validés permettant le dépôt de quantités identiques, un tri pondéral des gommes finies pour éliminer les valeurs aberrantes et des analyses par HPLC pour vérifier la concentration du produit fini dans des échantillons provenant de différentes parties du lot. Un contrôle statistique des procédés permet de suivre les paramètres de fabrication et de détecter toute dérive avant l’apparition de problèmes de qualité.
Capacités de fabrication avancées
Les principaux fabricants de bonbons gélifiés proposent des services complets couvrant l'intégralité du cycle de vie du produit :
Nos principaux services de fabrication
Développement de formulations sur mesure : Collaborez avec des spécialistes en R&D pour créer des formulations uniques de gommes vitaminées adaptées au positionnement de votre marque et aux caractéristiques démographiques de votre marché cible.
Fabrication OEM/ODM : Solutions de fabrication complètes où nous prenons en charge la conception, le développement et la production de gommes vitaminées selon vos spécifications et exigences en matière de marque.
Production de gommes vitaminées en marque blanche : Fabriquez des formules uniques exclusivement pour votre marque en toute confidentialité, avec une protection de la formule exclusive et une assurance qualité.
Production par lots et mise à l' échelle Passer des lots pilotes (5 000 unités) à la production commerciale (plus de 100 000 unités par mois) avec une qualité constante et une livraison à temps.
Conformité et documentation : Documentation réglementaire complète, coordination des tests de stabilité, vérification de la puissance et assistance à la conformité aux exigences de la FDA pour les lancements sur le marché.
Assurance qualité et tests Tests complets comprenant un dosage de puissance (HPLC), une analyse microbienne, un dépistage des métaux lourds, un test d'humidité et des études de stabilité.
Pourquoi s'associer à des fabricants expérimentés ?
- Rapport coût-efficacité: Supprimer les dépenses d'investissement en équipements et installations ; la structure des coûts variables s'aligne sur la demande
- Assurance Qualité: Les installations certifiées cGMP, dotées d'un contrôle qualité rigoureux, dépassent les normes internes habituelles.
- Expertise réglementaire : Des équipes expérimentées maîtrisent les exigences réglementaires de la FDA, de la FTC et des organismes internationaux.
- L'efficacité du temps: Des processus et une infrastructure établis permettent de réduire le délai de mise sur le marché de plus de 12 mois à 60-90 jours.
- Évolutivité: Augmentez votre production en fonction de la demande, sans contraintes d'installations ni limitations d'équipement.
- Aide à l'innovation : Accès aux ingrédients, technologies et tendances industrielles les plus récents grâce aux relations avec les fabricants
Modèles de partenariat disponibles
| Type de partenariat | Idéal pour | Volume typique |
|---|---|---|
| Formulation et fabrication sur mesure | Marques ayant des besoins de positionnement uniques | 10 000 à 100 000 unités par an |
| Fabrication de marque privée | Marques établies avec formulation prête | 10 000 à 100 000 unités par an |
| Produits en marque blanche | Entrée rapide sur le marché avec une différenciation minimale | 10 000 à 100 000 unités par an |
| Cofabrication (lot partagé) | Petites marques à volume limité | 1 000 à 10 000 unités par lot |