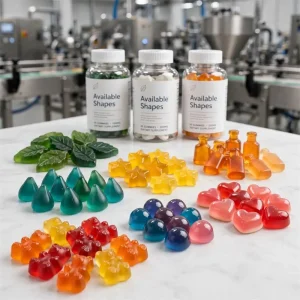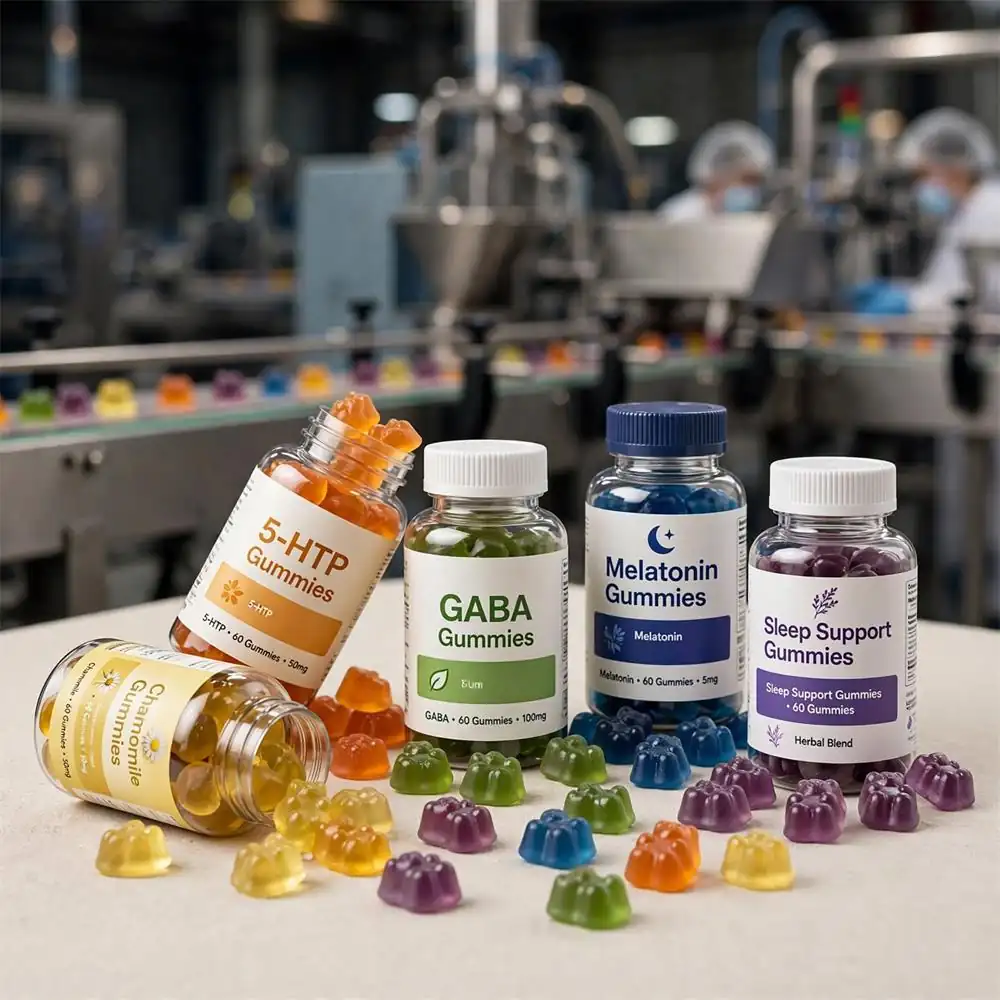
La fabricación comercial de gomitas transforma un concepto de suplemento en un producto estable, con dosificación precisa y listo para su comercialización, mediante una cocción controlada del gel, un dosificado exacto, un acondicionamiento preciso y un envasado conforme a las Buenas Prácticas de Fabricación (BPF). El fabricante adecuado diseña el sistema de gel, el pH, la actividad del agua y el perfil de exposición al calor para que la potencia, la textura y las afirmaciones de la etiqueta se mantengan intactas tanto en la línea de producción como en la cadena de suministro. Para cualquier marca o comprador que planee lanzar una marca propia de gomitas , comprender el proceso es la forma más rápida de reducir riesgos, acortar el tiempo de desarrollo y formular las preguntas de cualificación adecuadas a los proveedores.
Respuesta directa: ¿Cómo se fabrican las gomitas a escala comercial?
La producción comercial de gomitas es una secuencia controlada de formulación, cocción, adición de principios activos, dosificación precisa, enfriamiento, secado y envasado bajo condiciones GMP. Un fabricante por contrato cualificado no se limita a ampliar una receta casera, sino que diseña el sistema de gel, el pH, la actividad del agua y la exposición al calor para proteger los principios activos, lograr la textura deseada y cumplir con los requisitos de estabilidad y microbiológicos lote tras lote.
En la práctica, la mayoría de las líneas comerciales siguen este flujo: revisión de especificaciones, definición de la fórmula, control de calidad de la materia prima, preparación de la masa de azúcar en gel en hornos con camisa, adición a baja temperatura de principios activos termosensibles, dosificación de sabor y acidez, vertido continuo en moldes, enfriamiento en túnel, desmoldeo, acondicionamiento hasta alcanzar la actividad de agua objetivo (a w ), recubrimiento o lijado, detección de metales y envasado final con análisis del producto terminado. Cada etapa está vinculada a un parámetro del proceso que afecta directamente a la textura, la potencia y la vida útil.
Por qué la expansión a gran escala lo cambia todo para las marcas de suplementos
La ampliación de la producción es la transición de mayor riesgo en el desarrollo de productos de gomitas: una fórmula que funciona a la perfección en el laboratorio puede fallar en una línea de producción comercial que deposita miles de piezas por minuto. Pequeñas variaciones en la temperatura de cocción, los grados Brix o el pH generan inconsistencias en los lotes, adherencia, obstrucción de los dosificadores o degradación activa; problemas que una prueba de laboratorio realizada manualmente jamás detectará.
Los compradores investigan este tema porque necesitan comprender los riesgos antes de comprometerse con el utillaje, la cantidad mínima de pedido y las pruebas de estabilidad. El método de fabricación determina la precisión de la dosificación, la validación de la vida útil, la compatibilidad del envase y la viabilidad comercial del concepto al coste previsto.
Si comprende el proceso, podrá tomar decisiones más acertadas sobre el peso de las gomitas, el tamaño de la porción, el sistema de gel y el sistema de sabor, y sabrá exactamente qué pedirle a un proveedor que demuestre durante la calificación.
El proceso de fabricación principal en un fabricante profesional de gominolas
La producción comercial de gomitas consta de diez etapas controladas, y cada etapa está vinculada a un parámetro de proceso (grados Brix, pH, temperatura, tiempo o actividad del agua) que determina directamente la textura, la potencia y la vida útil. Las etapas que se describen a continuación reflejan la práctica estándar en una planta de suplementos con certificación GMP.
1. Revisión de conceptos y alineación de especificaciones
La alineación de especificaciones es el primer control de calidad en la fabricación de gomitas: el fabricante valida la cantidad de ingredientes activos, el tamaño de la porción, la preferencia de gel y las declaraciones de mercado frente a los límites físicos de la matriz de la gomita antes de comenzar cualquier trabajo de formulación. Cada proyecto comienza con una etiqueta objetivo: ingredientes activos por porción, tamaño de la porción, peso de la gomita, preferencia de gel, sabor, color, sistema de edulcorantes y declaraciones como a base de pectina, sin gelatina, vegano o sin azúcar.
Esta revisión evita costosos retrabajos. Por ejemplo, una dosis de 500 mg de carbonato de calcio no cabe en una gominola de pectina de 2.5 g sin graves problemas de textura y sabor, por lo que el número de porciones o el peso de la gominola deben modificarse con antelación, antes de que se definan los moldes o el empaquetado.
Las marcas que tengan en mente una forma distintiva pueden solicitar una revisión de viabilidad del diseño de un molde personalizado en 3D en esta etapa para confirmar que el concepto se deposita, se fija y se desmolda correctamente antes de incurrir en costos de utillaje.
2. Desarrollo de la formulación y selección de ingredientes
La formulación en gomitas busca un equilibrio triple entre una estructura de gel estable, un sabor y textura aceptables, y la retención de la potencia durante su vida útil. La gelatina proporciona una masticación elástica y tolera un rango de pH más amplio, mientras que la pectina de alto y bajo metoxilo requiere un control preciso de sólidos y pH, y se comporta de manera diferente con los principios activos reactivos al calcio.
La compatibilidad de los ingredientes determina la elección. Los principios activos ácidos, como la vitamina C, pueden hidrolizar la gelatina si se exponen a altas temperaturas durante demasiado tiempo, y el exceso de ácido puede romper el gel de pectina si el pH desciende por debajo de 3.2 antes de la gelificación. Las sales minerales generan amargor e interfieren con la gelificación. Los polvos higroscópicos, como el bitartrato de colina o ciertos extractos botánicos, aumentan la actividad del agua y requieren un control específico de la humedad.
En esta etapa también se define la estructura del edulcorante. Los sistemas sin azúcar sustituyen el jarabe de glucosa y la sacarosa por polioles —generalmente jarabe de maltitol, a menudo mezclado con eritritol o alulosa—, lo que modifica los puntos de cocción, el comportamiento de enfriamiento y el control de la actividad del agua. El desarrollo de sabores personalizados y la igualación del color según los estándares de la marca (incluidos los sistemas de color naturales y de etiqueta limpia) se definen en esta fase; solicitar un kit de muestras de sabores personalizados permite a su equipo evaluar el rendimiento del enmascaramiento antes de comprometerse con una fórmula completa.
3. Control de calidad de la materia prima y pesaje previo
Cada lote de materia prima debe superar pruebas de identidad, potencia y microbiológicas, y ser autorizado formalmente antes de incorporarse a un lote; no se admiten excepciones en una línea de producción con certificación GMP. Los azúcares, el jarabe de glucosa o la base de poliol, los agentes gelificantes, los ácidos, los aromatizantes, los colorantes y los principios activos se pesan previamente en un entorno controlado para evitar la contaminación cruzada y los errores de pesaje.
Para principios activos con variabilidad de potencia, como los extractos botánicos, la potencia de entrada se calcula para que coincida con la indicada en la etiqueta, y los márgenes de error se establecen a partir de datos reales de pérdida durante el proceso, en lugar de suposiciones. No se aplican factores de pérdida patentados sin datos de desarrollo que los respalden.
4. Cocción de la masa de gel
La cocción de la masa de gel es la etapa más sensible a los parámetros del proceso: los grados Brix, la temperatura y el pH en el cocedor determinan la fuerza del gel, la humedad final y el rendimiento de deposición posterior. La masa se cuece en recipientes con camisa o cocedores al vacío hasta alcanzar un grado Brix objetivo de entre 75 y 82, dependiendo del sistema de gel y la humedad final deseada. La ebullición convencional del jarabe suele realizarse a 105-115 °C antes de enfriar la masa para realizar adiciones delicadas.
El control de la temperatura es fundamental. El sobrecalentamiento reduce la resistencia del gel de pectina y provoca una pérdida excesiva de humedad; la cocción insuficiente deja demasiada agua y aumenta la actividad del agua. En los sistemas de gelatina, la base de azúcar se cocina primero y la gelatina se añade una vez que la masa se enfría a unos 80-85 °C para evitar la hidrólisis. En los sistemas de pectina, la pectina se hidrata por separado, se combina con los sólidos de azúcar y se cocina manteniendo el pH por encima de 3.8 hasta su deposición para evitar la gelificación prematura en la tolva.
5. Adición del ingrediente activo
Los principios activos sensibles al calor se añaden posteriormente, una vez que la masa cocida se enfría a una temperatura de entre 60 y 75 °C, ya que en esta etapa se determina la potencia del producto. Las vitaminas C, D y del complejo B, los aromas delicados y muchos principios activos botánicos se degradan con la exposición prolongada al calor, por lo que se minimiza y se garantiza un tiempo de permanencia óptimo a la temperatura indicada.
La mezcla debe homogeneizar el lote sin incorporar aire ni dañar la red del gel. Una mezcla con alta cizalladura puede romper la estructura del gel; una mezcla deficiente genera variaciones en la potencia a lo largo del lote. La secuencia es importante: los principios activos liposolubles, como la vitamina D3 o la CoQ10, pueden requerir emulsificación; los minerales necesitan una predispersión para evitar la formación de grumos; y los ácidos y tampones se dosifican al final para ajustar el pH final para la formación de la pectina. Con una temperatura de adición controlada y un tiempo de residencia corto, la retención de procesamiento para las vitaminas comunes suele ser del 90 % o superior, y el resto se cubre con un excedente respaldado por datos.
6. Deposición y moldeo
El sistema de dosificación de precisión dosifica la masa acondicionada en moldes de silicona o sin almidón con tolerancias de peso de ±2-3%, lo que permite la exactitud de la información nutricional y la consistencia de los lotes a escala comercial. La temperatura de la tolva de dosificación se controla activamente para que la viscosidad —y, por lo tanto, el peso de la pieza— se mantenga constante durante todo el proceso.
El diseño del molde afecta al desmoldeo y a la experiencia del consumidor. Los bordes afilados aumentan las roturas, las cavidades profundas ralentizan el fraguado y las gominolas más pesadas reducen la velocidad de la línea de producción. Para los programas de gominolas de marca propia, utilizar moldes ya existentes y validados reduce los costes y los plazos de entrega, mientras que las formas personalizadas requieren nuevas placas de deposición y tiempo de utillaje. Consultar el catálogo de moldes de un proveedor con antelación o solicitar diseños 3D personalizados para un molde de gominola específico acorta el desarrollo en ambos casos.
7. Enfriamiento, fraguado y desmoldeo
El proceso de gelificación convierte el líquido depositado en un sólido que se puede manipular: la gelatina requiere un enfriamiento a 0-5 °C durante 30-90 minutos, dependiendo del tamaño de la pieza, mientras que la pectina gelifica mediante un mecanismo de azúcar-ácido-gel bajo enfriamiento controlado, sin congelarse nunca, ya que esto fracturaría la red del gel.
Desmoldar demasiado pronto provoca deformaciones; desmoldar demasiado tarde desperdicia capacidad de la línea en equipos de alto rendimiento. La validación del proceso fija el perfil de tiempo-temperatura para que cada lote se desmolde correctamente, con forma y brillo uniformes.
8. Secado y control de la actividad del agua
El acondicionamiento posterior al desmoldeo seca las gomitas hasta alcanzar una actividad de agua objetivo, generalmente entre 0.55 y 0.65 para las gomitas de suplemento terminadas, y en todos los casos por debajo del límite de ~0.75, por encima del cual aumenta considerablemente el riesgo de levaduras y moho. Esta etapa no busca endurecer la gomita; su función es estabilizar la textura, definir la consistencia al masticar y proteger su vida útil microbiológica.
Los parámetros de secado son específicos para cada producto. Un secado excesivo endurece las gomitas de pectina y provoca la cristalización del azúcar; un secado insuficiente deja superficies pegajosas y una actividad de agua demasiado alta para garantizar su vida útil. Los ingredientes higroscópicos ralentizan el secado y prolongan el tiempo de acondicionamiento. Las decisiones sobre el acondicionamiento y el recubrimiento también influyen en la resistencia a la fusión durante el transporte: las gomitas secas correctamente y en envases de alta barrera resisten el bloqueo, la condensación y la deformación a las temperaturas ambiente que se presentan en los envíos de exportación.
9. Recubrimiento o lijado
El recubrimiento es un paso funcional del proceso, no decorativo: una fina capa de cera de carnauba o aceite MCT reduce la adherencia y ralentiza el intercambio de humedad durante el almacenamiento, mientras que el granulado con azúcar proporciona un perfil sensorial distintivo. La elección del recubrimiento también influye en la resistencia a la fusión durante el almacenamiento y en el comportamiento del producto en botella o bolsa a lo largo del tiempo.
Para que un producto se posicione como libre de azúcar o vegano, los agentes de recubrimiento deben coincidir con las indicaciones de la etiqueta, y la compatibilidad del recubrimiento con colores y sabores específicos se verifica durante el desarrollo; algunos sistemas de aceite destiñen los colores naturales o eliminan los sabores delicados.
10. Inspección, pruebas y embalaje
La liberación del producto terminado es el control de calidad final: cada lote debe pasar la detección de metales, la inspección visual, las comprobaciones de peso, la potencia, el pH, la humedad, la actividad del agua y las pruebas microbiológicas (recuento total de bacterias, levaduras y mohos, y ausencia de patógenos específicos cuando así lo exija la especificación) antes de su envío.
La compatibilidad del envase es parte de la calidad, no un detalle secundario. Las botellas de alta barrera con sellos de inducción o las bolsas con desecantes mantienen la actividad del agua y el sabor durante toda su vida útil, y el formato del envase debe incluirse en los estudios de estabilidad porque controla la entrada de oxígeno y humedad.
Comparación de sistemas de gel a escala comercial
La elección del sistema de gelificación —gelatina, pectina o mezclas de almidón y agar— determina todo el proceso, desde los ajustes del horno y el comportamiento de deposición hasta la textura, la resistencia a la fusión y los ingredientes activos que son técnicamente viables. La siguiente tabla resume las ventajas y desventajas observadas en la fabricación comercial de gomitas.
| Atributo | Gomitas de gelatina | Gomitas de pectina | Otros sistemas (almidón, mezclas de agar) |
|---|---|---|---|
| Texturizado | Elástico, masticable, se deshace en la boca. | Mordisco más corto, tierno a firme dependiendo de los sólidos y el pH. | Variable; se usa a menudo para el posicionamiento vegano o para objetivos de masticación específicos. |
| Sensibilidad del proceso | Tolera un rango de pH más amplio; sensible al calor prolongado después de la adición de gelatina. | Altamente sensible al pH y a los grados Brix; el ácido se dosifica al depositarse. | Requiere una secuencia precisa de hidratación y cocción. |
| Liberación de sabor | Liberación más lenta; buen enmascaramiento para algunos minerales. | Liberación más rápida; requiere un sistema de sabor robusto para los principios activos amargos. | Depende de la mezcla; generalmente es más rápido que la gelatina. |
| Posicionamiento dietético | No apto para veganos; solo halal/kosher con fuente de gelatina certificada. | Apto para veganos, halal y kosher cuando se utilizan ingredientes certificados. | A menudo apto para veganos |
| Resistencia al calor/fusión | Se ablanda cerca de la temperatura corporal (~35 °C); requiere logística con temperatura controlada para mercados cálidos. | Mantiene su forma a temperaturas ambiente elevadas; preferido para la exportación a climas cálidos. | Generalmente buena estabilidad térmica dependiendo de la mezcla. |
| Desafíos típicos de la actividad física | Los principios activos ácidos pueden hidrolizar la gelatina si se manipulan incorrectamente. | El calcio, la alta carga ácida y las altas dosis de minerales pueden alterar el gel. | Una carga de petróleo elevada y una carga mineral elevada pueden afectar el ajuste. |
Para las marcas que exportan a mercados de clima cálido, la resistencia a la fusión es una variable comercial, no un detalle menor. La gelatina comienza a ablandarse cerca de la temperatura corporal (aproximadamente 35 °C), por lo que el transporte durante el verano y el almacenamiento en almacenes pueden deformar las piezas, mientras que los sistemas de pectina y mezcla de agar conservan su forma a temperaturas ambiente más altas; una de las razones por las que la pectina es la opción predeterminada para los mercados de exportación tropicales. Si su área de distribución incluye regiones de clima cálido, solicite datos de estabilidad a temperaturas de almacenamiento elevadas, por ejemplo, a 40 °C, como parte del protocolo de vida útil.
Principales desafíos de formulación que influyen en las decisiones de fabricación
La viabilidad técnica en la formulación de gomitas se determina mediante cuatro variables interrelacionadas: concentración del ingrediente activo, sensibilidad al calor, compatibilidad con el pH y actividad del agua. Los desafíos que se describen a continuación son los que con mayor frecuencia modifican la fórmula, el tamaño de la porción o el cronograma de lanzamiento.
- Carga activa y peso gomoso: Una gominola comercial típica pesa entre 2.5 y 4.0 g. Los ingredientes de alta concentración, como el magnesio, el calcio o la fibra, aumentan el tamaño de la gominola o hacen que se necesiten de 2 a 3 gominolas por porción. El exceso de ingredientes provoca una textura granulosa y una menor precisión en la dosificación.
- Sensibilidad al calor: Las vitaminas A, C y D, los probióticos y algunos extractos botánicos se degradan con el calor prolongado. La práctica comercial consiste en acortar la exposición al calor y añadirlos posteriormente, tras una mezcla validada para garantizar la uniformidad.
- pH y compatibilidad con geles: La pectina necesita un pH final de aproximadamente 3.2-3.8 para cuajar. Los principios activos muy ácidos o el exceso de ácido cítrico añadido al principio pueden provocar una pregelificación en la tolva y en los dosificadores de bloques.
- Humedad y actividad del agua: Los ingredientes higroscópicos como el ascorbato de sodio, el bitartrato de colina o la miel en polvo aumentan la actividad del agua y provocan pegajosidad y riesgo microbiano. Es necesario ajustar el tiempo de secado y la barrera de envasado.
- Enmascaramiento del sabor y el aroma: Minerales como el zinc y el hierro, extractos botánicos como la ashwagandha y altas dosis de vitaminas B generan notas amargas o metálicas. El recubrimiento de aceite por sí solo no las enmascara; se requiere un sistema de sabor, edulcorante, equilibrio de acidez y encapsulación o predispersión.
- Color y estabilidad: Los colorantes naturales son sensibles al pH y al calor. Las antocianinas se decoloran con un pH bajo y altas temperaturas, mientras que la curcumina es sensible a la luz. Las pruebas de estabilidad realizadas con el envase previsto confirman la conservación del color.
- Principios activos liposolubles: Ingredientes como la coenzima Q10, la vitamina D3 o los extractos de cáñamo con CBD requieren emulsificación. Una alta concentración de aceite puede ablandar la textura y dificultar el desmoldeo si no se emulsiona correctamente.
Control de calidad y pruebas que los compradores deben verificar
El control de calidad profesional de las gomitas se realiza en tres puntos clave: materias primas, parámetros del proceso y liberación del producto terminado. Cada punto de control debe estar documentado y ser auditable. Solicite ver cómo se demuestra cada uno.
- Control de calidad entrante: Identidad, potencia, estado alergénico y microbiología de los principios activos y agentes gelificantes. Los certificados de análisis de los proveedores se verifican, no solo se archivan.
- Controles en proceso: Valores Brix, pH, peso del depósito, temperatura del túnel de enfriamiento, tiempo y temperatura de secado, y tendencia de la actividad del agua. Estos factores determinan la consistencia del lote.
- Pruebas del producto terminado: Potencia de los principios activos indicados, humedad, actividad acuosa, evaluación de la textura y análisis microbiológicos. Análisis de metales pesados y conservantes cuando lo exija el mercado o las especificaciones.
- Trazabilidad y registros de lotes: Los números de lote de cada ingrediente están vinculados al lote terminado, y las muestras de retención se almacenan en condiciones definidas.
- Controles de embalaje: Integridad del sellado, precisión del conteo y verificación de la etiqueta. Para botellas, verificación del sellado por inducción; para bolsas, resistencia del sellado.
El control microbiológico no es una prueba final aislada; está integrado en la gestión de la actividad del agua, el secado, la desinfección y el tratamiento del aire en un entorno de sala limpia de clase 100 000. Al solicitar un certificado de análisis (COA) y un paquete de sólidos disueltos totales (TDS) durante la cualificación del proveedor, asegúrese de que las pruebas de liberación cubran todos los aspectos mencionados. Un fabricante que confía en sus sistemas compartirá fácilmente la documentación representativa.
¿Qué determina el costo, la cantidad mínima de pedido y el plazo de entrega?
En la fabricación por contrato de gomitas, el costo unitario depende de la complejidad de la fórmula, el tiempo de procesamiento y el empaque, no simplemente del precio del ingrediente activo. Comprender estos factores le ayudará a definir un proyecto viable antes de solicitar cotizaciones.
| Factor de costo | Por qué es importante desde el punto de vista comercial. | Qué pueden aportar los compradores para mejorar la precisión |
|---|---|---|
| Tipo de ingrediente activo y dosis | Los principios activos de alto costo, los minerales en dosis altas y los principios activos liposolubles aumentan el costo de la fórmula y pueden requerir un procesamiento adicional. | Forma exacta (por ejemplo, citrato de magnesio frente a bisglicinato), potencia por porción, política de exceso de consumo. |
| Peso de las gomitas y cantidad de porciones | Un mayor peso de las gominolas reduce la cantidad de piezas por kg y aumenta los costes de embalaje y transporte. | Rango de peso objetivo, cantidad por botella, porción individual o múltiple de gomitas |
| Sistema de gel y molde | Los moldes personalizados y los sistemas de pectina vegana pueden aumentar el costo de las herramientas y prolongar el desarrollo. | Preferencia por gelatina o pectina, aceptación de moldes existentes |
| Sabor, color, recubrimiento | Los sabores naturales, los colorantes de etiqueta limpia y el espolvoreo de azúcar aumentan el costo en comparación con los sistemas artificiales. | Perfil de sabor, natural vs. artificial, con azúcar vs. sin azúcar |
| Pruebas y documentación | La estabilidad, la microbiología adicional, la documentación sobre alérgenos y la documentación específica del mercado aumentan el tiempo y el costo. | Mercado objetivo, documentos requeridos (certificado de análisis, información sobre alérgenos, información nutricional) |
| Formato de embalaje | Las botellas, las bolsas y los cierres a prueba de niños difieren en el costo del material y la eficiencia de la línea. | Preferencias de embalaje, cantidad por paquete, requisitos de barrera |
El MOQ existe porque las líneas de producción de gomitas tienen tamaños mínimos de lote eficientes para la cocción y el envasado. Como referencia práctica, las formulaciones personalizadas de los fabricantes por contrato especializados en gomitas suelen tener MOQ de primera producción de entre 10 000 y 50 000 unidades por SKU, mientras que las fórmulas de marca blanca estándar, basadas en moldes y sabores validados, suelen comenzar con cantidades menores; la fabricación de herramientas totalmente personalizadas aumenta los tamaños de lote económicos. Siempre pregunte por el MOQ por SKU, no solo por fórmula, y confirme cómo varía según el sabor, el color o la personalización del molde.
El tiempo de entrega sigue la misma lógica. Las fórmulas estándar suelen comenzar la producción entre 4 y 8 semanas después de la aprobación de la muestra, mientras que las formulaciones totalmente personalizadas (desarrollo de nuevos sabores, igualación de colores, moldes a medida, inicio de pruebas de estabilidad) generalmente requieren entre 12 y 20 semanas. El factor más importante para acelerar el proceso es contar con una especificación completa desde el principio: al enviar la lista de verificación a continuación junto con su consulta, obtendrá una cotización OEM/ODM detallada de forma más rápida y precisa.
Cómo evaluar a un fabricante de gominolas para proyectos OEM/ODM
Una evaluación rigurosa de proveedores verifica sus capacidades documentadas (alcance de la certificación, capacidad, exhaustividad del control de calidad y lógica de escalabilidad), en lugar de basarse en declaraciones de marketing. La siguiente lista de verificación es la que utilizan los equipos de compras y producto con experiencia.
- Buenas prácticas de fabricación (BPF) y sistemas de calidad: Solicite información sobre el alcance de la certificación GMP vigente, ISO 9001, ISO 22000, HACCP y sistemas de seguridad alimentaria como BRC o FSSC 22000, según corresponda. Verifique que la clasificación de la sala limpia y los controles del laboratorio estén documentados; por ejemplo, una sala limpia de clase 100 000 y un laboratorio de I+D de clase 10 000.
- Capacidad de I + D: ¿Puede el fabricante demostrar su experiencia en la formulación con su categoría de principio activo, sistema de gel y declaración nutricional? Pregunte cómo gestionan la adición de sustancias sensibles al calor y el control del pH durante la ampliación de la producción.
- Capacidad de producción y equipamiento: Capacidad diaria y anual, número de líneas de dosificación, tipo de cocinadora, capacidad de enfriamiento y secado, y detección de metales. Para Shenzhen Gothink Biotech Co., Ltd., la capacidad de referencia es de aproximadamente 16 toneladas diarias y aproximadamente 5,000 toneladas anuales en todos los formatos de suplementos, siendo las gomitas el formato principal.
- Nivel de pruebas y control de calidad: Pruebas internas frente a pruebas de terceros, medidores de actividad de agua, refractómetros Brix, HPLC para determinar la potencia y capacidad microbiológica.
- Origen y trazabilidad de los ingredientes: Calificación de proveedores, control de alérgenos y trazabilidad a nivel de lote, desde la materia prima hasta el lote terminado.
- Expansión desde la fase piloto hasta la comercial: ¿El fabricante ofrece lotes piloto que utilicen la misma lógica de dosificación y cocción que los lotes comerciales? Esto reduce las sorpresas en la textura a gran escala.
- Capacidad de embalaje: Llenado de botellas, envasado en bolsas, etiquetado y embalaje secundario en condiciones controladas.
- Documentación y experiencia en exportación: Capacidad para proporcionar certificados de análisis (COA), hojas de especificaciones, resúmenes de procesos de fabricación, declaraciones sobre alérgenos y documentos de respaldo regulatorio para sus mercados objetivo sin implicar la aprobación del mercado.
- Flexibilidad del MOQ y cadena de suministro: Cómo varía la cantidad mínima de pedido (MOQ) según el sabor, el color o el molde personalizados, y cómo se gestionan los plazos de entrega de las materias primas.
Para conocer más de cerca la formulación personalizada de gomitas y nuestras capacidades de producción comercial, solicite una descripción general de nuestras capacidades y estudios de casos de proyectos representativos junto con su presupuesto; un fabricante transparente le proporcionará ambos.
Errores comunes en la búsqueda de proveedores de gomitas de marca propia
La mayoría de los fallos en el suministro de gominolas de marca blanca se deben a una breve lista de errores técnicos predecibles y evitables.
- Se confirma el bloqueo del peso gomoso antes de la carga activa. Las dosis altas de principios activos pueden no ajustarse al peso objetivo, lo que puede provocar una mala textura o una pérdida de potencia.
- Agregar ácido demasiado pronto en los sistemas de pectina. Esto provoca una gelificación prematura y la obstrucción de la línea, algo que una muestra vertida a mano en laboratorio no detectará.
- Ignorando la actividad del agua. Una fórmula que tiene buen sabor el primer día puede fallar en las pruebas microbiológicas al tercer mes si no se controla la actividad del agua y la barrera del envase es demasiado baja.
- Elegir el sabor y el color sin datos de estabilidad. Los colorantes naturales y los sabores cítricos se desvanecen más rápidamente en las gominolas con alto contenido en humedad y bajo pH, a menos que se verifique su presencia en el envase final.
- Subestimar la capacidad de los minerales y los ingredientes botánicos para enmascarar el sabor. Los extractos de zinc, hierro, ashwagandha y té verde necesitan estrategias específicas para enmascarar su sabor, no solo más edulcorante.
- Solicitud de probióticos en procesos estándar de gomitas. Las gomitas probióticas requieren consideraciones adicionales sobre estabilidad y proceso, incluyendo procesamiento a baja temperatura, control de la actividad del agua y envasado especializado, por lo que no son adecuadas para todas las líneas de producción.
- Proporcionar especificaciones incompletas al fabricante. La falta de información sobre la preferencia de gel, el tamaño de la porción, el sistema de edulcorantes o el mercado objetivo retrasa la elaboración de presupuestos y el desarrollo de muestras.
Lista de verificación: Información que debe proporcionar para obtener una cotización precisa
Una especificación completa reduce el tiempo de respuesta para la cotización y mejora directamente la precisión de los precios y la calidad de las muestras. Comparta la siguiente información con su socio fabricante cuando solicite una cotización OEM/ODM:
- Ingredientes activos, forma y dosis por porción, y si la dosis es por gomita o por porción
- Peso, forma, color, sabor y sistema de edulcorantes deseados para las gomitas (azúcar, sin azúcar, pectina, gelatina, vegano)
- Cantidad de porciones, cantidad por botella o bolsa y formato del envase.
- Mercados objetivo y documentación requerida (formato COA, alérgenos, información nutricional, certificaciones como HALAL, KOSHER, Vegano, BRC)
- Preferencia de sabor y color: natural frente a artificial, y cualquier ingrediente restringido.
- Objetivo de estabilidad y vida útil y condiciones de almacenamiento
- Volumen estimado de pedidos, cantidad mínima de pedido prevista y cronograma de lanzamiento.
- Cualquier incompatibilidad conocida o problemas de formulación anteriores
Preguntas frecuentes sobre la fabricación de gomitas
Respuestas directas a las preguntas más frecuentes que hacen los propietarios de marcas, los importadores y los gerentes de compras sobre la producción comercial de gomitas.
¿Qué información necesita un fabricante para cotizar una gominola personalizada?
Indique las formas activas y la dosis por porción, el rango de peso de las gomitas, la preferencia de sistema de gel, la dirección de sabor y color, la cantidad por paquete, el formato de empaque, el mercado objetivo y el volumen estimado. Con esta información, el fabricante puede evaluar la carga de principio activo, las necesidades de moldeo, los ajustes de procesamiento, las pruebas y el costo del empaque.
¿Por qué algunos ingredientes activos aumentan el tamaño de las gomitas o requieren dos gomitas por porción?
El peso de las gomitas se limita a entre 2.5 y 4.0 g para una dosificación uniforme y una masticación agradable. Los minerales en altas dosis, la fibra o los extractos botánicos de baja potencia ocupan volumen y pueden afectar la textura. Dividir cada gomita en dos porciones mantiene una textura aceptable y una dosificación precisa, cumpliendo con la información de la etiqueta.
¿En qué se diferencia la fabricación de gominolas de pectina de la de gelatina?
La fabricación de pectina requiere un control preciso de los sólidos solubles y del pH final, con la adición de ácido en el dosificador para inducir la gelificación. La fabricación de gelatina utiliza un sistema de control de temperatura en túneles de enfriamiento. Las líneas de pectina son más sensibles a las variaciones de calcio, carga ácida y grados Brix, factores que afectan la resistencia del gel y la consistencia del lote.
¿Cómo se controla la actividad del agua y por qué es importante?
La actividad del agua se controla mediante la cocción para alcanzar el nivel Brix deseado, el secado o acondicionamiento tras el desmoldeo, el uso de humectantes y el envasado con una barrera antihumedad adecuada. Una baja actividad del agua reduce el riesgo de crecimiento microbiano y ayuda a mantener la textura y la potencia durante su vida útil. Se mide como parte de las pruebas de liberación y los estudios de estabilidad.
¿Cuál es la cantidad mínima de pedido (MOQ) típica para la producción de gominolas de marca propia?
La cantidad mínima de pedido (MOQ) depende del tamaño de la máquina de cocción, la eficiencia de la línea de dosificación, el sabor, el color y el empaque. Las fórmulas de marca propia con moldes existentes suelen tener cantidades mínimas de pedido más bajas que las formulaciones totalmente personalizadas que requieren el desarrollo de nuevos sabores, la validación del color o placas de dosificación a medida. Solicite la cantidad mínima de pedido por SKU, no solo por fórmula.
¿Cuánto tiempo se tarda en pasar de la producción piloto a la producción comercial a gran escala?
Las muestras piloto suelen producirse pocas semanas después de definir la fórmula, mientras que la ampliación a escala comercial requiere más tiempo para la definición de los parámetros del proceso, la validación del secado, la búsqueda de proveedores de envases y las pruebas del producto terminado. Los moldes personalizados, los colorantes naturales y la documentación específica del mercado prolongan los plazos. Proporcionar las especificaciones completas desde el principio reduce las iteraciones.
¿Se pueden convertir los ingredientes sensibles al calor en gominolas?
Muchos ingredientes termosensibles pueden procesarse si se añaden después de que la masa de gel se enfríe y con una mezcla controlada para garantizar la uniformidad. Las vitaminas C, D y del complejo B se manipulan habitualmente de esta manera. Para ingredientes altamente sensibles, como los probióticos vivos, se requieren controles adicionales de la actividad del agua, el oxígeno y la temperatura de almacenamiento, y su viabilidad depende de la cepa, la dosis y el envase.
Siguiente paso: Pasar de la muestra a la producción comercial.
La vía más rápida para pasar del concepto a la producción comercial es un lote piloto que simule las condiciones reales de cocción, dosificación y secado. Si tienes un concepto de gominola, compáralo con los límites del sistema de gel, la carga de principio activo y la actividad del agua desde el principio. Después, solicita un lote piloto que utilice la lógica de producción real: predice la textura, la retención de potencia y el comportamiento de secado con mucha más precisión que una simple prueba de laboratorio.
Al contactar con un proveedor, comparta sus especificaciones completas y solicite detalles del proceso: rango de temperatura de cocción, valor Brix objetivo, temperatura de adición del ingrediente activo, estrategia de control de pH para la pectina, tolerancia de peso de deposición, condiciones de secado, objetivo de actividad del agua y plan de pruebas. Estas respuestas le indicarán si el fabricante puede producir su producto a escala de forma consistente.
Shenzhen Gothink Biotech Co., Ltd. opera como socio OEM, ODM, CMO y CDMO en formatos de gomitas, cápsulas, tabletas, polvos, líquidos y gotas desde una instalación con certificación GMP que cuenta con una sala limpia de clase 100,000 y un laboratorio de I+D de clase 10,000. La capacidad de referencia es de aproximadamente 16 toneladas diarias y 5,000 toneladas anuales en todos los formatos de suplementos, siendo las gomitas el formato principal. El equipo proporciona un servicio OEM/ODM llave en mano que abarca formulación personalizada, desarrollo de sabores y colores personalizados, diseño de moldes personalizados, envasado en botellas y bolsas, escalado de piloto a comercial y documentación de exportación para proyectos de gomitas de marca privada, contando con las certificaciones pertinentes, incluyendo ISO9001, ISO22000, HACCP, FDA, HALAL, GMP, KOSHER, BRC, FSSC 22000, PJPH y Vegano cuando sea necesario.
Para avanzar, revise su fórmula objetivo con la lista de verificación anterior y solicite una cotización OEM/ODM con la dosis, el peso de las gomitas, el sabor, el empaque y el volumen. También puede comenzar con un kit de muestras de sabor personalizado o una propuesta de prueba piloto para evaluar la textura y el enmascaramiento antes de comprometerse. Una especificación clara desde el principio reduce el tiempo de entrega de las muestras y genera un modelo de costos comerciales más preciso.
Para obtener más detalles, visite nuestro centro de conocimiento.
Jack Luo | Asesor técnico sénior, Centro de Investigación en Nutrición, Shenzhen Gothink Biotech Co., Ltd. — fabricante de suplementos dietéticos con certificación GMP con sede en Shenzhen, China.